一、优化目标
- 减重优先:小车自重每降1t,主梁和端梁的受力同步减小
- 刚度兜底:满载挠度控制在轮距的1/700以内,吊点偏斜量不超过3mm
- 工艺收敛:减少焊缝道数,控制焊接变形,提高制造一次合格率
- 规格归一:板材厚度统一为6mm、8mm、10mm三档,方便下料与库存管理
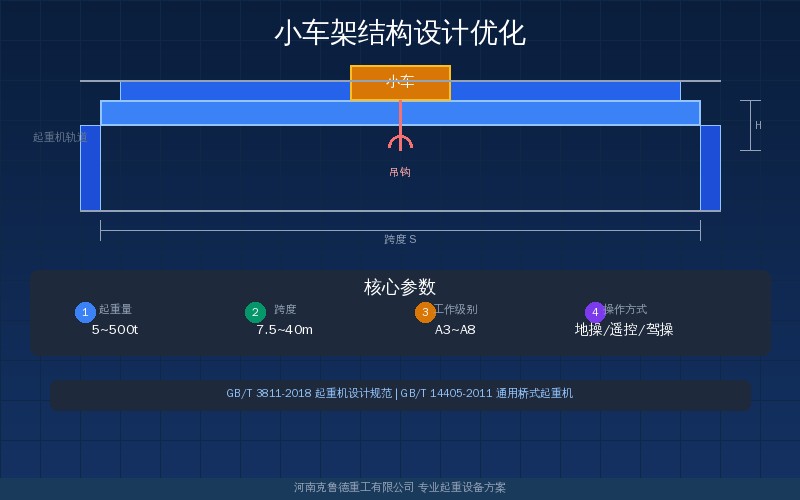
小车架在桥式起重机里属于承上启下的结构件:上面驮着卷筒、起升电机、减速器和制动器,下面通过四个车轮落在主梁轨道上,吊重、机构自重和起制动惯性力全部在这里汇合后再传给主梁。行业老手说,小车架设计得单薄,整台车跑起来都发飘,吊重一偏就晃,所以优化目标第一条永远是刚度和强度兜底,而不是把重量压到极限。
从受力性质看,小车架是典型的双向受弯构件,垂直吊重产生纵向弯矩,起制动惯性力产生横向弯矩,两者叠加后按GB/T 3811-2008的B2载荷组合校核,安全系数取1.34~1.48,设计寿命按20年核算。克鲁德技术团队在做QD型双梁桥式起重机32t小车架优化时,就是按这一组合核算纵梁跨中弯矩和端梁连接焊缝的,实测应力裕度留了15%以上。
所以优化目标不是单纯减重,而是在强度、刚度、工艺和成本之间找平衡点。重量压得太狠,挠度和疲劳寿命先报警;板料留得太厚,制造成本又上去了。下面先从方法入手,再给两种主流方案的参数对照。
二、优化方法与工具
小车架优化现在走有限元分析加实测校核两条腿。先用ANSYS或ABAQUS建立小车架模型,把机构自重、吊重和冲击系数加到对应节点上,求出应力云图和挠度分布,单元网格尺寸控制在20~30mm,再针对高应力区补板、低应力区减板。主梁有限元分析的建模简化思路同样适用于小车架,具体流程可参考起重机主梁有限元分析4步流程:建模简化边界条件与应力评定标准,边界条件处理和网格划分可以直接套用。
第二步是截面参数调整。焊接箱型纵梁的腹板高度按轮距的1/10~1/14选取,腹板厚度6~10mm,翼缘板宽200~400mm,上下翼缘板厚差不超过2mm。克鲁德重工在生产中要求腹板高厚比控制在160以内,超过就加横向加劲肋,防止剪应力作用下腹板局部失稳,这道工序直接决定小车架的使用寿命。
第三步是材料升级。Q235B换成Q355B之后,许用应力从157MPa提高到215MPa,同样截面承载力提升约37%,板厚可以减薄1~2mm。行业老手说,材料升级比结构大改省事得多,成本增量不到5%,是目前性价比最高的做法,多数改造项目都先动这一刀。
三、优化案例
以QD型双梁桥式起重机5t、16t、32t三个吨位的小车架为例,把钢板焊接箱型与型钢框架两种方案放在同一张表里对比,参数按GB/T 14405-2011和GB/T 3811-2008整理,数据为克鲁德重工实测值。
📊 QD型双梁桥式起重机小车架两种结构方案参数对比
从表里能看出,焊接箱型方案刚度好、承载裕度大,适合冶金、废钢、港口等频繁作业的A6以上工况;型钢框架方案自重轻、造价低,适合机械加工车间等间歇作业场景。行业老手说,32t以上或者A7以上级别的小车架基本都走焊接箱型路线,型钢框架在这个区间已经省不出成本了,选错方案后期改造反而更贵。
四、效果评估
以QD型双梁桥式起重机32t小车架为例,从槽钢框架改成Q355B焊接箱型并做一轮有限元减重后,小车自重从7.8t降到7.1t,减重约9%;满载轮压从118kN降到104kN,降幅约12%。轮压降下来,主梁、端梁和轨道的受力跟着减小,整机结构件可以同步减薄,这是一连串的连锁收益,而不是单车架一个零件的事。
节能账也算得清。小车自重每降1t,小车运行机构电机功率可下调约15%,按每天运行8小时、每年2400小时算,一台车一年少耗电约3000度。车间里多台起重机同时跑,这笔电费累计下来相当可观,两年就能抵回优化设计投入,五年下来相当于省出一台小吨位葫芦的钱。
刚度改善带来的收益更直接。满载挠度从轮距的1/650提高到1/900后,吊点偏斜量明显减小,双吊点起吊时两个吊点的高差更容易调平,吊运钢卷、模具这类对水平度敏感的货物,定位时间能缩短30%左右。小车架截面设计与主梁是配套的,箱型梁的高跨比、宽厚比参数可参考起重机主梁箱型截面参数速查:高跨比翼缘宽厚比腹板高厚比和设计实例,两套数据配合使用。
常见问题解答
问:小车架出现哪些异常需要停机检查?
答:重点查三处:纵梁与端梁的连接焊缝出现裂纹或开焊必须停机;车轮踏面和轮缘磨损量超过原尺寸15%要更换;连接螺栓松动后吊运发飘也要立即紧固。行业老手说,每周空载运行一次听异响,多数隐患能提前发现。
问:小车架轮缘与主梁轨道之间留多大间隙合适?
答:轮缘与轨道侧面间隙一般留3~5mm,间隙过大会增加啃轨风险,过小则磨损加快。小车轨距偏差控制在±5mm以内,同侧两轮轮距偏差不超过±3mm。克鲁德重工在生产中按这两项公差验收,实测一次合格率能到95%以上。
问:为什么小车架腹板要加横向加劲肋?
答:腹板高厚比超过160后,薄腹板在剪应力下会先发生局部失稳,出现鼓包或屈曲,而不是整体强度不足。加横向加劲肋后,腹板被分割成若干小格,临界剪应力大幅提高。高厚比超过240时还要增加纵向加劲肋,这是GB/T 3811-2008的强制规定。
问:小车架焊缝必须做无损探伤吗?
答:分部位看。纵梁腹板与翼缘的角焊缝、端梁连接焊缝属于主受力焊缝,焊后必须做超声波探伤,合格等级不低于2级;非受力焊缝做外观检查即可。新结构首件和批量转产时还要做焊接工艺评定,这一点很多小厂会省略,隐患往往就藏在这里。
河南克鲁德重工有限公司专业从事桥式、门式、塔式起重机设计制造,小车架、主梁等结构件可按GB/T 3811-2008定制设计与优化。选型或改造需要技术支持,欢迎咨询热线400-086-9590,手机13903802779(贾经理)。
▸ 正在为您的桥式起重机小车架选型或轻量化改造做方案?欢迎在评论区留言,克鲁德重工技术团队会逐一回复;也可以直接拨打热线,与工程师一对一沟通,结合您的吨位、工作级别和厂房条件给出针对性建议,是否升级完全由您决定。
河南克鲁德重工有限公司

原创文章,作者:克鲁德重工,如若转载,请注明出处:https://i.qizhongji.com/w/18070.html