一、桥架几何精度检验哪些项目
- 跨度偏差:两端梁车轮中心距与设计跨度的差值
- 对角线差:桥架两条对角线长度之差,判断桥架是否扭曲
- 轮距偏差:同一端梁两个车轮中心的横向位置偏差
- 上拱度与旁弯:主梁在垂直方向与水平方向的变形指标
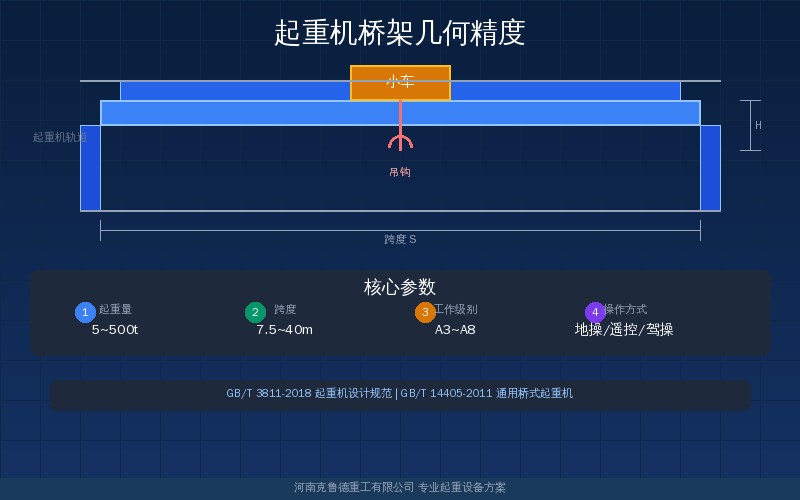
桥架几何精度看的是桥架本体方正不方正、平直不平直,跨度偏差、对角线差、轮距偏差、上拱度和旁弯五项数据要放在一起看。跨度偏差反映两端梁车轮中心距与设计值的差距,对角线差反映桥架两条对角线的长度之差,轮距偏差反映同一端梁上两个车轮的横向位置是否装正。这三项里有两项超差,运行时就会产生斜行力,车轮轮缘开始啃轨,啃轨又加快轨道磨损,之后再想靠调轨道把问题压下去就很难,现场测量允值多在2~10mm这个区间里做文章。这套测点布置对起重量5t~50t的通用桥式起重机基本通用,一台20t双梁桥式起重机与一台5t单梁桥式起重机,测点位置其实完全一样。
现场检验一般按空载状态测量,把起重机停在跨度中部,先测跨度与对角线,再测轮距和上拱度。GB/T 14405-2011 规定了通用桥式起重机的桥架几何精度要求,GB/T 10183.1-2010 给出了车轮及大车、小车轨道公差的取值方法,TSG Q7015-2016 的定期检验则把金属结构几何参数列为检查内容。三份文本与现场记录项的对应关系,可以照下表逐项核对。
克鲁德技术团队在检验中习惯把跨度测量统一到空载、小车居中、同一温度三个条件下再比对数据,满载时桥架会略微向外张开,读数偏大2~3mm,不统一状态就会把弹性变形当成装配超差。
二、跨度偏差测量怎么做
跨度测量用检定合格的钢卷尺配合弹簧秤,在两端梁车轮中心或专用标记点之间读取跨度值,拉尺张力控制在49~98N,尺身悬空不得拖地,卷尺本身的读数精度不低于1mm。标记点一般设在距端梁内侧50mm处,避开焊缝与螺栓孔,测点要选在同一高度、同一直线上,同一位置前后各读一次,取两次读数的平均值,钢卷尺的检定周期不超过1年。跨度超过20m时钢卷尺自重下垂会带来误差,通常改用全站仪或激光测距仪复核,两种工具读数差值超过2mm时先查工具状态,再判断桥架是否真的超差。
跨度偏差的常用控制值是±5mm,超过±10mm就要停机排查。这个口径与轨道跨距偏差的验收习惯一致,方便把桥架与轨道两侧的数据放在同一张表上比对;具体到某一台设备,仍以设备技术文件和现行标准的规定值为准。测得的跨度偏差还要看变化趋势,连续两次复测单向增大超过1mm,即使还在允值以内,也要提前查车轮与轨道的相对位置。
行业老手说,跨度超差先别急着动桥架,要排除两种假超差。车轮中心的标记点被油漆盖住后重新画偏是常见的一种,另一种是轨道跨距本身超出±5mm,误差一路带到了车轮位置上。区分办法是把起重机吊离轨道后复测桥架跨度,桥架合格而轨道跨距超差,问题就在吊车梁与基础一侧。
三、对角线差测量与判定
对角线差测的是桥架两条对角线长度的差值,对应点取四个车轮中心或端梁上的对应标记,两根卷尺同时读数,同一张力、同一温度,读数精确到1mm,同一条对角线的两次读数差值控制在2mm以内。
常用控制值是对角线差不大于5mm,跨度大的设备适当放宽,常规设备判定线取5mm、报警线取8mm。这项数据要和跨度偏差连起来看:跨度合格而对角线超差,说明桥架整体呈菱形变形,车轮的相对位置已经改变,运行时必然斜行。制造标准与型式试验对几何精度的要求,可对照 GB/T 14405-2011通用桥式起重机标准解读:起重量跨度怎么定,型式试验查什么。
行业老手说,对角线测量最容易出问题的环节是两端测量点不统一,一端取车轮踏面中心,另一端取端梁边缘,测出来的差值没有意义。稳妥做法是在桥架四角用样冲打上永久标记,标记点直径约5mm,四个标记点的间距不宜大于2000mm,每次检验都落在同一组标记上,历次数据才能相互比较。
四、上拱度与旁弯测量要点
上拱度是主梁跨中向上拱起的量,跨度22.5m的桥式起重机按S/1000至S/500设计,对应22.5mm到45mm的区间;跨度31.5m的设备则对应31.5mm到63mm,跨度16.5m的设备对应16.5mm到33mm。空载状态下跨中上拱度不足设计值的90%时,主梁已经出现永久下挠,要结合挠度实测和焊缝检查判断是否影响承载能力。跨度越大,同样比例的上拱度绝对值越大,测量时水准仪的分辨率不能低于1mm,读数位至少包含跨中与两侧共三个测点。
旁弯是主梁在水平方向的弯曲量,一般按跨度的1/2000控制,22.5m跨度对应约11mm。测法是在主梁一侧拉一根直径0.5mm的细钢丝,两端垫等高块,测量腹板到钢丝的水平距离,最大偏差处就是旁弯值。检测与修复的完整流程可以参考 起重机主梁上拱度检测与修复——标准规范与3种矫正方法对比,其中拉钢丝法与水准仪法的适用条件写得比较清楚。
上拱度与旁弯同时超差时,先处理上拱度。主梁下挠会让小车轨道出现坡度,小车运行阻力增大,严重时小车会自行溜车;旁弯主要影响大车运行方向。箱型主梁高度按跨度的1/14~1/18取值,跨中实测挠度比S/800的限值再大3mm以上时,就要安排复检焊缝与连接螺栓,主梁下挠与轨道磨损往往同时出现,两项数据必须一起看。两项数据都会改变车轮与轨道的相对位置,检验时要把它们和轨道数据放在一起判断:车轮同位差超差多半先出现在大车运行方向,轨道高低差超差则先表现为小车爬坡与溜车,单独调整任何一项都容易反复返工,反复拆装还会损伤连接螺栓的预紧力,现场复测的顺序建议固定为跨度、对角线、轮距、上拱度、旁弯,不要跳项。
五、测量工具与数据记录要求
现场检验的工具不复杂,关键是工具在检定有效期内、测量方法前后一致。钢卷尺配合弹簧秤测跨度与对角线,水准仪或激光测距仪测标高与上拱度,钢丝直径0.5mm、钢板尺刻度1mm配合起来测旁弯,轨距尺测大车轨距,塞尺与游标卡尺测轮缘间隙和车轮直径,游标卡尺读数精度0.02mm,轨距尺量程600mm起步。行业老手说,工具清单与每次的使用记录一起归档,半年后复测时才有可比的数据基础。
下面这张表把六项数据整合到同一张记录表里,现场照表逐项填写,超差项在后面标出处理方式。表中的控制值用于快速判断是否进入报警区,正式判定仍以GB/T 14405-2011、GB/T 10183.1-2010、GB 6067.1-2010和TSG Q7015-2016的现行条款为准,非标跨度与门式起重机按设备技术文件执行。
记录格式建议固定成五列:检测项目、测点位置、标准值、实测值、结论,记录表建议保存3年以上。温度这一项容易被省略,钢结构的尺寸随温度变化,温差超过10度时大跨度设备在冬夏两季的数据直接对比会失真,把温度一并记上,趋势分析时才能做修正。
六、超差桥架的处理流程
行业老手说,超差之后先把数据分组,再决定动哪里:跨度与对角线同时超差指向桥架本体,跨度合格而轨道超差指向吊车梁与基础,轮距偏差与车轮同位差超差指向车轮装配。
桥架本体的超差处理以调整为主、改造为辅。对角线差轻微超标时,可通过端梁连接处的定位销和螺栓孔间隙重新定位,再配钻铰孔固定;超差较大时要在专用台架上矫正,严禁用火焰加热强行矫正主梁,高温会改变钢材组织和原有的预拱曲线,也会让已经合格的上拱度再次跑偏。分组前建议按2mm的测量精度把原始数据复核一遍,三组数据分开以后,返工范围基本就清楚了,不会出现轨道反复调整、桥架一次没动的无效维修,维修台账上也不会只剩一句“轨道已调”。判废与更换的口径可以对照 起重机轨道磨损到什么程度必须更换?轨距偏差直线度与判废标准速查,其中轨道与桥架相互影响的处理顺序写得比较细,遇到啃轨与超差同时出现的情况可以照着排查。
处理完成后要复测五项数据并留档,复测结果与处理前的数据放在一起存档。检验记录写清测量状态、温度、工具编号和测量人,这份记录在下次定期检验时是判断变形趋势的唯一依据。克鲁德重工在生产中要求桥架出厂前复测跨度和对角线两项基础数据,随设备技术文件一并交付,现场复测数据与出厂数据相差超过5mm时,先查运输与吊装环节,再决定是否返工。
常见问题解答
问:桥架几何精度检验要测多少项数据,各项允值多少才合格?
答:现场一套完整记录是五项:跨度偏差、对角线差、轮距偏差、上拱度和旁弯。常用控制值是跨度偏差±5mm、对角线差不大于5mm、轮距偏差±2mm、上拱度落在S/1000到S/500之间、旁弯不超过S/2000。在用设备按TSG Q7015-2016做定期检验,出过碰撞或超载的设备建议每180天复测一次跨度和对角线。
问:为什么轨道已经调平,起重机上去还是啃轨?
答:轨道水平只是条件之一,桥架自身的对角线和轮距偏差同样会让车轮斜着走。现场统计中,啃轨来源大致是车轮对中偏斜约55%、轨距偏差超标约30%、大车跨度差约15%,把轨道调平只解决其中一部分。如果轨距数据合格而对角线超差,问题就在桥架本体,继续调轨道就是白费工,还会把轨道垫片调乱。
问:现场没有全站仪,怎么提高钢卷尺测跨度的准确度?
答:钢卷尺配合弹簧秤仍然可靠,关键在张力与读数方法。拉尺张力按49~98N控制,尺身悬空不拖地,两端读数同时进行,同一位置测两次取平均;标记点用0.5mm的样冲打在车轮中心,别用油漆画线代替。跨度超过20m时至少用两种工具互相复核,两次差值不超过2mm再采信数据。
问:跨度偏差和对角线差错在哪里,调整方法有什么不同?
答:跨度偏差是两个端梁之间的横向尺寸问题,调整靠端梁与主梁的连接位置或车轮横向位置;对角线差是桥架平面内的角度问题,超差通常意味着桥架成了菱形,要重新定位端梁、重配连接孔。两者常同时出现,处理时先修对角线、再修跨度,顺序颠倒会反复返工。
克鲁德重工|河南克鲁德重工有限公司专注通用桥式与门式起重机的制造、检验配套与易损件供应的研发制造与配套服务,可按冶金、港口、电力、仓储等不同工况,提供起重量、跨度、工作级别与安全装置的一体化选型建议,并配合安装调试、点检维护与易损件供应,需要在采购前核对参数表的客户可以直接联系工程师团队,我们会结合现场条件给出配置方案与报价参考。咨询热线:400-086-9590 手机:13903802779(贾经理)
▸ 正在为您的起重机桥架几何精度选型方案做前期准备?欢迎在评论区留言讨论——把您的工况条件、起重量需求或现场标高发出来,克鲁德重工技术团队会结合参数表逐一回复,也可以直接拨打热线与工程师一对一沟通,获取针对性解决方案与配置清单,避免选型返工。
河南克鲁德重工有限公司

原创文章,作者:克鲁德重工,如若转载,请注明出处:https://i.qizhongji.com/w/18464.html