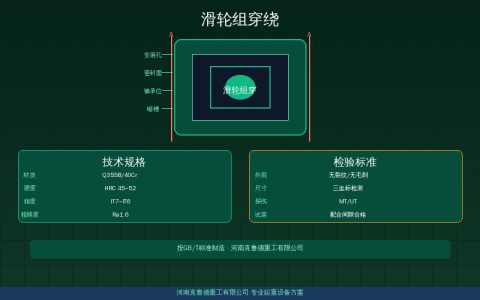
- 退距标准:160~200mm 制动轮取 0.7mm
- 磨损限值:摩擦片磨损超过原厚 1/2 即更换
- 力矩底线:制动力矩≥1.5 倍额定力矩
一、块式制动器的维护保养周期
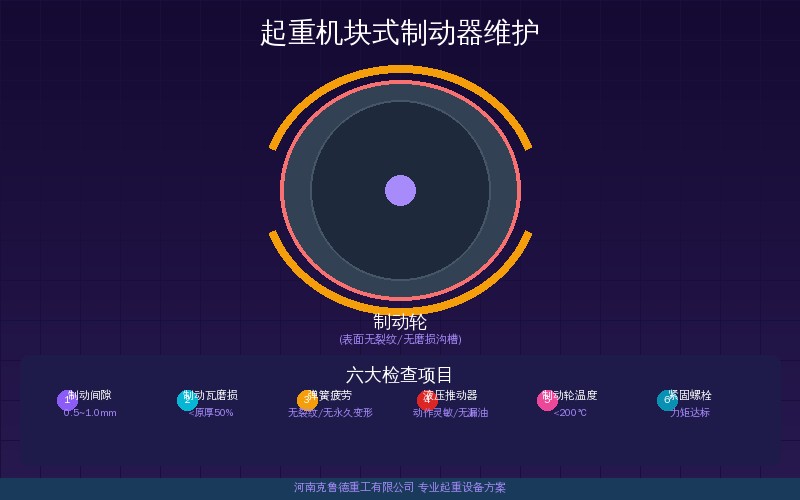
起重机块式制动器维护保养按三级检查制度执行:司机日常检查在每班作业前完成,机械员与司机共同进行的经常性检查每月一次,安全责任人组织的定期检查每年一次,整机全面检验周期为 2年。日常检查主要看制动器能否正常开合、有没有异味和异响;经常性检查要测量闸瓦间隙、记录摩擦片厚度与推动器油位;定期检查则要复测制动力矩并检查制动轮表面状态。相关要求见 GB 6067.1-2010 与 TSG Q7015-2016,每次结果都要写进点检表,不能只写在交接班记录上。
行业老手说,制动器出问题往往不是坏在结构上,而是坏在点检漏项上。某机加工车间一台 QD型32t 桥式起重机,起升机构制动器长期只做外观确认,结果摩擦片磨到铆钉外露,吊运 20t 工件时下滑半米才停住,幸好下方无人。行业老手说,日常检查用手电照一眼退距区就能发现的问题,拖到故障再处理,代价往往是停产半天。关于间隙调整与摩擦片更换的完整流程,可以参考起重机制动器日常检查与维护保养指南——从间隙调整到摩擦片更换全流程。
克鲁德技术团队在制动器选型与维护方案中,按制动力矩≥1.5 倍额定力矩核算,冶金起重机的起升机构按≥2.0 倍配置并要求双制动器冗余;对 10t~50t 的桥式起重机,推荐 YWZ5-315/50 至 YWZ5-400/80 这一档,对应的制动轮直径为 315mm~400mm,退距控制在 0.8mm,与 JB/T 6046-2006 给出的分档值一致。
表1 起重机块式制动器日常与定期检查项目、周期、判定标准对照表:退距按制动轮直径160~800mm分档取值,摩擦片厚度与推动器油位同步记录,数据依据 JB/T 6046-2006、GB 6067.1-2010 与设备随机文件整理,可以直接抄录到点检表与保养计划里使用,打印后张贴在司机室也方便对照。
二、影响制动器寿命的关键因素
点动次数是影响摩擦片寿命的第一因素。起重机每天起升制动 100 次以内时,摩擦片通常能用 2年 左右;同样是 10t 配置,如果每天点动 300 次以上,摩擦片寿命会缩短到 8个月,制动轮的磨损速度也会加快。频繁点动的工况要把间隙检查周期从每月一次改为每两周一次,同时每季复测一次制动力矩,不要等出故障再查。
粉尘、油污与温度会直接改变摩擦系数。铸造和建材车间的粉尘进入退距区后,闸瓦回位变慢、局部拖磨;漏油污染的制动轮表面会打滑,制动力矩可能下降 20% 以上。块式制动器适用环境温度一般为 -20~40℃,相对湿度不超过 90%,露天或潮湿环境中推动器油液容易乳化,冬季还可能因为结冰打不开闸。
电压波动和推动器状态同样影响制动效果。供电电压偏低时,Ed 系列推动器推力不足,制动臂打开不彻底,制动器长时间拖磨,表面温度超过 120℃ 就该预警、超过 160℃ 要停机检查。行业老手说,车间里抱着”能刹住就不用管”的心态,最后都要用一次非计划停机来补课。
克鲁德重工在生产中要求制动器出厂前逐台校验退距,并按制动轮直径分档记录 0.5mm~1.2mm 的实测值,弹簧调整螺杆的锁紧力矩与推动器行程一并写进随机文件,方便现场点检时比对。维护人员换片或调隙后,也应按同一张表填写实测值,形成可追溯的维护记录。
三、闸瓦间隙调整与制动力矩检测
调整闸瓦间隙必须先停机上锁:把吊钩落到地面、切断主电源并挂牌,确认制动器处于完全闭合状态后再松开调整螺母。带载调整制动器是明令禁止的,弹簧一旦回弹很容易夹伤手指。准备工具只要塞尺、扳手和内六角即可,整个过程控制在 30分钟 以内。磨损后的更换判定标准可以参考制动器摩擦片磨损了该不该换?三个判定标准与选型参数对照。
- 断开电源并挂牌,把吊钩降到最低位,让制动器处于完全闭合状态
- 用塞尺测量两片闸瓦与制动轮的退距,160~200mm 轮径按 0.7mm、315mm 按 0.8mm、630mm 按 1.0mm 取值
- 拧动调整螺杆,使两片闸瓦退距相等,两侧偏差不超过 0.1mm 后锁紧锁母
- 手动抬开制动臂,检查开合是否顺畅,并给销轴与轴套补充润滑脂
- 空载通电试车 3~5 次,确认开合到位后,再按额定载荷分级试吊并测量下滑量
制动力矩检测现场常用两种方法。加载测滑量法在额定载荷下停车,按 GB/T 3811-2018 的要求,起升机构制动下滑量不超过起升速度数值的百分之一(V/100,单位 m),起升速度 8m/min 对应滑量上限 80mm,超过上限就要调紧弹簧或更换摩擦片。弹簧力矩复算法用测力扳手在制动臂上加力,测出开闸力矩与铭牌值比对,偏差超过 ±10% 说明弹簧疲劳或摩擦系数已经变化,需要成组更换弹簧。
克鲁德技术团队在维护方案里给出的做法是:更换摩擦片后先做 50% 额定载荷的磨合试吊,连续开合 20次 让衬垫与制动轮贴合,再逐级加载到满载并复测滑量。未磨合就投入满负荷作业,前几次制动的下滑量会明显偏大,制动轮表面也容易出现局部亮斑。磨合期结束前,建议把复测数据与 JB/T 6046-2006 的铭牌力矩逐项核对一次。
四、闸瓦与制动轮的更换标准
更换标准要看三个部位:摩擦片、制动轮和弹簧。摩擦片磨损量超过原厚度的 1/2,或铆钉头距离表面不足 1mm 时必须成对更换,同一台制动器不能只换一侧衬垫。制动轮表面出现深度超过 1mm 的沟槽,或者磨损量达到原直径的 2%,就要拆下车削修复,修后表面硬度仍需保持在 HRC45~55,否则摩擦系数会明显下降。
表2 起重机块式制动器易损件更换判定与处理方式对照表:摩擦片与制动轮按磨损量判定,弹簧按自由长度变化判定,推动器按密封与推力状态判定,数据参考 JB/T 6046-2006 与 GB/T 3811-2018 的相应要求整理,现场可据此决定是修复、成对更换还是整机更换,避免过度维修或者拖延更换两种极端。
行业老手说,更换标准宁可提前也不能延后。一台 5t 单梁起重机如果为了省一套摩擦片的钱继续使用,一旦溜钩造成物料坠落,单次事故的停工损失往往超过全年备件费用。行业老手说,备件库里常备一套摩擦片和一桶推动器液压油,现场就能把大部分问题当天处理完。失效原因与检验要点可以参考起重机制动器安全失效原因日常检查检验要点——制动跑偏制动力不足温升。
常见问题解答
问:块式制动器的闸瓦间隙怎么调整才准确?
答:先断电挂牌,让制动器完全闭合后用塞尺测量两片闸瓦与制动轮的退距,按轮径取值:160~200mm 取 0.7mm、315mm 取 0.8mm、630mm 取 1.0mm。拧调整螺杆让两侧退距相等、偏差不超过 0.1mm 后锁紧,再空载试车 3~5 次确认开合到位,并把实测值记入点检表。
问:制动力矩检测要多少载荷才算合格?
答:现场按额定载荷做加载测滑量最直接:起升机构制动下滑量不超过起升速度数值的百分之一,即 V/100(单位 m),8m/min 起升速度对应 80mm。也可以用测力扳手测开闸力矩与铭牌比对,偏差在 ±10% 以内视为合格。冶金起重机起升机构按≥2.0 倍额定力矩配置,普通工况按 1.5~1.75 倍执行。
问:制动器推动器漏油是否必须马上更换?
答:不一定整套更换。先看漏点:油封老化渗油可以只换密封件并补足液压油;如果油液乳化、推力不足或行程明显缩短,就要换整机。漏油会降低开闸力矩、造成制动器拖磨,表面温度超过 120℃ 就该停用检查。日常把油位保持在油标中线,每班开合试车听一遍声音即可提前发现。
问:块式制动器和盘式制动器的维护重点有什么区别?
答:块式制动器的维护核心是退距与摩擦片厚度,靠弹簧压紧、推动器松闸,调整点多,需要定期复测制动力矩。盘式制动器靠液压或气动压紧,维护重点在活塞密封、碟簧疲劳与摩擦块磨损,单侧间隙多在 0.2~0.5mm。大吨位与冶金工况常见两种并用:盘式做工作制动,块式做安全制动。
克鲁德重工|河南克鲁德重工有限公司专注起重机块式制动器与配套易损件的研发制造与配套服务,可按冶金、港口、电力、仓储等不同工况,提供起重量、跨度、工作级别与安全装置的一体化选型建议,并配合安装调试、点检维护与易损件供应,需要在采购前核对参数表的客户可以直接联系工程师团队,我们会结合现场条件给出配置方案与报价参考。咨询热线:400-086-9590 手机:13903802779(贾经理)
▸ 正在为您的块式制动器维护选型方案做前期准备?欢迎在评论区留言讨论——把您的工况条件、起重量需求或现场标高发出来,克鲁德重工技术团队会结合参数表逐一回复,也可以直接拨打热线与工程师一对一沟通,获取针对性解决方案与配置清单,避免选型返工。
河南克鲁德重工有限公司

原创文章,作者:克鲁德重工,如若转载,请注明出处:https://i.qizhongji.com/w/18459.html