一、门座机保养分三级
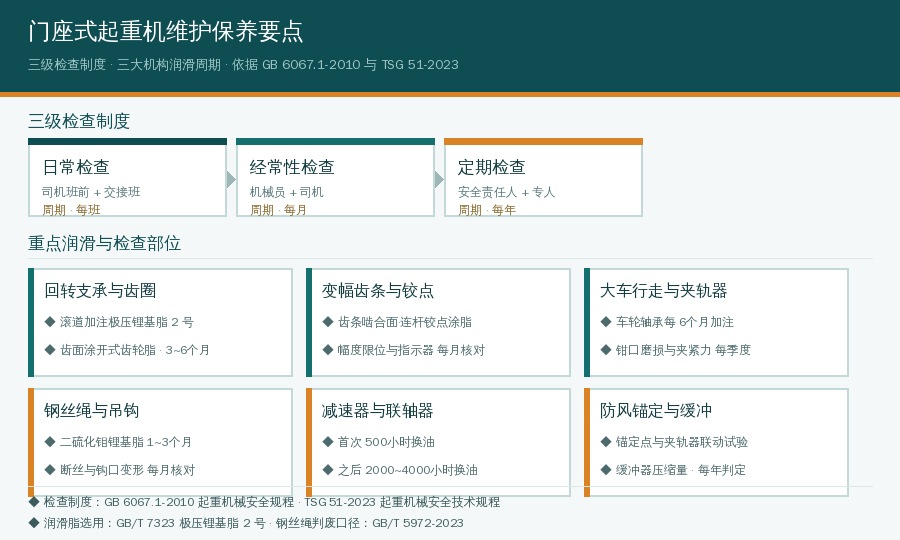
- 日常检查:司机每班班前与交接班
- 经常性检查:机械员与司机每月
- 定期检查:安全责任人每年组织
- 全面检验:正常工况每2年一次
三级检查的责任人和内容不重叠。日常检查由司机在使用前完成,多班作业每班约 8小时 的交接班由两名司机共同确认,重点看制动器、限位器、钢丝绳与操作手感;经常性检查每月一次,由机械员会同司机检查主要部位与润滑保养情况,顺手把缺脂的润滑点补上;定期检查每年一次,由安全责任人、专责人和机械员组成的小组做全面检查,范围覆盖技术性能、安全保护装置可靠性、传动机构、制动系统、液压系统、电气线路以及金属结构的变形、裂纹、腐蚀与焊接连接状态。这套分工在 GB 6067.1-2010 与 TSG 51-2023 里都有对应要求,TSG 51-2023 第 6.4.2 条把使用单位的日常维护保养与自行检查列为硬性责任,正常工况的全面检验每 2年 一次,闲置超过 1年 的机组在重新使用前也要补做检验。
门座机的工作特点是回转与变幅复合动作,港口通用机型的起重量覆盖 5t~100t,常见的 10t、16t、25t、40t 与 50t 以上档位都有对应机型,工作幅度 8~60m,起升高度 9~35m,轨距常见 9~12m,工作级别按 GB/T 20863.1-2007 划入 A1~A8 区间,港口机型多落在 A5~A8。船厂门座机的起重量常见 100t~300t,带微动定位功能。跨度较大或工作级别较高的机组,还要按 GB/T 28264-2017 配置安全监控管理系统,回转部分为全回转 360度 结构,臂架载荷组合按 GB/T 3811-2008 校核。机型定位没弄清就排保养计划,很容易把变幅机构的检查量估错。门座机与门式机在结构与工况上的差别,可以结合门座式起重机与门式起重机区别在哪?结构差异与选型场景速查一起看。
据克鲁德重工实测,门座机的三级检查记录如果只填“正常”两个字,等于没有记录。克鲁德技术团队建议每一步都写实测值与判定结论,例如制动瓦间隙多少毫米、齿面涂脂日期、钢丝绳断丝根数,记录随设备档案保存不少于 2年,检查发现的缺陷按 30天 一轮闭环整改,整改单与检查记录一并归档,下次检验或出故障时才能凭数据判断是保养不到位还是部件寿命到了。行业老手说,把日常检查交给不熟悉设备的临时人员代签,是三级制度失效的起点。
二、回转与变幅机构保养
- 回转支承滚道:加注极压锂基脂2号
- 回转大齿圈齿面:涂开式齿轮脂
- 变幅齿条啮合面与连杆铰点:涂脂
- 幅度限位与指示器:每月核对一次
门座机的变幅机构分四连杆组合臂架与齿条变幅两类,四连杆组合臂架靠连杆保持吊具近似水平轨迹,齿条变幅则靠齿条沿臂架方向推拉。两类机构都有一批必须定期涂脂的开式传动面:齿条啮合面、连杆铰点、销轴与轴套。齿面缺脂跑干摩擦,几个月就会出现点蚀和台阶状磨损,换一套齿条的成本远高于按周期涂脂。回转机构的设计载荷按 GB/T 3811-2008 的载荷组合确定,使用中的实际载荷往往比设计工况更恶劣,所以回转部分的核心回转支承与回转大齿圈要重点看护。滚道每 3~6个月加注一次极压锂基脂2号,齿面每月涂一次开式齿轮脂,加注要慢、要转圈加,让新脂把旧脂从密封处挤出来才算加到位。
回转机构的润滑与齿圈检查口径,可以对照起重机回转机构维护保养速查:回转支承润滑与齿圈检查周期要点逐项核。日常巡检重点听三种声音:回转启动时的金属撞击声、运转中的周期性啃齿声、停位后的持续异响。齿面点蚀面积连成片、齿厚磨损量达到原齿厚的 10%~15%,或者齿根出现裂纹的,要评估成对更换,不允许单侧补焊凑用。回转制动器与变幅制动器的间隙按 0.5mm~1.5mm 区间调整,制动力矩不足会引起溜钩和幅度漂移,制动器与限位器的检查口径在 GB 6067.1-2010 中有明确条文。
变幅限位与幅度指示器属于每月核对项。幅度指示值与实测幅度偏差超过 2% 就要重新标定,否则起重量—幅度曲线上的保护点会错位,力矩保护形同虚设。克鲁德技术团队在港口机型保养方案里,把回转支承、齿圈、齿条三处的加注日期写在机构铭牌旁的标签上,现场加一次签一次,比翻记录本快,也不容易漏项;滚道加注压力常见为 10MPa~20MPa 的手动脂枪档位,压力过低时新脂进不了滚道深处,表面看着有脂、内部仍在干磨。行业老手说,齿圈涂脂最怕只涂齿顶不涂齿根,齿根缺脂的齿轮往往先从根部疲劳开裂。
三、大车行走与防风装置保养
- 车轮与轴承:每6个月加注锂基脂
- 夹轨器钳口磨损与夹紧力:每季度
- 防风锚定与夹轨器联动:每年试验
- 扫轨板与缓冲器:每班观察、每年判定
门座机的大车行走靠台车组,常见形式是平衡梁式台车,车轮数量多、驱动点多,任何一个车轮的偏斜都会先表现为啃轨,再发展成轮缘磨损和轨道侧磨。保养时先量轮缘厚度与踏面磨损,再查台车铰点间隙和车轮垂直度,最后核对轨距与轨道高低差,顺序反了容易把轨道问题当成车轮问题处理。车轮轮缘、踏面与齿圈的判废口径在 GB 6067.1-2010 中有明确条文,轮缘厚度、踏面磨损量超过判废值就要成对更换,不允许在轮缘上堆焊修复。车轮轴承的锂基脂每 6个月加注一次,大车减速器的油位与漏油点每次巡检都要看,户外电气与驱动部件的防护等级不低于 IP55,控制柜内元件不低于 IP54,户外接线箱不低于 IP66,港口盐雾环境还要按年检查柜内端子与接地跨接线,投运满 2年 后重点复测车轮同轴度与台车铰点间隙,检查间隔不超过 180天;雨季前按 GB 6067.1-2010 复核抗风防滑装置的配置与状态。
港口和船厂的门座机常年承受大风,防风装置不是摆设。夹轨器的钳口磨损量、夹紧力与液压系统压力要每季度检查,按起重机夹轨器维护保养要点:钳口磨损润滑与液压系统检查里的检查顺序做,先试动作、再量钳口、最后查液压。20t~50t 级的门座机在阵风区作业时,夹轨器与锚定装置的可靠性直接决定机组能不能停在原地,检查记录上要写明试验风速与动作结果。
防风锚定装置与夹轨器要每年做一次联动试验,确认断电或风速超限时两者能按设定顺序动作。轨道侧磨与轨距偏差要先复核轨道本身,轨距偏差超过允差就先调轨道再谈车轮更换。改造与新装的项目按 GB 50278-2010 复核轨道安装与压板紧固状态,压板松动往往先引起车轮偏斜,进而演变成整机跑偏。
克鲁德重工在生产中要求行走机构的车轮组出厂前做同轴度与轮缘跳动复核,港口机型按潮湿盐雾环境选用耐蚀涂层与密封结构。使用单位在多雨季节应把行走机构的检查周期从每月缩短到每半月,重点看台车铰点是否进水、制动器是否受潮打滑,雨后复检一次再投入重载作业。行业老手说,雨后第一次动车用低速空车走一遍全程,比直接带载试车更容易发现轨道与夹轨器的隐患。
四、润滑点与油脂选用
门座机的润滑点分布在回转、变幅、行走、起升四大机构上,油脂类型不能通用一种。滚道与轴承用极压锂基脂,开式齿面用粘附性更强、含二硫化钼的开式齿轮脂,钢丝绳用专用的钢丝绳脂,减速器用工业齿轮油。港口高湿环境优先选耐水洗性好的复合磺酸钙基脂,滴点不低于 300度,潮湿工况下抗水冲刷能力更稳,滚道用脂按 GB/T 7323 体系选 2号稠度。润滑脂的稠度按 NLGI2 号常规选取,下表把七个重点部位的建议用脂与周期列在一起。
润滑要记住三点:脂要加对牌号、加注要见到旧脂排出、加完要记录日期。不同牌号的润滑脂混用可能引起皂基不相容,出现硬化、析油和流失,换牌号时要把旧脂尽量挤净。钢丝绳的涂脂与判废口径可参考起重机钢丝绳润滑脂选用——钢丝绳专用脂与MoS2含量要求,钢丝绳判废同时受 GB/T 5972-2023 约束;含水或含酸的劣质脂会加速绳股锈蚀,省下来的脂钱会在换绳时成倍还回去。
减速器换油的常见做法是首次运行 500小时换第一次油,之后每 2000~4000小时或每年更换一次,以先到者为准;油位低于视孔中线、油品乳化发白或金属屑明显增多时,不等周期就要换油。据克鲁德重工实测,同一批港口门座机在按上述周期换油的前提下,减速器齿面点蚀出现时间比超期换油的机组晚 1年以上,润滑油年消耗反而更低。行业老手说,把加注日期写进润滑点标签,是防漏项最省事的办法。
五、常见故障与处理
- 回转有异响:查齿圈磨损与滚道缺脂
- 起升制动下滑:查瓦间隙与摩擦片
- 大车啃轨:查轨距、车轮偏斜与铰点
- 幅度指示偏差:重新标定幅度限位
- 钢丝绳断丝超限:按判废口径更换
故障处理讲究先确认现象再拆机。回转异响先分清是齿面啃齿还是滚道缺脂,前者伴随停位冲击,后者集中在启动与制动瞬间;起升制动下滑要按制动瓦间隙、摩擦片厚度、液压推动器行程三步排查,闸瓦间隙超过 1.5mm 就得重新调整,调整后按 GB 6067.1-2010 的要求复测制动力矩,确认制动下滑量在允差内再带载作业;大车啃轨要顺着轨距偏差、轨道直线度与车轮偏斜三条线查,轨道侧磨与轨距偏差的判废口径可对照起重机轨道磨损到什么程度必须更换?轨距偏差直线度与判废标准速查核定。修复后的机构按 GB/T 5905.1-2023 做动载与静载试验,合格数据写入记录。
钢丝绳的保养与判废按 GB/T 5972-2023 执行:一个捻距内断丝数达到总丝数的 10% 必须报废,直径相对公称直径减小 7% 以上,或者出现严重锈蚀、笼状畸变、绳股挤出的,同样不允许继续使用。吊钩的开口度变形、危险断面磨损与探伤结果按 GB/T 10051.1-2010 判定,钩口永久变形超限的吊钩必须换新。装在机组上的安全监控系统按 GB/T 28264-2017 校验,校验周期不超过 1年,起重量、力矩与幅度的显示值要拿实测值比对;5t 以上机型的力矩保护与起重量限制器属于必检项,校验记录按 TSG 51-2023 的要求随设备档案保存。门座机的起升与大车行走机构在雨季常见制动器受潮打滑,处理办法是通风干燥后测量绝缘电阻与制动力矩,不能靠反复试车把水汽磨干。
年度保养计划可以把三级检查、润滑加注与易损件更换串成一张表:一季度做夹轨器与防风锚定的联动试验,二季度换减速器油并复测制动力矩,三季度检查回转支承密封与齿圈齿厚,四季度做全面检查与钢丝绳判废复核。备件库存按易损件消耗量准备,制动瓦、摩擦片、钢丝绳、滑轮与密封件属于常备件,20t~50t 港机一套制动瓦的更换周期常见为 1年~2年,钢丝绳按 GB/T 5972-2023 的判废口径提前备料,避免因等件停机。年度计划的编排口径可参照 GB/T 3811-2008 对机构工作级别的划分,A5~A8 的高级别机组把检查频次整体上浮一档,月检项目在高湿季节调整为半月一次。据克鲁德重工实测,把年度计划与三级检查记录合并成一张台账的机组,漏项率比分散记录低得多。
克鲁德技术团队在配套服务中把常见故障整理成“现象—可能原因—处理动作”三联表贴在司机室,司机发现异常时先对照表格记录现象与发生工况,维修人员到场后可以直接从对应部位入手,减少无效拆检。故障处理完成后要把更换件、实测值与处理日期补记进设备档案,作为下一次定期检查的对照依据,归档时间建议不少于 2年,连续两个检查周期都合格的项目可以适当放宽巡检频次。
常见问题解答
问:齿条变幅与四连杆变幅的保养有什么区别?
答:区别在受力件和检查重点。齿条变幅靠齿条推拉臂架,齿面啮合与导向轮是检查重点,缺脂会很快出现点蚀与台阶磨损;四连杆变幅靠连杆与铰点维持水平轨迹,铰点销轴、轴套的间隙与涂脂状态是重点。两类机型都要每月核对幅度限位与指示器,偏差超过 2% 就重新标定。
问:门座式起重机哪些部位需要定期加注润滑脂?
答:重点是六个部位。回转支承滚道与车轮轴承、滑轮轴承用极压锂基脂2号,每 3~6个月加注一次;回转大齿圈和变幅齿条的啮合面用含二硫化钼的开式齿轮脂,每月涂一次;钢丝绳用专用钢丝绳脂;吊钩组与销轴用极压锂基脂3号。港口高湿环境优先选耐水洗的复合磺酸钙基脂。
问:门座式起重机回转支承多久加注一次润滑脂?
答:常见周期是每 3~6个月加注一次,高温、高湿或多粉尘工况按 3个月执行。加注时要在慢速回转状态下分点注入,直到密封处有新脂溢出,说明滚道内旧脂已被置换。加注量按说明书执行,加得过多会顶开密封圈、反而导致进水,这也是回转支承早期失效的常见原因。
问:门座式起重机维护记录是否必须保存?
答:必须保存。三级检查与润滑加注的记录是证明使用单位履行了维护责任的直接凭据,按 GB 6067.1-2010 与 TSG 51-2023 的要求,记录要随设备档案保存,建议不少于 2 年。记录里应写清检查日期、部位、实测值与处理结论。下次定期检验、事故调查或索赔时,这份记录就是区分保养到位与失管的关键材料。
克鲁德重工专注门座式、门式、桥式等各类起重机的整机制造与部件配套,可按港口码头、船厂、料场等不同工况提供维护保养方案、润滑周期表模板与易损件清单,并配合使用单位梳理三级检查记录与设备档案的填写口径。需要核对回转支承加注周期、齿条磨损判定值,或者要一份润滑油品牌号对照表时,可以直接联系工程师团队,我们会结合机型参数与作业环境给出配置建议与报价参考。咨询热线:400-086-9590 手机:13903802779(贾经理)
正在为港口或船厂的门座机做维护保养计划?欢迎在评论区留言讨论——把机型吨位、工作级别、幅度范围或者最近出现的回转异响与啃轨现象发出来,克鲁德重工技术团队会结合参数逐条回复,协助判断是润滑周期问题还是部件磨损到了更换节点,也可以直接拨打热线与工程师一对一沟通,获取三级检查记录表与润滑点加注周期表,把日常、经常性与定期三级的责任和周期提前落到台账上。
河南克鲁德重工有限公司
原创文章,作者:克鲁德重工,如若转载,请注明出处:https://i.qizhongji.com/w/20349.html