一、卷筒为什么会磨薄开裂
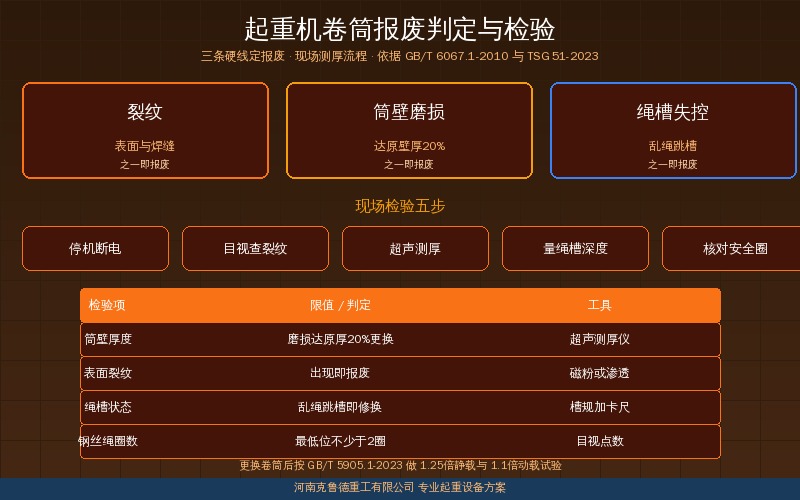
- 判废限值:筒壁磨损达原壁厚20%
- 三条硬线:裂纹、壁厚超限、绳槽失控
- 测厚要点:绳槽底部取4点最小值
卷筒是起升机构里直接承受钢丝绳压力的承力件,钢丝绳在绳槽底部反复压出接触应力,筒壁厚度会随着作业时间逐年减薄。行业老手说,卷筒的损伤形态基本归为三类:绳槽底部的均匀磨损、局部压痕与台阶、以及筒壁或焊缝的疲劳裂纹。依据 GB/T 3811-2008《起重机设计规范》,卷筒壁厚由受力计算确定并预留磨损裕量,这意味着设计厚度本身含有一份余量,运行中的减薄实际是在消耗这份余量。当余量被吃掉,筒壁的应力水平就会抬升,先出现局部塑性变形,再发展为裂纹。现行 GB/T 34529-2017《起重机和葫芦 钢丝绳、卷筒和滑轮的选择》对卷筒直径与钢丝绳直径的匹配给出选取口径,配套 15mm~24mm 绳径的卷筒卷绕直径常在 400mm~650mm 区间。判定口径可参 GB/T 6067.1-2010,钢丝绳侧按 GB/T 5972-2016 复核,卷筒与钢丝绳、滑轮共同构成缠绕回路,任一环节超限都应整组复核。
磨损速度与工况直接相关:起重量越大、工作级别越高、钢丝绳偏角越大,绳槽底部的接触应力越高,减薄越快。5t~50t 的中小吨位桥式起重机在 A5~A6 级别下,卷筒的设计寿命通常在 10 年以上;而 200t~500t 的冶金、铸造起重机在 A7~A8 级别下,绳槽往往 3~5 年就要安排车削修槽,检查频次也要相应加密。行业老手说,频繁的满负荷吊运比额定载荷吊运更伤筒壁,因为交变应力的幅值大了,疲劳裂纹的出现时间会明显提前。按 GB/T 20863.1-2007 的分级口径,起升机构的工作级别由利用等级与载荷状态共同确定,级别越高,同样的减薄量带来的风险越大。以卷绕直径 400mm~650mm 的卷筒配 15mm~24mm 钢丝绳为例,绳径每增大一档,槽底压强上升 10%~20%,筒壁减薄随之加快。级别越高,检查周期越要收紧:A5~A6 级别按 2 年一次复核,A7~A8 级别建议每 1 年测一次筒壁厚度,配 15mm 绳径时按 12 处测点取最小值。同吨位区间内,卷筒卷绕直径常取 400mm~500mm,配 15mm~18mm 钢丝绳,检查周期按 2 年一次控制。这类机型的卷筒卷绕直径多在 800mm~1200mm,配 24mm~32mm 钢丝绳,壁厚原始值 30mm~45mm,限值按 24mm~36mm 折算。
裂纹常出现在三个位置:绳槽底部的纵向裂纹、筒体与端板连接焊缝的热影响区、以及轮毂键槽附近。前两处与交变载荷和焊接残余应力有关,第三处多与装配同轴度、键配合松动有关。焊接卷筒是主流结构,筒体由钢板卷制后焊接成形,所以焊缝质量与焊后处理直接决定裂纹出现的时间。使用 Q355B 钢板卷制的卷筒,焊后应做去应力处理,绳槽表面做中频淬火,硬度控制在 HRC40~45 区间,既耐磨又不至于发脆。GB 50278-2010《起重机设备安装工程施工及验收规范》对卷筒组的安装与试运转也提出了要求,安装阶段找正不到位,运行阶段的附加弯矩会把筒壁应力推高,等同于提前消耗壁厚余量。按 GB 50278-2010 的安装验收要求,卷筒组装配后要检查径向与端面圆跳动,找正后做 2 小时空载试运转,绳槽表面硬度抽检 3 处。筒壁厚度通常在 10mm~30mm 量级,绳槽槽距与钢丝绳公称直径的差值不宜超过 1mm。
二、报废判据与限值对照
判废口径在 GB/T 6067.1-2010《起重机械安全规程 第1部分:总则》与行业易损件报废标准中是一致的:出现裂纹即报废;筒壁磨损量达原壁厚 20% 即报废;绳槽磨损到钢丝绳不能整齐排列、出现乱绳跳槽,且车削修复已无法恢复槽形,也应更换。三条是并列关系,任意一条成立就判定报废,与设备目前还能不能吊货无关。换句话说,判定依据是尺寸与缺陷状态,不是设备的实际表现。原壁厚 20mm 的卷筒限值是 16mm,原壁厚 30mm 的限值是 24mm,按最小值判定,不取平均值。
表1 卷筒报废判据、检验工具与处理方式对照
机械件的磨损判废逻辑是相通的。闸瓦摩擦片按原厚度的 50% 报废,制动带磨损超标同样要换,与卷筒筒壁的 20% 限值一样,都是把磨损量折算成原始尺寸的百分比之后再判定。现场可以先按 起重机制动带磨损超过原厚度多少需更换?检验判定与测量方法 的做法把原始厚度查清楚,再折算限值,避免拿新件的经验数字直接套旧设备。制动带与卷筒同属摩擦或压紧类易损件,折算方式一致,但卷筒是承力结构件,超限后的后果比摩擦件严重得多。按 GB/T 5905.1-2023 的口径,更换卷筒后要重做负荷试验:静载 1.25 倍保持 10 分钟,动载 1.1 倍循环 3 次,记录保存 3 年。
原始厚度怎么查,是检验中最容易出错的一步。优先查制造厂的卷筒图纸与出厂资料;资料缺失时,可以参考 桥式起重机起升卷筒结构参数速查——卷筒直径容绳量绳槽壁厚五步计算法 中按卷筒直径、容绳量反推壁厚的算法,或者按同型号新卷筒的实测厚度取值,并在检验记录中注明取值依据,便于下次比对同一测点的变化趋势。GB/T 5972-2016《起重机 钢丝绳 保养、维护、检验和报废》是钢丝绳侧的判定依据,卷筒侧目前主要靠 GB/T 6067.1-2010 与制造厂技术文件,两者一起使用才能覆盖整个缠绕回路。
三、现场检验怎么量才准
检验从停机断电挂牌开始,把吊钩放到最低位,让卷筒上的钢丝绳处于放松状态,同时清理绳槽里的油泥,否则测厚探头贴不平,读数会偏大。测点要选在绳槽底部而不是槽顶,沿圆周均匀取 4 个方位,沿轴向取 3 处,即两端与中部各一处,同一位置重复测量 2~3 次,取最小值作为该处的剩余厚度。行业老手说,只测一处、只测一次是检验记录被退回最常见的原因。测点固定在圆周 4 个方位与轴向 3 处,配 0.1mm 分辨力测厚仪,量程 0mm~50mm,共 12 处取最小值作为判定值。
超声测厚仪的分辨力一般在 0.1mm 量级,测前要用标准试块校零,测点表面打磨露出金属光泽并涂耦合剂,圆弧面用小直径探头并做曲面修正。卷筒壁厚常见量级只有 10mm~30mm,探头频率与量程要与之匹配,量程开得过大反而容易把一次回波读成二次回波。如果卷筒内壁有油垢、锈层或钢丝绳压痕,应先在同一位置多次测量取稳定值,必要时配合测厚仪自带的增益调节功能复核一遍。
裂纹检查优先用磁粉检测,铁磁性材料的表面与近表面缺陷灵敏度高;不锈钢部位或不方便磁化的结构改用渗透检测。筒体与端板的角焊缝、轮毂键槽、绳槽底部是必查部位。发现可疑裂纹应打磨确认深度,并在记录中写明位置、长度与走向,不能用打磨把裂纹暂时掩盖过去。绳槽状态用手感配合槽规判断,量绳槽深度与槽距,看钢丝绳在槽内能否整齐就位。量槽深以未磨损的相邻绳槽为基准,槽深变化超过 2mm 就要评估能否车削修复,修复后剩余壁厚仍需满足原壁厚 20mm 对应 16mm 的限值。
检验数据的记录格式建议统一:测点编号、方位、原始厚度、实测厚度、磨损百分比、判定结论六项缺一不可。同一台设备建议把近 3 年的记录放在一起比对,磨损速率突然加快往往意味着钢丝绳偏角变大或者绳槽已经失控。每次检验结束要留下现场照片,拍照时把量具读数一并拍入画面,便于后续复核与争议处理。下面的表2给出一份厚度检验记录示例,测点取最小值,按原壁厚折算磨损量后再判定。记录表按 GB/T 6067.1-2010 的检查要求归档,至少保留 3 年,下次检验直接调阅同比数据。
四、检验周期与不合格处理
定期检验周期按 TSG 51-2023《起重机械安全技术规程》执行:桥式、门式起重机一般每 2 年一次,塔式起重机多为每 1 年一次,使用单位要在有效期届满前 1 个月向检验机构申报。具体口径可以对照 起重机定期检验周期几年一次?TSG 51-2023要求与超期处理要点 中的周期表与超期处理办法。需要说明的是,定期检验是周期性合规动作,它替代不了使用单位的日常点检与月度检查。
日常检查的分工可以这样安排:司机每个班次目视检查钢丝绳排列与卷筒表面状态,维保单位每月核对压板螺栓与绳端固定,每年在定期检验之前做一次自检并留存记录。记录要包含测点位置、原始厚度、实测厚度、磨损百分比与判定结论,行业老手说,这份自检记录在检验现场是能证明管理到位的材料,也能让检验机构把注意力放在真正有疑问的部位上。自检数据建议按台套建立台账,同一测点历年数据连起来就能看出磨损速率。以每 2 年一次的定期检验为节点,中间至少安排 1 次自查,把限值余量不足 5% 的卷筒列入下次停机计划。
判定不合格后的处理只有两条路:裂纹类直接更换卷筒组;磨损超限但筒体结构完好的,可以评估后更换整组,或者按制造厂方案车削修复绳槽并重新核算剩余壁厚。严禁用堆焊填补筒壁减薄后继续使用,因为堆焊会引入新的残余应力,筒壁截面的均匀性也被破坏,反而更容易在焊缝边缘起裂。涉及更换卷筒组的,应按 TSG 51-2023 的要求判断是否属于重大修理范围,必要时由具有相应资质的单位施工并接受监督检验。焊接修复方案须由制造厂或有资质单位出具,修复后按 GB/T 5905.1-2023 重新做负荷试验。
五、更换与新件验收要点
更换卷筒组时要核对三项尺寸:卷筒卷绕直径与绳槽槽形是否与在用钢丝绳直径匹配、卷筒长度能否满足容绳量与安全圈要求、以及与原减速器输出轴、联轴器的连接尺寸与同轴度。装配前检查键与键槽、轴颈与轴承的配合面,清除毛刺与锈蚀,轴向定位必须可靠。行业老手说,卷筒更换后再次出现裂纹的案例里,相当一部分原因是同轴度没有找正,运行中卷筒受附加弯矩。
装后必须做空载试运行与载荷试验:按 GB/T 5905.1-2023 做 1.25 倍额定起重量的静载试验与 1.1 倍额定起重量的动载试验,静载保持 10 分钟,观察卷筒、端板与连接部位有无永久变形与异常声响。试验合格后重新排绳,确认吊钩最低位时卷筒上的钢丝绳安全圈不少于 2 圈,行业实践中多按 3 圈控制,绳长富余时可以适当多留。试验记录应与设备档案一并保存,下一次定期检验时作为对比依据。合格判定看三项:无永久变形、无异常声响、制动下滑量符合 GB/T 14405-2011 与 GB/T 3811-2008 的规定。
克鲁德重工在生产中要求焊接卷筒绳槽表面中频淬火硬度达到 HRC40~45,槽底壁厚按磨损裕量加厚,并在出厂前对筒体焊缝做超声与磁粉检测,把可能起裂的部位提前筛掉。车轮轮缘与踏面的磨损检测用的是同一套折算思路,可以对照 起重机大车车轮检修更换全流程:轮缘踏面磨损测量与更换判断 中的测量方法与换算限值,两者配合使用能覆盖起升与运行两大机构的易损件判废。GB/T 14405-2011《通用桥式起重机》对整机的出厂检验项目与试验要求有明确规定,新件验收时可以参照其中的卷筒与钢丝绳缠绕检查条款。该标准的出厂检验条款同样适用于卷筒组更换后的验收,定期检验周期与项目对应 TSG 51-2023 的规定。
常见问题解答
问:卷筒筒壁磨损量达到多少就必须报废?
答:判废限值是原壁厚的20%,也就是实测剩余厚度不大于原厚度的80%时应更换。以原壁厚20mm的焊接卷筒为例,实测最小值降到16mm及以下即判定报废。原始厚度查不到时,按同型号新卷筒的实测值折算,并在检验记录中写明取值依据。同一测点建议连续记录3次检验数据,便于对比磨损速率的变化。
问:卷筒绳槽磨出沟痕后怎么处理?
答:先量绳槽深度与槽距,再看钢丝绳在槽内能否整齐就位。槽形还能恢复的用机床车削修槽,车削后槽底半径要与绳径匹配、相邻槽距保持一致,修槽深度过大会削弱筒壁,要在修槽后重新实测筒壁厚度。已经磨穿淬火层或者槽形无法恢复的,直接更换卷筒组。
问:卷筒出现细小裂纹是否可以打磨后继续使用?
答:不可以。筒壁与焊缝上的裂纹在交变载荷下会继续扩展,打磨只能让裂纹在表面暂时看不出来,截面削弱反而加快了断裂过程。判定原则是出现裂纹即报废更换,也不允许用堆焊填补筒壁减薄或掩盖裂纹后继续使用。如果焊缝热影响区出现裂纹,还应追溯同批次设备的焊接工艺记录。
问:更换卷筒后需要做哪些检验才能恢复使用?
答:先做空载试运行,检查排绳是否整齐、制动器间隙与各限位是否正常;再按 GB/T 5905.1-2023 做 1.25 倍额定起重量静载与 1.1 倍额定起重量动载试验,静载保持 10 分钟;确认无永久变形与异常声响后,按 TSG 51-2023 的要求整理检验与试验记录归档,之后才能投入生产使用。
克鲁德重工|河南克鲁德重工有限公司专注起重设备卷筒组与起升机构配套件的研发制造与配套服务,可按冶金、港口、电力、仓储等不同工况,提供起重量、跨度、工作级别与安全装置的一体化选型建议,并配合安装调试、点检维护与易损件供应,需要在采购前核对参数表的客户可以直接联系工程师团队,我们会结合现场条件给出配置方案与报价参考。咨询热线:400-086-9590 手机:13903802779(贾经理)
▸ 卷筒判废这件事,最怕的是记录断档与限值算错。欢迎在评论区留言,把您的卷筒原壁厚、实测最小厚度或绳槽磨损情况发出来,克鲁德重工技术团队会帮您逐项核对限值、判断是修槽还是换组,也可以直接拨打热线与工程师一对一沟通,获取检验记录表模板与更换方案,避免带病运行到下一个检验周期。
河南克鲁德重工有限公司
原创文章,作者:克鲁德重工,如若转载,请注明出处:https://i.qizhongji.com/w/20354.html