一、制动带磨损判定限值
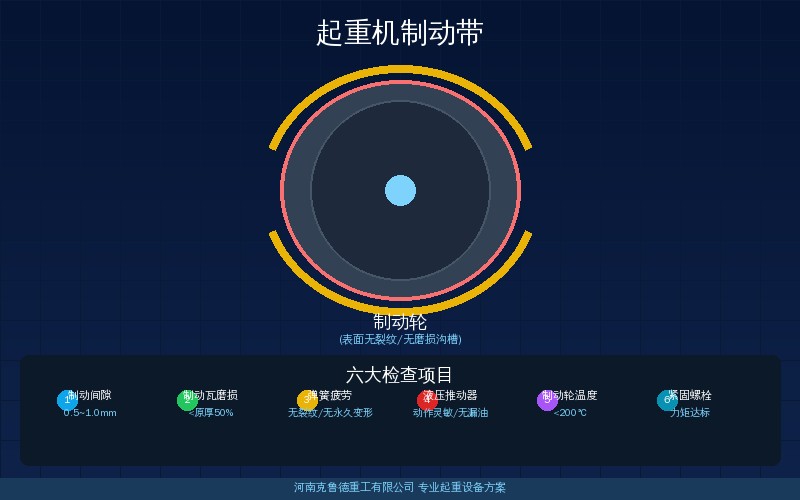
- 摩擦衬垫磨损达原厚度50% → 更换
- 制动轮工作面磨损超40%(起升) → 报废
- 铆钉头距摩擦面不足0.5mm → 更换
- 制动距离比标称值长20%以上 → 查因换件
带式制动器的摩擦衬垫(也就是常说的制动带)该不该换,判据是磨损量而不是使用年限。按GB/T 3811-2008与GB 6067.1-2010的口径,衬垫磨损量达到原厚度50%即报废更换;起升机构制动轮工作面磨损超过原厚度40%、运行机构超过60%的,同样要换。这套判据覆盖3t、5t、10t、16t、20t、32t、50t各档起重量,QD型10t双梁桥式起重机与LD型5t电动单梁桥式起重机都按同一口径执行。行业老手说,判定对象始终是剩余厚度,跟用了几年没有直接关系。
测量前先找到基准厚度。带式制动器衬垫的出厂厚度常见8mm、10mm、12mm三档,设备铭牌或随机文件上都能查到;现场用游标卡尺沿圆周均匀取3~5点测量剩余厚度,取最小值作为判定值,磨损率=(原厚度−剩余厚度)÷原厚度×100%。普通游标卡尺分辨率0.02mm就够用,不必上专用测厚仪。
铆接式衬垫还有一条更快的现场判据:铆钉头距摩擦面不足0.5mm时立即更换,不必再算百分比。此外,衬垫表面出现贯穿裂纹或龟裂、油污渗入导致摩擦系数低于0.3、制动距离比标称值长20%以上,任何一条命中都按更换处理,不能只调间隙凑合用。
二、带式制动器结构与受力
带式制动器由钢带、摩擦衬垫和制动轮组成,钢带包绕制动轮,靠带与轮之间的摩擦产生制动力矩,常见于塔式起重机回转机构、卷扬机和小型起升机构。它的制动力矩可以写成M=(T1−T2)×R,T1与T2是钢带两端的张力,R是制动轮半径。配套的制动轮直径常见160mm、250mm、315mm、400mm、630mm、800mm几个规格段,直径越大,同样的张力能换来的制动力矩越大。
包角大是带式结构的优点,也是它磨损不均的根源。包角常见取值在250度上下,带从进入制动轮的一端到离开的一端,单位面积压力逐渐降低,进带端的衬垫磨损速度往往比出带端快,这就是检验时经常看到的偏磨。卷筒侧转速20r/min以内的设备,偏磨往往要跑满一个点检周期才看得出来,所以测厚不能只挑一个顺手的位置,进带端要单独布点。
带式制动器多数做成常闭式,弹簧制动、电磁或液压释放,断电或失压时自动抱闸,在5t~50t的中小起升机构上都能见到。克鲁德技术团队在配套选型中按起升机构制动安全系数不低于1.75倍额定力矩核算,吊运熔融金属一类的工况按2.0倍以上取值。需要对照块式制动器口径的可以看起重机块式制动器维护保养:闸瓦间隙调整与制动力矩检测。
三、磨损量现场测量方法
现场测厚只需要四件东西:游标卡尺、深度尺、塞尺和红外测温仪。卡尺量衬垫剩余厚度,深度尺核对铆钉头下沉量,塞尺检查制动带与制动轮之间的间隙,测温仪看轮面温度。塞尺片常用0.05~0.1mm厚度组,逐片试插比目测可靠。工具不在多,关键是测点固定,前后两次数据才能对比出趋势。
测量点的布置按圆周分区来做。沿制动轮圆周均分3~5个区段,每段分别测衬垫中部和两侧边缘三个位置,记录最小值;带式结构再加测进带端1~2点。衬垫边缘往往先磨薄,只测中间会把已经超限的衬垫判成合格,这是点检记录里最常见的漏判原因。
数据要留趋势。同一个测点连续两个月测量,若一个月的磨损量超过0.3mm,说明磨损在加速,即使还没到50%的限值也应提前安排更换;轮面温度超过120度要停下来查原因,超过160度说明已经出现热衰退,摩擦系数下降,制动力矩会跟着掉。测厚方法可以对照制动器摩擦片磨损了该不该换?三个判定标准与选型参数对照一起看,两者判据同源。
下表把带式制动器检验中最常用的判据列在一起,现场点检时按表对照即可,记录表上直接写明判据来源和限值,不必再翻标准原文比对口径。
四、点检周期与检验安排
点检按三个节拍走。班前点检看制动器动作、间隙和有无油污,24小时内至少完成一次,司机自己就能做;月度专项做衬垫测厚、间隙复测和制动力矩抽查,由点检员或维保单位执行;年度节点对接定期检验,按TSG 51-2023的安排,起重机械定期检验一般每2年一次,塔式起重机等使用频次高、风险大的设备可以按实际工况缩短周期。
定期检验项目里制动器属于必检项,检验时会看制动带磨损状态、制动器动作可靠性和制动距离,并按TSG 51-2023的要求核对安全装置与自检记录;设计口径仍按GB/T 3811-2008核查,安全装置底线按GB 6067.1-2010执行。检验报告保存期限一般不少于3年,检验机构还会在报告里注明下次检验日期。
一次5t~10t电动单梁起重机的定期检验费用一般在500~1200元,50t以上的桥式或门式设备会高一些,具体按检验项目计算。行业老手说,把点检记录和检验报告归成一机一档,复检时省下的沟通时间比那点检验费更值钱。
五、常见不合格与更换要点
带式制动器现场判不合格的情形集中在三类:衬垫偏磨、油污打滑、间隙过大。偏磨多来自进带端压力集中,油污多来自减速机漏油或润滑加注过量,间隙过大则是长期磨损后没有复调。衬垫与制动轮之间的间隙通常控制在0.5~1mm,单侧偏差不超过0.2mm;间隙越大,抱闸时越容易先压住一端,磨损就更不均。
更换要点有三条。装新衬垫前先查制动轮表面,有沟槽、划痕或热裂纹的要先修整,裂纹深度超过2mm必须直接换轮,磨轮面再上新带只会加快再次磨损;调整间隙必须空载进行;更换后低速点动20~30次做磨合,磨合期约3天,其间每天复测一次间隙,再复核制动距离和两侧一致性。制动轮本身的判据可以看起重机制动轮磨损检测标准——直径偏差和表面裂纹更换指南全解。
克鲁德重工在生产中要求带式制动器衬垫剩余厚度低于原厚度50%时整条更换,并在出厂前逐台空载点动20次复核制动距离,把磨合这一步放在设备交付之前完成。这套做法覆盖5t、10t、20t、50t四档常用吨位,用户现场只需要复测间隙和温度,减少了新装衬垫初期制动力不均的问题。
六、记录与整改闭环
记录表至少要写清楚六项:设备编号、测量日期、测点位置、剩余厚度、磨损率、判定结论,再补上处理人和复检日期。测点位置建议在图上编号,与表单一对应,复测周期一般不超过30天,这样下一次点检就能测在同一个位置,趋势才有可比性。
判定不合格的走闭环:挂牌停用,安排更换,复测合格后销项,记录归档。有个客户曾把磨损到限值的衬垫留着再用一段时间,结果两个多月后制动距离长了将近一半,被检验机构判不合格,停产2天整改,损失的产量远超一条衬垫的费用。
行业老手说,闭环做得好不好,看复检记录就知道。把测厚数据、更换记录、复测结果放在一起,设备的技术状况就有据可查,行业老手说,记录连续的企业在转让评估和事故追溯时都能拿得出材料。
常见问题解答
问:什么情况下制动带即使没到磨损限值也要提前更换?
答:常见的有五类情形:衬垫表面出现贯穿裂纹或龟裂;油污渗入使摩擦系数低于0.3;制动距离比标称值长20%以上;铆钉头距摩擦面不足0.5mm;以及同一测点一个月内磨损量超过0.3mm的加速磨损。这几条都属于看起来还没到50%但已经不安全,按判据直接换,不要靠调间隙拖延。
问:制动带磨损到50%但制动力还没明显下降,能继续用吗?
答:不能继续用。50%是标准给出的报废限值,它按最不利工况留出安全余量,现场感觉制动还挺灵通常只是空载或轻载状态下的表现。继续使用时衬垫厚度会继续下降,一旦铆钉头接触制动轮,摩擦系数会突然跌落,制动力矩随之衰减,吊物溜钩的风险都在这段时间里累积。
问:带式制动器与块式制动器在磨损判定上有哪些区别?
答:判据的出发点一致,都是看摩擦件剩余厚度,差别在测点布置和受力特点。块式制动器的闸瓦成对抱闸,两侧磨损相对对称,测闸瓦厚度并复核间隙即可;带式制动器包角大,进带端压力集中,要沿圆周分区测量并单独加测进带端,否则容易把已经超限的衬垫判成合格。两者都按原厚度50%执行更换。
问:更换制动带之后需要复核哪些项目?
答:要复核四项:制动带与制动轮的间隙,控制在0.5~1mm,在空载状态下调整;低速点动20~30次完成磨合,再测制动距离是否回归标称值;检查制动轮表面有无新出现的沟槽或热裂纹;最后把剩余厚度、间隙、制动距离三项数据记入点检记录,并与更换前数据对比留下趋势。
克鲁德重工|河南克鲁德重工有限公司专注起重设备制动器与配套件的研发制造与配套服务,可按冶金、港口、电力、仓储等不同工况,提供起重量、跨度、工作级别与安全装置的一体化选型建议,并配合安装调试、点检维护与易损件供应,需要在采购前核对参数表的客户可以直接联系工程师团队,我们会结合现场条件给出配置方案与报价参考。咨询热线:400-086-9590 手机:13903802779(贾经理)
关于起重机制动带磨损判定的现场问题,欢迎在评论区留言讨论——把你设备的制动器类型、衬垫实测剩余厚度和点检周期发出来,克鲁德重工技术团队会结合参数表帮你核算磨损率并给出更换节奏建议;需要核对标准条款或整理点检记录的,也可以在评论区说明工况,我们会把常用判据表和记录表格式整理给需要的用户参考。
河南克鲁德重工有限公司
原创文章,作者:克鲁德重工,如若转载,请注明出处:https://i.qizhongji.com/w/20211.html