一、隔板与加劲肋的区别
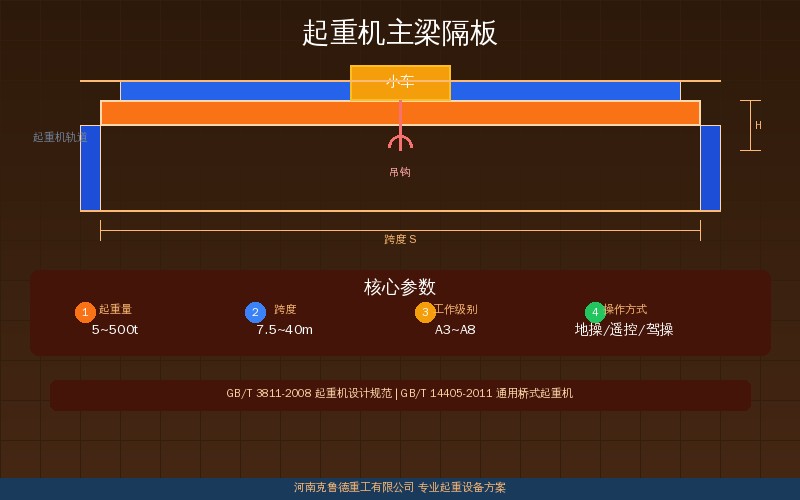
- 隔板位置:主梁内部,垂直于梁轴线横向布置
- 加劲肋位置:腹板板面,分横向加劲肋与纵向加劲肋
- 大隔板间距:1.0~2.0h₀,端部与轮压区取 1.0h₀
- 隔板厚度:6~12mm,与腹板同牌号钢板下料
箱形主梁内部沿梁高方向竖着焊接的横向钢板就是隔板,按外形尺寸分为大隔板和小隔板;加劲肋是焊接在腹板板面上的窄条钢板,业内也常叫筋板,两者的安装位置完全不同。行业老手说,隔板与筋板是不是一个东西这个问题,十个人里八个答错——隔板在梁的内部,从外侧看不到,主要传递腹板受到的集中力并保持截面形状;加劲肋贴在腹板表面,作用是防止腹板在剪应力与弯曲压应力下局部屈曲。把两类构件混为一谈,最常见的后果是图纸上只标了加劲肋间距,隔板的数量与位置却空着,制造环节只能凭经验补。
GB/T 3811-2008《起重机设计规范》要求按腹板高厚比 h₀/t_w 判定加劲肋配置:h₀/t_w≤80ε 时不设加劲肋,80ε~160ε 设横向加劲肋,超过 160ε 加设纵向加劲肋,超过 240ε 再补短加劲肋,其中 ε=√(235/f_y),Q235B 取 1.0,Q355B 取 0.81。隔板的数量与位置不由高厚比决定,而由受力与构造决定——支座处、小车轮压下方、吊点对应位置必须设置大隔板,这三处漏一处都会留下隐患。工程上通行的做法是让大隔板兼任横向加劲肋,把两类构件合并到同一位置,隔板之间再按 h₀/t_w 判定是否需要补设加劲肋。GB/T 14405-2011《通用桥式起重机》对主梁制造偏差、焊缝外观与内部缺陷分级另有规定,选型与验收时常与设计规范配套使用。判定界限、横向纵向间距与截面验算参数,可参考起重机主梁腹板加劲肋配置规范:h₀/δ比值判定与横向纵向间距参数速查。
克鲁德技术团队在桥式起重机主梁设计中把隔板与加劲肋分两张图纸表达:隔板图纸标注位置与数量,加劲肋图纸标注间距、截面与惯性矩要求,避免现场只看一张图漏装。据克鲁德重工实测,QD型22.5m跨度主梁按大隔板兼任横向加劲肋的方案制造后,整机实测跨中挠度18.5mm,满足 GB/T 3811-2008 对 A5 级主梁 S/800 即 28.1mm 的刚度限值。两类构件的差别可以逐项对照下表。
二、大隔板布置位置与间距
大隔板承担腹板传来的集中力并维持箱形截面的形状稳定性,布置位置不能随意均匀等分。以下五处是必须设置大隔板的位置,缺一处都会让对应区段的腹板失去侧向支点。
- 主梁两端支座处,与端梁连接部位对应
- 小车轨道压板下方与集中轮压作用区
- 主梁分段拼接接头两侧
- 吊点、起升机构集中载荷对应位置
- 大车运行机构与缓冲器安装区
大隔板间距没有单一条文直接给出数值,工程上按受力与腹板局部稳定双向控制:常规区段取 1.0~2.0 倍腹板高度,一般不超过 2h₀;以 22.5m 跨度 QD 型主梁、腹板高 1200mm 为例,跨中区段大隔板间距取 1500~2000mm 较为常见。端部剪力较大区段和小车轮压作用区应加密到 1.0h₀ 即 1200mm 左右,且不宜超过 1500mm;跨中区段一般按 1800mm~2000mm 一档排布。通用桥式起重机常见起重量 5t~50t,跨度 10.5m 至 31.5m 区间的隔板布置规律基本一致。行业老手说,只按等间距排布隔板是现场返工最多的一类问题腹板在满载小车停靠位置的局部变形会比跨中大得多,观感上却是整根梁都在晃,排查方向容易跑偏。
主梁端部隔板还兼任支座加劲肋,需要按承受全部支座反力校核截面与焊缝,不能按构造厚度随手取。端部隔板与端梁上盖板的连接质量,决定大车运行时的载荷传递路径,隔板错位或焊缝不连续会让端梁连接螺栓承受额外弯矩。端梁侧的结构参数与连接螺栓强度验算,可参考桥式起重机端梁设计计算与强度校核——箱型截面参数与连接螺栓强度验算。克鲁德重工在生产中要求端部两档隔板的定位偏差控制在 2mm 以内,焊接完成后复测对角线差,对角线差不超过 3mm,避免累积偏差传到车轮组与轨道接触位置。
三、小隔板与开口补强要求
小隔板夹在大隔板之间,把腹板与大隔板围成的长区格进一步分割,作用是提高腹板区格的局部稳定性,同时给内部焊缝提供操作空间。小隔板间距一般取大隔板间距的 1/2~1/3,常见取值为 600~1000mm,厚度不小于腹板厚度,通常取 6~8mm。行业老手说,小隔板是最容易被现场省略的一类零件,因为它在图上尺寸小、数量多,下料漏一件很难发现,等到腹板出现局部鼓曲时已经进入涂装工序,返工只能切开盖板,代价远超当初多下一块板。
隔板上常需开人孔、电缆孔和排水孔,开孔位置应尽量靠近腹板中性轴,避开受压翼缘一侧的高度范围,孔边距隔板边缘不宜小于 50mm,人孔尺寸常控制在 400mm×300mm 以内。开孔后的截面削弱必须用补强板补回,补强板厚度不小于隔板厚度,四周满焊并倒角过渡。若孔洞尺寸较大或需要穿过电缆桥架,应在孔边加焊边框型钢,并在图纸上注明补强板材质、焊缝等级与检测要求,避免制造方自行简化。
内部开孔与补强在制造完成后基本无法目视复查,检验只能依赖过程记录与超声抽检。克鲁德重工在生产中要求隔板开孔、补强板焊接完成后拍照留档,随出厂资料一并交付,便于后续检验和改造时核对内部结构。这一点在大修改造阶段尤其重要——内部结构无据可查,追加荷载时只能按最不利工况降级使用,等于白白损失了原有承载能力。
四、隔板截面与焊接要求
大隔板厚度一般取 6~12mm,与腹板同牌号钢板下料;承受集中载荷或支座反力的隔板要按实际受力校核截面,并验算其与腹板、盖板连接焊缝的强度。腹板高 1200mm、厚 6mm 的 Q235B 主梁,大隔板厚度取 8mm 即可满足通用桥式起重机要求;起重量 100t 以上的冶金型主梁腹板高度可达 1800mm,隔板厚度相应取到 10~12mm。同跨度下改用 Q355B 材质时腹板厚度可减至 4.5mm,隔板厚度同步下调但不宜低于 6mm。小隔板与腹板同厚或略薄均可,但不宜低于 6mm,否则点焊定位时容易烧穿。
隔板与腹板、盖板之间采用双面角焊缝,焊脚尺寸按薄板厚度的 0.5~0.6 倍选取且不小于 5mm;横纵向加劲肋交叉部位的焊缝要错开,隔板端部与盖板焊接处设 r=30~50mm 圆弧切角,减小焊缝集中。焊接顺序遵循先中间后两端、两侧对称施焊的原则,控制箱形梁的整体扭曲。焊缝设计、坡口形式与质量等级按 GB 50661-2011《钢结构焊接规范》选取,重要受力焊缝应在图纸上标注质量等级与检验方法,而不是只在技术协议里笼统写一句按规范执行。GB 6067.1-2010《起重机械安全规程 第1部分:总则》对金属结构焊缝的日常检查同样提出要求,出厂资料里应能查到对应焊缝的检测记录。
内部隔板焊缝的超声检测按 GB/T 11345-2013《焊缝无损检测 超声检测 技术、检测等级和评定》执行,抽检比例与合格级别在设计图纸中注明;外观检查要求焊缝表面无气孔、咬边深度不超过 0.5mm、错边量不超过 1mm、无连续夹渣。行业老手说,隔板焊缝最怕断续补焊留下的隐蔽裂纹,探测时如果只在腹板外侧扫查,很容易漏掉隔板根部未熔合。必要时应开工艺孔用内窥镜检查,或用锤击听音法做辅助判断,两种方法配合使用比单独超声波扫查更靠得住。
五、装配顺序与检验要点
箱形主梁的装配顺序直接影响隔板定位精度:先完成腹板与盖板下料和坡口加工,在腹板上划出隔板位置线;把隔板与一侧腹板点焊定位,复核间距与垂直度后再合另一侧腹板;盖板合拢后按先内部后外部的顺序焊接。箱形梁制造中的焊接变形控制、预热与矫正工艺,可参考起重机箱型梁制造工艺与质量控制——焊接变形控制与主梁结构指南。腹板与盖板的坡口角度取 45度~60度,钝边留 2mm 左右;隔板位置线建议从端部基准面一次划出,避免逐段累加产生偏差。
隔板检验应按图纸逐件核对数量与位置,重点量测端部两档与轮压区加密档的间距,允许偏差按图纸或 GB 50278-2010《起重设备安装工程施工及验收规范》相关要求控制。焊接完成后复测主梁上拱度与旁弯,旁弯一般不超过 5mm,确认隔板焊接引起的变形已在允许范围内;上拱度按 GB 50278-2010 的要求控制在跨度的 1/1000~1.4/1000 区间,低于下限说明焊接变形已经吃掉预拱量。行业老手说,验收时最有效的办法是把隔板清单和实物逐项打勾,尤其是数量多的项目,凭印象清点几乎必留遗漏。
常见缺陷包括大隔板漏装、位置错位超过 5mm、焊缝断续不连续、隔板与腹板之间存在未焊透间隙,这些问题在整机涂装后无法目视发现。一旦投入运行,腹板在小车轮压下会先出现局部鼓曲,随后发展为焊缝疲劳裂纹,最终影响主梁刚度甚至引发上拱度衰减。克鲁德重工的安全要求在出厂检验中把隔板位置与焊缝质量列为必检项,随档案留存过程照片与检测记录,交付时一并移交给使用单位。使用阶段若发现上拱度衰减到跨度的 1/1000 以下,按 TSG 51-2023《起重机械安全技术规程》的相关要求处理,不能只做外观补漆。
六、QD型主梁隔板布置算例
以 22.5m 跨度 QD 型双梁桥式起重机、Q235B 材质、A5 工作级别为例:主梁腹板高 1200mm、厚 6mm,h₀/t_w=200,按判定需同时配置横向加劲肋与纵向加劲肋。大隔板兼任横向加劲肋,跨中区段间距取 1500~2000mm、端部两档加密至 1200mm;中间按 600mm 补设小隔板;纵向加劲肋设在距受压翼缘 240mm 处即 h₀/5 位置。各项参数与取值见下表。
按此布置后主梁各区格的局部稳定性与整机刚度均满足要求,隔板与加劲肋用钢量按腹板面积估算约每平方米 12kg,22.5m 跨度主梁两项合计约 320kg。真正影响制造成本的往往不是隔板总量,而是端部与轮压区的加密档——两档间距决定了主梁能不能在 1.25 倍静载试验中把跨中变形控制在限值以内,试验方法与判定要求按 GB/T 5905.1-2023《起重机 试验规范和程序 第1部分:总则》执行。克鲁德重工在生产中把这两档间距作为工艺卡片的固定参数,不随订单批量调整,避免小批量订单为省工时把加密档合并掉。
常见问题解答
问:主梁隔板间距多少合适?
答:大隔板在常规区段取 1.0~2.0 倍腹板高度,常见 1.5~2.0m,端部与小车轮压区加密到 1.0h₀;小隔板取大隔板间距的 1/2~1/3,通常 600~1000mm。以跨度 22.5m、腹板高 1200mm 的主梁为例,跨中大隔板间距取 1500~2000mm、端部两档取 1200mm 比较稳妥。
问:隔板和加劲肋能不能互相替代?
答:不能完全替代。大隔板兼任横向加劲肋在结构上可行,也是通用做法;但纵向加劲肋必须单独设置,隔板无法承担纵向加劲肋控制弯曲失稳的作用。反过来,加劲肋也不能代替大隔板传递集中力与支座反力,两者位置和作用都不同。
问:主梁隔板漏装或少装会有什么后果?
答:直接后果是腹板在轮压下方失去侧向支点,运行一段时间后局部位置出现鼓曲,随后焊缝疲劳开裂,主梁刚度下降、上拱度衰减。检验中一旦发现漏装,需按设计补装并重做变形复测,不能只在鼓曲部位贴板加固,那样解决不了内部支撑缺失的问题。
问:单梁工字钢主梁需要设隔板吗?
答:通常不需要。工字钢主梁是开口截面,腹板靠加劲肋与横向支撑保证稳定,没有封闭内腔,也就没有内部隔板的概念。如果单梁采用箱形截面,则按箱形梁要求配置大隔板与小隔板,位置判据与双梁主梁一致,只是腹板高度较小、隔板数量相应减少。
河南克鲁德重工有限公司专注桥式起重机主梁结构与配套件的研发制造,可按不同跨度、起重量与工作级别提供主梁隔板、加劲肋的配置方案,并配合图纸会审、制造过程检测与出厂资料整理。需要核对主梁内部结构参数、索取隔板布置清单或核算隔板用钢量的客户,可以直接联系工程师团队,我们会结合现场工况给出配置建议与报价参考。咨询热线:400-086-9590 手机:13903802779(贾经理)
欢迎在评论区留言说说你遇到过的隔板问题——把跨度、起重量与腹板尺寸发出来,克鲁德重工技术团队会结合图纸要求逐一回复,也可以直接拨打热线与工程师一对一沟通,获取针对性的隔板与加劲肋配置清单,避免制造阶段返工。
河南克鲁德重工有限公司
原创文章,作者:克鲁德重工,如若转载,请注明出处:https://i.qizhongji.com/w/20259.html