- 检验标准:GB/T 11344-2008超声测厚
- 检验项目:主梁端梁支腿根部测点
- 检测方法:TT100型测厚仪脉冲回波
- 合格判定:减薄10%校核20%处理
一、检验标准
钢结构测厚执行的依据是GB/T 11344-2008《无损检测 接触式超声脉冲回波法测厚方法》,它规定了测厚仪的性能、探头选择、耦合要求和测量步骤。整机层面的检验周期则按TSG Q7015-2016定期检验规则执行,主要受力结构件出现明显锈蚀或减薄时,检验机构会要求使用单位补做测厚并出具数据记录。行业老手说,测厚不是检测机构来了才做,使用单位自己按半年周期复测关键截面,才能把减薄趋势盯在明处。GB/T 11344-2008要求的测厚仪测量范围一般为1.2~200mm,分辨率0.1mm,覆盖桥式门式起重机全部结构件壁厚。
设计厚度基准取自GB/T 3811-2008起重机设计规范,钢板出厂厚度和实测剩余厚度之差就是减薄量。需要注意的是,测厚判定不能只看绝对值,还要结合原设计壁厚计算减薄率,因为同一台设备上6mm的走台板和16mm的主梁腹板,允许的减薄幅度完全不同。结构刚度与挠度验收参见起重机主梁挠度标准值是多少——GB/T 3811刚度要求与拱度补偿一文,那里给出了主梁跨中挠度的完整判据。GB 6067.1-2010对露天设备的结构防腐蚀检查周期也做了规定,通用桥式起重机的整机检验同时执行GB/T 14405-2011的相关条款。
二、检验项目
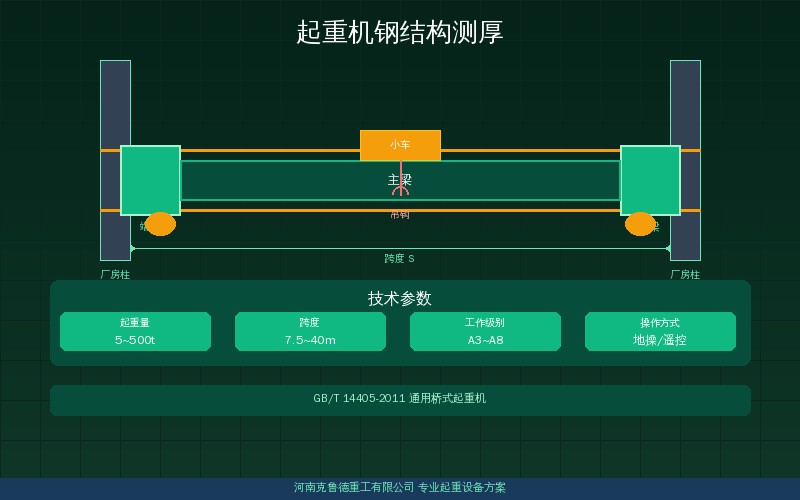
检验项目以主要受力结构件为核心:主梁跨中及四分之一跨度截面、端梁连接焊缝两侧、门式起重机支腿根部、小车轨道下方翼缘板、走台板与栏杆立柱。露天设备还要把下翼缘积水区和支腿与地面交界处列为必测点,这两处长期积水和盐雾侵蚀,减薄速度往往是其他部位的2~3倍。据克鲁德重工实测,港口门式起重机支腿根部钢板在服役12年后,减薄率普遍达到8%~15%。每台设备测点总数控制在30~60点之间,吨位50t以上的重型机加测主梁上盖板。室内车间设备以主梁下翼缘和端梁连接区为主,露天堆场设备还要加测司机室顶棚和电气房底座,这两处薄板件锈穿后雨水直接灌入电气元件,故障率明显高于其他部位。测厚顺序建议从主梁跨中开始,由中间向两端推进,最后测支腿和走台,这样整个检验过程不会遗漏任何结构分区。
各部位测点布置与检验项目对照如下表:
测点选定后要在结构表面用油漆做永久标记,并建立台账记录每点的原始厚度,后续复测在同一位置比对,减薄趋势才看得清楚。行业老手说,没有标记的测厚数据等于白测,两次测的都不是一个点,根本没法判断腐蚀速率。台账记录至少保留30天以上供检验机构复核,重点设备建议保存到整机报废。
三、检测方法
测量采用超声波测厚仪脉冲回波法,常用型号如TT100型、TT130型,测量范围1.2~200mm,显示分辨率0.1mm,配合5MHz单晶探头使用。测厚前必须把测点表面打磨露出金属光泽,粗糙度控制在Ra6.3以内,否则读数会虚高或出现乱跳。耦合剂用甘油或机油,探头垂直贴合并保持压力稳定,读数稳定3秒后记录。仪器每半年做一次标准试块核查,误差超过0.1mm即停用送检,检定周期按JJG403执行不超过180天。测量过程全程执行GB/T 11344-2008的探头耦合与读数判读要求,出具数据才有依据。
测量环境温度低于0℃或高于60℃时,声速会发生变化,需要对仪器做温度补偿或改用高温探头。焊缝两侧母材的测厚数据与焊缝内部质量的判定相互印证,母材减薄严重时焊缝承载也随之下降,相关的焊缝检验周期与缺陷分级见焊接探伤周期与缺陷分级——起重机钢结构焊缝质量检验速查,两套数据合起来才能完整评价结构状态。同一截面测厚读数偏差超过0.5mm时,应重新打磨复测确认。行业老手说,打磨露白的那一面要顺手补上底漆,否则测完一周就开始生锈,等于给设备添了新伤。测厚记录按GB/T 11344-2008的要求至少保存2年,配合TSG Q7015-2016的周期复检存档。
四、合格判定
合格判定按减薄率分级处理,减薄率=(设计厚度-实测厚度)/设计厚度×100%。减薄率不超过10%的,结构安全裕度充足,维持正常使用并继续跟踪;减薄率在10%~20%之间的,判定为不符合项,需要做强度校核并缩短复测周期到半年一次;减薄率超过20%的,必须停机处理,采取补焊、贴板加固或更换构件等措施,处理后再复测验收。主梁腹板减薄率超过10%时,应按GB/T 3811-2008重新验算截面抗弯强度,并按TSG Q7015-2016的要求出具检验记录与整改闭环资料。
局部凹坑和点蚀按深度单独判定,凹坑深度超过原板厚10%且面积大于100mm²的,同样进入校核程序。整体减薄在合格范围内、但同截面相邻测点厚度差超过2mm的,说明存在偏磨或局部过载,也要查明原因。跨中挠度的现场测量方法和容许值判定,可以参考起重机主梁跨中挠度检测与验收标准指南——容许挠度测量方法与修复依据一文,测厚与挠度检测配合,能全面覆盖结构健康评价。厚度差超过2mm的部位建议3个月内复测一次。
行业老手说,测厚数据的价值在于纵向对比,单次数据说明不了问题,把历次复测数据画成曲线,腐蚀速率超过0.5mm/年的部位就要列入下一年度的重点维修计划。克鲁德技术团队在维保服务中按上述分级标准出具测厚报告,同时把测点台账移交给使用单位,方便后续按同一坐标系复测。减薄率数据同时记录环境湿度与防护涂层状态,涂装失效加速腐蚀时优先安排防腐补涂。
常见问题解答
问:超声波测厚和磁粉探伤有什么区别?
答:两者查的对象完全不同。超声波测厚量的是钢板剩余壁厚,回答的是结构还剩多厚、有没有被腐蚀减薄;磁粉探伤查的是表面和近表面裂纹,回答的是焊缝和母材有没有开裂。测厚适合评估腐蚀和均匀磨损,探伤适合查疲劳裂纹,起重机的定期检验里两者通常配合使用,先测厚掌握整体减薄,再探伤确认局部缺陷。
问:钢结构测厚时设备需要停机吗?
答:需要停机并断电后测量。主梁、端梁、支腿这些受力部位在带载或运行状态下存在应力和振动,测厚数据不稳定,人员站在吊运通道下方也不安全。规范的流程是设备断电、吊钩落地、挂检修牌后,再搭设脚手架或使用检修平台到达测点,高处测点必须系挂安全带,确保测量安全和数据可靠。
问:超声波测厚仪检定周期是多长?
答:按JJG 403计量检定规程,测厚仪检定周期一般不超过12个月,长期高频使用的建议6个月送检一次。每次使用前还要用标准试块做快速核查,误差超过0.1mm就要停用送修。检定不合格或示值漂移的仪器测量结果没有法律效力,检验机构不接受其出具的数据,使用单位应建立仪器台账记录检定有效期。
问:锈蚀严重的表面怎么保证测量准确?
答:锈蚀层和油漆层会反射超声波造成读数虚高,所以测点必须用角磨机打磨露出金属光泽,面积不小于探头直径,通常直径30~40mm即可。表面有深坑的,先在坑底测,再在坑周围测两点取平均。测量时耦合剂涂匀、探头垂直压稳,读数跳动超过0.2mm就重新打磨再测,确保数据反映真实剩余壁厚。
河南克鲁德重工有限公司专业从事起重机设计制造与结构检验服务,提供超声波测厚、磁粉探伤、主梁挠度检测等检验项目的现场实施与报告出具,可按GB/T 11344-2008和TSG Q7015-2016要求建立测点台账与减薄趋势档案。咨询热线:400-086-9590 手机:13903802779(贾经理)
正在为您的起重机结构检验与测厚方案咨询?欢迎在评论区留言——克鲁德重工技术团队将根据您的设备吨位、服役年限和作业环境,给出测点布置、复测周期与减薄分级处理的针对性建议;也可以直接联系我们的工程师一对一沟通,获取完整的测厚记录表模板和检验项目清单。
河南克鲁德重工有限公司

原创文章,作者:克鲁德重工,如若转载,请注明出处:https://i.qizhongji.com/w/18194.html