一、常用材料类型
摩擦片是制动器的核心易损件,材质直接决定制动器能不能把制动力矩稳定地传出来。现行市场上能见到的摩擦片按基体分为四类:半金属型、无石棉有机型(NAO)、陶瓷型和石棉型。石棉型因粉尘致癌已被国家明令禁用,正规渠道早已买不到,以下均以在产材质为主。
四类材质里,半金属和NAO是当前出货量最大的两种,陶瓷多用于冶金、港口等重载连续作业场合。选材前先核对制动轮直径与摩擦片尺寸匹配,常用制动轮直径有315mm、400mm、500mm三档,摩擦片厚度以8mm居多,尺寸差一档就装不进制动瓦,这一项和桥式起重机制动器制动力矩检测标准有哪些?调整方法和周期速查里列的检测口径要一起看。
二、性能对比
从对比表能看出三组关键差异。第一组是摩擦系数:NAO和陶瓷在0.35以上,半金属略低但胜在受潮后波动小。第二组是热衰退:陶瓷到450~550℃才明显衰退,半金属350~400℃打住,NAO适合250~300℃以内的常规工况。第三组是制动轮磨损:半金属金属含量高,对制动轮磨损最大,制动轮一个检验周期就容易出现拉伤,磨损数据可对照制动轮和制动盘参数速查——直径规格材质硬度对比核对。
据克鲁德重工实测,QD型10t桥式起重机起升机构配半金属摩擦片,制动轮直径315mm、摩擦片厚度8mm,满载制动1000次后厚度磨损约0.8mm,制动轮表面温度稳定在80~120℃区间,摩擦系数从0.38降到0.35仍在合格线内。这个数据说明半金属片在小吨位常规工况下寿命足够,不必为追求耐磨多花陶瓷的钱。
三、选材依据
先看工作级别和制动频率。A6~A8重载连续作业的起升机构,制动器每小时动作次数多,摩擦面温度常驻200℃以上,首选陶瓷或半金属;轻载间歇工况用NAO即可,摩擦系数0.38~0.45比半金属更稳,制动轮磨损也小。
再看制动轮硬度。制动轮多为45钢调质或铸钢,硬度约HB170~240;摩擦片硬度必须低于制动轮,否则反过来啃制动轮,一个检验周期制动轮就超差。克鲁德技术团队在配套选型中按摩擦片与制动轮硬度差不低于HB30控制,既保制动力矩又保制动轮寿命,这一条写进了我们的出厂检验单。
接着看作业环境。粉尘大、湿度高的露天堆场选半金属,受潮后摩擦系数波动小;食品医药洁净车间选NAO,避免金属粉尘污染;冶金车间熔融金属附近选陶瓷,短时超温不退磁不衰退。行业老手说,选材最忌只比价格,先核对制动轮参数再下单。
还要看更换周期。制动器摩擦片属易损件,正常工况下每90~180天检查一次厚度,磨损到限即换;冶金重载场合缩短到60~90天。定期检验周期按TSG Q7015-2016执行,在用桥式起重机每2年一次,检验时摩擦片厚度、铆钉沉入量都是必查项。
最后看标准依据。制动器整机设计按GB/T 3811-2008执行,电力液压鼓式制动器按JB/T 6406-2006的型式尺寸选配,摩擦片与制动轮的硬度、接触面积要求以GB 6067.1起重机械安全规程为底线。行业老手说,选材对照这三份标准逐项核,比听销售口头介绍靠谱得多。
制动器装配后还要做试运转验证:空载连续动作30次以上,制动瓦与制动轮贴合面无偏磨;再按额定载荷的1.25倍做制动试验,制动力矩不小于额定值的1.5倍,制动后吊钩下滑量不超过100mm。新装摩擦片磨合期按30天计,前2~3周定期复紧制动器间隙,热态和冷态各测一次制动力矩,数据记入设备档案备查。磨合期内每24小时检查一次制动瓦温度,连续3天无异常后转入正常运行。
四、应用建议
- 通用车间A5~A6:选NAO无石棉有机,摩擦系数稳、噪音低、制动轮磨损小
- 冶金港口重载A7~A8:选陶瓷基,耐450~550℃高温、热衰退小、寿命长
- 露天堆场潮湿环境:选半金属,受潮后摩擦系数波动小、可靠性高
- 更换时成对换:左右两片同一批次同一材质,新旧混装制动力矩不均
- 新片磨合:轻载运行磨出台面再满负荷,磨合期禁止满载急刹
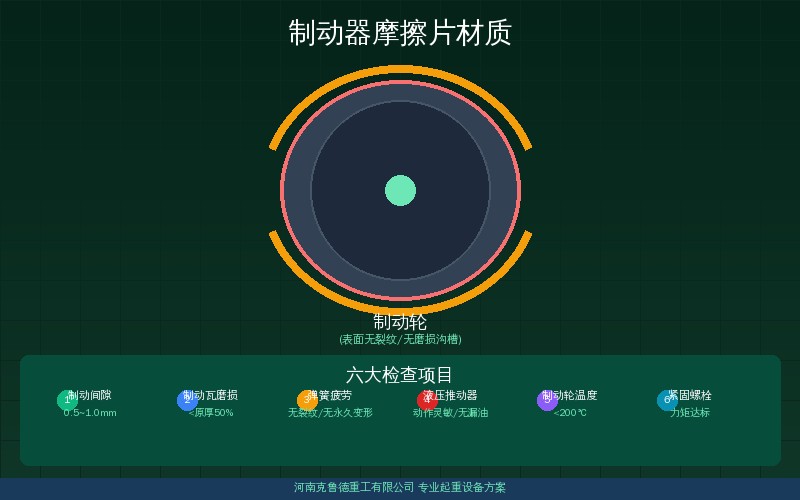
更换摩擦片时按桥式起重机制动器维护保养周期对照:制动轮刹车片检查更换标准执行,制动轮直径偏差、摩擦片厚度、铆钉沉入量三项一起核。行业老手说,摩擦片厚度磨到铆钉头平齐前就该换,等到金属摩擦声出来,制动轮多半已经拉伤。装配时铆钉必须沉入摩擦片表面0.5mm以下,接触面积不小于80%,这两条是硬指标。制动器装配后应做制动力矩测试,制动力矩不足额定值1.5倍的要返工。
GB/T 14405-2011对通用桥式起重机制动下滑量有明确规定,选材口径随吨位走:5t~10t小吨位配半金属即可,50t以上大吨位优先陶瓷片,累计运行720小时后复检一次厚度。新设备磨合期结束后做一次制动力矩标定,之后每1年复核一次,数据与检验记录一并归档。
常见问题解答
问:制动器摩擦片必须成对更换吗?
答:必须成对更换。左右两片摩擦片磨损不同步时,制动力矩会偏向一侧,制动轮单侧受力,轻则刹车跑偏,重则制动轮偏磨失圆。更换时用同一批次同一材质,新旧混装会因摩擦系数差异造成制动力矩突变。行业老手说,成对换多花一片的钱,换回来的是制动可靠性。
问:摩擦片厚度剩多少必须更换?
答:看铆钉沉入量:摩擦片表面到铆钉头的距离小于0.5mm时立即更换;无铆钉的粘结式摩擦片,厚度磨到原厚度一半约4mm时必须换。制动轮与摩擦片接触面积应不小于80%,出现裂纹、掉块、油污浸润的摩擦片无论厚度多少都要报废。
问:为什么石棉摩擦片被禁用?
答:石棉纤维粉尘是强致癌物,制动时摩擦升温让纤维脱落进入空气,操作工长期吸入会引发石棉肺和间皮瘤。我国已明令禁止生产销售含石棉的摩擦材料,检验机构在制动器检验中也会核查摩擦片材质。替代方案是半金属和NAO,性能完全不输老石棉片。
问:更换摩擦片后制动器异响怎么处理?
答:先看装配:摩擦片与制动瓦贴合面是否平整,铆钉是否高出摩擦片表面,高出即刮擦制动轮产生尖叫。再看磨合:新片表面粗糙,前几十次制动有轻微沙沙声,轻载磨合后消失。若异响持续,检查制动轮表面是否拉伤,拉伤需磨削制动轮并更换配套摩擦片。
河南克鲁德重工有限公司专业配套各吨位起重机制动器与摩擦片选型,半金属、NAO无石棉有机、陶瓷三类材质现货供应,克鲁德技术团队提供制动力矩核算、硬度匹配与更换周期建议,选型方案随设备存档备查。咨询热线:400-086-9590,手机:13903802779(贾经理)。
▸ 正在为您的制动器摩擦片选型纠结?欢迎在评论区留言,克鲁德重工技术团队会结合您的起重机吨位、工作级别和作业环境给出材质建议;也可以直接拨打热线与工程师一对一沟通,获取免费的制动器配置方案和摩擦片更换周期表。
河南克鲁德重工有限公司

原创文章,作者:克鲁德重工,如若转载,请注明出处:https://i.qizhongji.com/w/18126.html