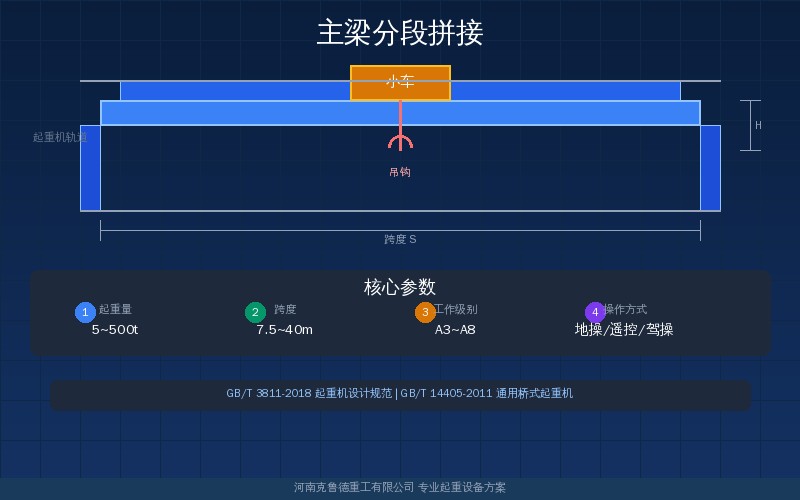
- 位置:拼接焊缝距跨中≥1/4跨度
- 焊缝:一级全熔透,100%UT探伤
- 错边:≤0.1t且≤2mm(t为薄板厚)
一、设计依据标准
主梁分段拼接属于起重机金属结构焊接范畴,设计、制造和检验必须同时满足多部标准要求。其中 GB/T 14405-2011《通用桥式起重机》规定主梁分段拼接的总体结构要求,GB/T 3811-2018《起重机设计规范》给出焊缝疲劳强度与许用应力的计算依据,GB 50661-2011《钢结构焊接规范》则管到坡口形式、焊材匹配和焊接工艺参数。克鲁德技术团队在编制拼接工艺时,还会对照 GB/T 11345-2013 确定超声检测的检测等级,并按 GB/T 29712-2013 的验收等级2级判定合格与否。
检验环节同样有硬性标准。TSG Q7015-2016《起重机械定期检验规则》要求主梁拼接焊缝作为主要受力焊缝,在定期检验时必须查验无损检测报告;新安装主梁的拼接焊缝则随出厂检验一并提交探伤记录。行业老手说,拼接设计图纸上不标焊缝等级和探伤比例的,十有八九是赶工出来的非标产品,这种主梁上机前最好先做一次全面UT排查。主梁钢材的选用与许用应力取值,可对照起重机主梁钢材许用应力标准与强度校核公式——Q235B Q355B Q420B材料强度参数速查逐项核算。
- GB/T 14405-2011:通用桥式起重机主梁结构总体要求
- GB/T 3811-2018:焊缝疲劳强度计算与许用应力
- GB 50661-2011:钢结构焊接坡口、焊材与工艺规范
- GB/T 11345-2013:超声检测技术等级与扫查方法
- GB/T 29712-2013:超声检测验收等级2级判定
- TSG Q7015-2016:定期检验无损检测要求
二、拼接位置选择原则
分段拼接的第一原则是避开跨中最大弯矩区。桥式起重机主梁跨中承受最大弯曲应力,此处若有拼接焊缝,焊缝缺陷与高应力叠加会显著降低疲劳寿命。行业老手说,拼接缝距跨中的距离一般不小于跨度的1/4,也就是 S=22.5m 的主梁,拼接缝要放在距跨中5.6m以外的区段,实际图纸常取1/3跨度位置最稳妥。
分段数量由运输条件决定。公路运输单件长度一般不超过12~13m,铁路运输可达25m左右,所以跨度22.5m及以下的主梁常做两段拼接,跨度28.5m以上的主梁做三段甚至四段。每增加一道拼接缝,焊缝探伤量和变形控制难度都会上升,因此制造厂会优先用加长运输车,而不是无限分段。
上下翼缘与腹板的拼接焊缝必须错开布置。同一横截面上不允许出现翼缘缝和腹板缝交汇,错开距离不小于200mm,且不小于10倍薄板厚度。克鲁德重工在生产中要求相邻拼接缝错开300mm以上,给焊缝热影响区留足缓冲,避免两条焊缝的残余应力叠加导致局部裂纹。
连接节点细节同样要提前设计。拼接段之间的接头形式、拼装胎架定位、预起拱量补偿,都要在拼接工艺卡上写清楚。主梁拼接完成后跨中上拱度按 S/1000~S/500 控制,分段拼装时每段预留的拱度补偿值按二次抛物线分配,焊后实测再校正。
三、拼接焊缝等级与坡口
主梁拼接焊缝的等级按受力性质确定。受拉翼缘的对接焊缝必须达到一级焊缝,即全熔透、无内部缺陷,并按100%比例做超声检测;腹板拼接缝和受压翼缘缝一般按二级焊缝控制,抽检比例不低于20%。GB 50661-2011 对一级焊缝的余高、咬边、错边都有明确数值,咬边深度不超过0.5mm,焊缝余高控制在0~4mm。
坡口形式根据板厚选择。板厚t≤8mm时可采用单面V形坡口加垫板或双面焊;t>8mm时采用双面V形或X形坡口,板厚超过20mm的厚板宜用U形坡口减少填充量。主梁翼缘常用Q235B或Q355B钢板,翼缘厚度多在10~20mm,实际生产中以X形坡口为主,正面焊完后背面清根再焊,保证全熔透。
焊材按等强原则匹配。Q235B母材配E5015或E5016焊条(或相应实心焊丝),Q355B母材配E5015/E5016,焊缝强度不低于母材屈服强度。Q355B板厚达到30mm以上时,焊前预热100~150℃,焊后缓冷,防止冷裂纹。行业老手说,拼接缝最容易出问题的是清根不彻底,背面的焊瘤和夹渣全被盖住,UT一照就现形。主梁焊接工艺的完整参数,可参考起重机主梁焊接工艺与焊接变形控制指南中的预热、层温和反变形措施。
错边允差是拼接质量的硬指标。对接接头错边量不大于0.1t且不大于2mm,t为较薄板厚度;厚板错边大于3mm时必须削斜过渡,削斜长度不小于板厚的4倍。拼装时用定位销和楔块强制对中,焊前先点固,复测错边合格后再正式施焊。
四、拼接质量检验与验收
拼接焊缝的检验分三个环节。外观检验在前,检查焊缝表面有无裂纹、气孔、咬边,咬边深度超0.5mm即不合格;无损检测居中,一级焊缝100%UT、二级焊缝抽检20%,按GB/T 29712-2013验收等级2级判定;尺寸复测收尾,复核主梁总长、上拱度、旁弯和扭曲,旁弯不超过跨度的1/3000。
超声检测的操作要按GB/T 11345-2013执行,检测等级一般选B级,探头扫查覆盖焊缝两侧各10mm以上的母材热影响区。检测时机选在焊后24小时以上,让延迟裂纹充分显现;返修过的焊缝要重新探伤,同一位置返修不超过两次。克鲁德技术团队在出厂检验中会把UT记录存档,随随机资料一并交付用户。焊缝检验的周期安排与缺陷分级,可对照焊接探伤周期与缺陷分级——起重机钢结构焊缝质量检验速查制定巡检计划。
焊后变形矫正以火焰矫正为主。矫正加热温度不超过200℃,矫正后用直尺和拉线复测上拱度与旁弯,达到要求后自然冷却,严禁浇水急冷。拼接区的油漆前必须先做表面处理,焊缝余高过大处打磨平整,再涂底漆面漆。
主梁分段拼接关键参数对照表
五、常见拼接缺陷与预防
拼接焊缝的典型缺陷有四类。未焊透多因坡口角度偏小或焊接电流不足,UT检测呈现根部反射波;夹渣由清根不净或层间清理不到位引起;冷裂纹在Q355B厚板预热不足时于热影响区出现;焊接变形源于单面焊收缩不均,导致主梁旁弯。行业老手说,这四类缺陷里未焊透和夹渣占七成,全部能靠清根和层间清理预防。
预防措施要落实到工艺卡。坡口角度控制在60°±5°,钝边1~2mm,组对间隙2~3mm;多层多道焊时每层焊道厚度不超过焊条直径,层间温度控制在150℃以下;对称施焊,先焊下翼缘再焊上翼缘,减少角变形。焊后立即用保温棉覆盖缓冷,厚板再作消氢处理。拼接质量还与原板状态有关,进厂钢板先做100%UT排查分层缺陷,不合格板严禁用于主梁翼缘。
问:主梁拼接焊缝的错边允差要求是多少?
答:对接接头错边量要求不大于0.1倍较薄板厚度,同时不超过2mm。例如12mm翼缘板拼接时,错边允差为1.2mm。超过3mm时必须削斜过渡,削斜长度不小于板厚的4倍,否则应力集中会大幅降低焊缝疲劳强度,返修成本也更高。
问:为什么主梁拼接焊缝要设在跨中以外?
答:因为跨中是主梁弯矩最大的区段,弯曲应力峰值正好落在拼接缝上时,焊缝缺陷与高应力叠加,疲劳寿命会明显缩短。将拼接缝放在距跨中1/4~1/3跨度处,该区段弯矩只有跨中的一半左右,同样的焊缝质量能获得更长的使用寿命。
问:分段拼接主梁与整体制造主梁的强度有区别吗?
答:按标准施工的分段拼接主梁,强度与整体制造主梁相当。关键在三点:受拉翼缘焊缝必须一级全熔透并按100%UT探伤、错边控制在0.1t以内、拼接缝避开跨中。满足这三条后,拼接焊缝的疲劳强度不低于母材的80%,完全满足GB/T 3811-2018的设计要求。
问:拼接焊缝探伤可以用磁粉检测代替超声波吗?
答:不能完全代替。磁粉检测只查表面和近表面缺陷,超声波才能发现内部未焊透、夹渣和气孔。主梁拼接焊缝的受拉翼缘必须用UT做100%内部探伤,磁粉可作为表面缺陷补充检测,两者配合使用才能覆盖全部缺陷类型。
河南克鲁德重工有限公司专业制造桥式、门式起重机,主梁分段拼接按GB 50661-2011工艺施工,焊缝一级全熔透、100%UT探伤并出具检测报告。选型、定制或拼接工艺咨询,欢迎拨打热线:400-086-9590,手机:13903802779(贾经理)。
▸ 正在为您的起重机主梁拼接方案发愁?欢迎在评论区留言——克鲁德重工技术团队将及时回复,或直接拨打热线与工程师一对一沟通,获取主梁分段数量、焊缝等级、错边允差与探伤检验标准的针对性方案,还可以预约工程师到现场评估现有主梁的拼接质量。
河南克鲁德重工有限公司

原创文章,作者:克鲁德重工,如若转载,请注明出处:https://i.qizhongji.com/w/18092.html