一、腐蚀环境等级怎么分
- C1~C2:洁净室内与低污染仓储车间
- C3:城市与轻度工业大气环境
- C4:工业区及沿海低盐雾区域
- C5-M:码头与船厂高盐雾海洋环境
腐蚀等级的判定依据是环境对钢结构的腐蚀强度,GB/T 30790.1-2014(对应ISO 12944-2)把大气腐蚀性分成C1到C5五级,再按工业与海洋两种情形细分出C5-I与C5-M,另有Im1~Im3浸水与埋地三档。现场判级主要看三个量:大气中二氧化硫沉降速率、氯化物沉降速率与表面湿润时间。沿海码头、船厂的氯化物沉降速率常落在300~1500mg/(m²·d)区间,属于C5-M;距海岸10~20km的工业区多在30~300mg/(m²·d),按C4控制;内陆城市与一般机械车间通常落在C3。等级定错一级,涂料用量与配套成本会差30~50%,实际寿命却可能少10年以上。
沿海项目常见的坑,是照搬内陆图纸的涂层配套。行业老手说,同一份图在河南按C3做能撑10年,到了港口码头上3年就开始起泡返锈,问题不在油漆品牌,而在等级取低了。距离海岸线的远近是比较直观的判据:5km以内、能闻到海风带盐雾的区域按C5-M配置;5~20km按C4;再往内陆且无化工排放的车间可按C3。车间内如果常年有蒸汽、冷凝水或酸洗槽,即使不靠海也要上调一级。海洋与工业环境下防护技术升级带来的市场变化,可参考起重机钢结构防腐蚀市场规模扩大——海洋与工业环境驱动防护技术升级。
二、涂层配套与膜厚对照
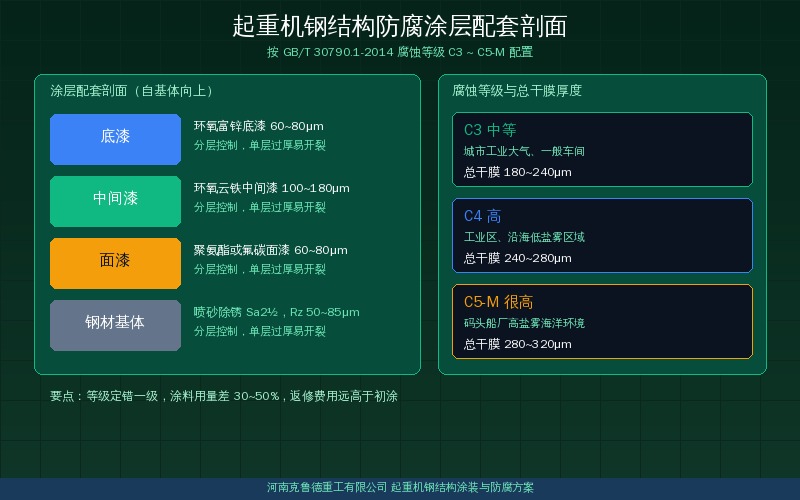
富锌底漆为什么不能省:锌的电极电位比铁低,涂层局部破损时锌先被腐蚀,靠牺牲阳极的方式把钢基体保护起来,这正是C4与C5-M环境必须配富锌底漆的原因。底漆干膜中的锌含量一般不低于80%,配套的环氧云铁中间漆起屏蔽作用,把水汽与氯离子挡在外面;面漆负责抗紫外与耐候,聚氨酯体系在户外10~15年不粉化,氟碳面漆可延长到20年以上。分层配套的意义在于,单层做厚并不等于耐腐蚀更好,一道成膜超过80μm反而容易开裂,把厚度分到两道中间漆上,附着与屏蔽都更稳。
用量估算要按干膜厚度折算:面积200m²的构件,干膜240μm、体积固含60%、施工损耗35%时,理论用量在160kg级别;20t双梁桥式起重机整机表面积大致180~260m²,50t门式起重机约500~800m²,两者涂装用料能差3~4倍。采购时把面积、干膜厚度、体积固含、损耗率四项写进询价单,报价才可比;只报一个总价,后面补料与返工都算不清楚。
三、表面处理与涂装工艺
涂层过早失效,多数问题出在表面处理而不是涂料本身。行业老手说,十起涂层返锈里有七起能在喷砂工序上找到原因:除锈等级不够、粗糙度偏低、盐分没有洗干净。按GB/T 8923.1-2011,C3与C4环境通常要求喷射清理达到Sa2½级,C5-M环境更严,粗糙度按Rz 50~85μm控制;粗糙度低于40μm涂料咬不住,高于100μm又容易在波峰处漏涂。喷砂磨料粒径控制在0.5~1.5mm,喷砂后表面盐分按ISO 8502系列方法抽检,氯化物残留控制住,底漆附着力才有基础。
- 喷砂除锈达Sa2½级,粗糙度Rz 50~85μm,4小时内完成头道底漆
- 底漆环氧富锌60~80μm,焊缝、边角与销轴孔先做预涂,预涂宽度20~30mm
- 中间漆环氧云铁100~180μm,按产品说明间隔4~24小时复涂
- 面漆分2道施工,单道40~60μm,累计总干膜按腐蚀等级校核
- 运输安装后补涂碰伤与焊缝部位,补涂前做St3级手工除锈
环境条件与设备参数同样要写进施工方案:气温控制在5~35度,相对湿度不高于85%,钢材表面温度要高于露点3度以上,否则表面水膜会让涂层起泡。采用无气喷涂时,喷嘴压力15~20MPa、喷距200~300mm,走枪速度保持均匀,避免在同一处停留造成流挂;底漆与中间漆的干膜密度按1.4~1.6g/cm³核算,湿热天气要适当延长复涂间隔。安装现场补涂时,湿度与温度条件同样要复核,不能因赶工期省掉这一步。
不同结构部位的涂装要求并不一样。箱型主梁外表面是平板与棱角,控制粗糙度与分层膜厚即可做扎实;箱型梁内腔通风差、湿气难散,通常只做两道环氧底漆,干膜100~120μm,把耐候压力交给外表面。桁架式构件杆件细、节点多,边角与销轴孔周围的预涂更关键,结构特点可参考塔式起重机起重臂结构设计:三角形矩形桁架与节段销轴连接要点。
四、检验方法与验收判定
膜厚验收用磁性测厚仪按GB/T 13452.2方法测量,判定规则通常是平均干膜厚度不低于设计值,单个测点不低于设计值的80%,测点按构件面积与长度布设,每个测量面不少于5个点。只测总膜厚是不够的,分层膜厚也要抽测:中间漆做薄、面漆做厚,总厚度看着达标,屏蔽层其实已经失真。测厚时避开焊缝、边角与内凹处,这些部位读数偏低属于正常现象,要用预涂记录核对,C5-M项目验收要求总干膜稳定在280~320μm区间。
附着力按GB/T 5210拉开法测定,环氧体系一般要求不低于5MPa,薄涂层可用GB/T 9286划格法;针孔与漏点用湿海绵低压检漏,适用于干膜厚度500μm以下的涂层。外观检查看流挂、橘皮、露底、色差与返锈点,边角与螺栓连接处容易漏涂。检验数据记入涂装记录表,与后续每年1次的点检结果对照,才能看出涂层是正常老化还是提前失效。
- 干膜厚度:平均不低于设计值,单点不低于设计值的80%
- 附着力:拉开法不低于5MPa,薄涂层改用划格法
- 针孔漏点:湿海绵低压检漏,适用于500μm以下涂层
- 外观与记录:无流挂露底,数据记入涂装记录表
五、成本、误区与选型建议
涂装费用在整机造价里通常占3~5%,按钢结构加工成本算则在10~20%。C5-M体系的材料与工序比C3多,成本高40~60%,但两者寿命差10年以上:按25年使用周期折算,C3体系中途至少要返修1次,返修要重新喷砂、重做底漆,还要搭脚手架与停工配合,综合费用往往是初次涂装的2~3倍。行业老手说,这笔账在报价阶段算清楚,比3年后再补更省。
选型顺序是先定腐蚀等级,再定配套体系,最后对照检查膜厚与工序。靠海、化工与高湿车间的项目,建议直接按C5-M配置,用环氧富锌或热喷锌打底;内陆普通车间按C3即可,把省下的预算放在除锈等级与分层控制上。冷冻、潮湿、盐雾工况下的设备配置差异,可对照船用起重机技术参数与选型:从克令吊到船用液压吊机全解析。
克鲁德技术团队在选型中按氯化物沉降速率与设计寿命两把尺子定级,C5-M环境一律配富锌底漆或热喷锌,并把总干膜厚度280~320μm作为下限控制,而不是按上限报价再往下压。行业老手说,涂层这东西验收时看着都差不多,差别要到第5年才显形;把等级、除锈、膜厚三张记录留全,后期是补漆还是整机翻新就有依据,也不会因为记录缺失被判定为维护不到位。
常见问题解答
问:沿海厂房的起重机防腐涂装等级怎么确定?如何判断该按C4还是C5-M配置?
答:先量距离再算盐分:距海岸5km以内、场地能看到盐雾沉降的按C5-M控制,5~20km按C4,内陆无化工排放按C3;车间内有酸洗槽、蒸汽或常年冷凝水的,即使在C3区域也上调一级。拿不准时按氯化物沉降速率抽检,数值落在300~1500mg/(m²·d)区间就是C5-M。
问:钢结构防腐涂层的总干膜厚度要求多少?底漆中间漆面漆各配多少?
答:按腐蚀等级定:C3环境总干膜180~240μm,C4环境240~280μm,C5-M环境280~320μm。分层上,富锌底漆60~80μm、环氧云铁中间漆100~180μm、聚氨酯或氟碳面漆60~80μm,单层不要一次做厚,一道超过80μm容易开裂。分层配套比单纯加厚更有效,验收时总膜厚与分层膜厚都要抽测,缺一项都说明工序没有按要求走完。
问:涂装前处理要做到哪个除锈等级才算合格?
答:C3与C4环境喷射清理到Sa2½级即可,C5-M环境同样要求Sa2½级,并加严粗糙度与盐分控制,粗糙度按Rz 50~85μm控制。手工与动力工具除锈只能到St3级,通常用于现场补涂与局部修复,不适合作为海洋环境的整体底处理。喷砂后要在4小时内完成头道底漆。
问:热喷锌与油漆涂层有什么区别?
答:区别在防护机理与寿命:油漆靠屏蔽作用与富锌底漆的牺牲阳极,热喷锌按GB/T 9793-2012直接在钢材表面形成120~200μm的金属锌层,耐盐雾能力更强,海洋环境寿命可超过25年。热喷锌要配套封闭漆与面漆,否则涂层孔隙会进水;成本比常规涂装高,适合C5-M与长效防护项目。
克鲁德重工|河南克鲁德重工有限公司专注专业起重设备配套的研发制造与配套服务,可按冶金、港口、电力、仓储等不同工况,提供起重量、跨度、工作级别与安全装置的一体化选型建议,并配合安装调试、点检维护与易损件供应,需要在采购前核对参数表的客户可以直接联系工程师团队,我们会结合现场条件给出配置方案与报价参考。咨询热线:400-086-9590 手机:13903802779(贾经理)
▸ 正在为您的起重机防腐涂装选型方案做前期准备?欢迎在评论区留言讨论——把您的工况条件、起重量需求或现场标高发出来,克鲁德重工技术团队会结合参数表逐一回复,也可以直接拨打热线与工程师一对一沟通,获取针对性解决方案与配置清单,避免选型返工。
河南克鲁德重工有限公司
原创文章,作者:克鲁德重工,如若转载,请注明出处:https://i.qizhongji.com/w/20416.html