一、开口度为什么是报废首要判据
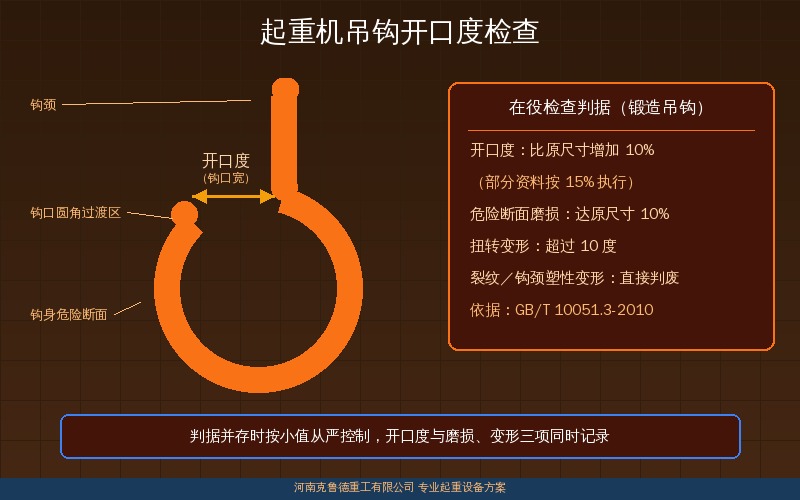
- 开口度增量反映塑性变形,不可恢复
- 危险断面磨损达原尺寸的 10%
- 扭转变形超过 10 度必须停用
- 裂纹或钩颈塑性变形直接判废
吊钩开口度指钩口内侧两个测量面之间的开口量,也就是现场常说的钩口宽。吊钩满载时钩体危险断面承受拉应力,钩口两侧向外张开的趋势在反复作业中不断叠加,应力一旦超过材料屈服点,钩口就会留下不可逆的塑性变形。以 DG 型锻造单钩吊钩组为例,DG-5 钩口宽 32mm、DG-16 钩口宽 50mm、DG-32 钩口宽 65mm、DG-80 钩口宽 100mm,出厂尺寸通常打在钩体上或记在合格证里,检查时先把原始值找出来再量现值。同一只吊钩的钩口宽原始值不同,判废的具体量值也不同:DG-10 钩口宽 40mm、DG-50 钩口宽 80mm,按 10% 计算,两者的容许增量分别为 4mm 与 8mm,台账里必须写清型号与原始值,只记一个开口度数字没有参考价值。吊钩的起重量系列、钩体强度计算与材料要求按 GB/T 10051.1-2010 与 GB/T 3811-2008 的相应规定执行,在役检查判定则以 GB/T 10051.3-2010 为准。
把开口度放在判据首位,是因为它不拆机、不用探伤,一把量具就能读出一个整体变形指标。裂纹要靠磁粉或超声波才能发现,危险断面磨损要卡准位置,扭转变形要挂线测量,只有开口度可以直接读数,而它变大本身就说明钩体已经整体屈服。行业老手说,量一次开口度只花 2 分钟,换一只吊钩的花费远低于一次脱钩事故的代价,这笔账在现场算得清。
克鲁德技术团队在吊钩入厂检验与在役检查中,按钩口宽原始值逐件建档,把开口度增量 3mm 以内划为监控区、3~5mm 划为复测区、超过 5mm 直接进入判废复核,同时核对危险断面磨损与扭转变形两项。克鲁德重工在生产中要求吊钩出厂前逐件记录钩口宽实测值并与图样尺寸比对,偏差超过 1mm 的不得入库,这样做在役检查时才有一条能对照的原始基线。
二、开口度测量方法与器具
测开口度用游标卡尺就够,卡尺读数精度 0.02mm,量程覆盖 300mm 以内的规格足以应付 5t~80t 常用吊钩;钩口宽超过 300mm 的大吨位叠片钩,改用专用开口度样板或带直尺的深度卡尺。测点取钩口开口量的最大处,两个测量面与钩体轴线保持垂直,测点落在钩口内侧磨光的平面区,避开圆角与飞边。
测量前先把钩口内侧的油污、锈皮与飞边清干净,环境温度尽量控制在 20度 左右,避免低温下卡尺与钩体收缩差异带来的读数偏移。同一测点连续量 3 次取平均值,三次读数的偏差超过 0.5mm 就要查卡尺状态和对刀方式,不能拿第一次的读数当结论,否则读数偏移会被当成变形量记进台账。钩口刚刚受过冲击载荷的吊钩,应在卸载后静置再测,避免瞬时变形混入读数。
记录表固定六项内容:设备编号与吊钩编号、额定起重量与钩口宽原始值、上期实测值、本期实测值、相对原值的增量、判废结论(合格/监控/复测/判废),末尾留检查人与日期签名。吊运熔融金属、酸洗与电镀车间这类高温高腐蚀工况的吊钩,单独建卡并缩短复查间隔,同一台设备的两只吊钩分别记录,不合并成一行。行业老手说,记录表上多写一列原始值,判废时就能少争一次——有没有触线,看数字说话。
三、吊钩报废判据对照
把判据放进一张表里对照,能避免检查时只盯着开口度一项。吊钩判废通常是多判据并列,任何一项触线都要停用,不是几项同时超标才算数;只量开口度、不看磨损与变形,等于把检查做成了半套。下表列出锻造吊钩使用检查中最常用的五项判据。
| 检查项目 | 判废判据 | 测量器具 | 主要依据 | 现场提示 |
|---|---|---|---|---|
| 钩体裂纹 | 任何部位出现裂纹 | 目视+磁粉探伤 | GB/T 10051.3-2010 | 不得焊补,直接判废 |
| 开口度 | 比原尺寸增加 10%(部分资料 15%) | 游标卡尺/专用样板 | GB/T 10051.3-2010 | 先取原始钩口宽再算增量 |
| 危险断面磨损 | 达原尺寸的 10% | 游标卡尺/测厚仪 | GB/T 10051.3-2010 | 量钩身内侧截面与钩颈 |
| 扭转变形 | 超过 10 度 | 挂线+量角器 | GB/T 10051.3-2010 | 钩口平面与钩体轴线比对 |
| 板钩衬套与心轴 | 衬套或心轴磨损达原尺寸 50% | 游标卡尺 | GB/T 10051.3-2010 | 换衬套或心轴后可继续用钩体 |
开口度判废线在现行资料里存在两套口径:一套是比原尺寸增加 10%,见于 GB/T 10051.3-2010《起重吊钩 第3部分:锻造吊钩使用检查》对锻造吊钩使用检查的判据,也见于有开口度端部配件的索具类要求;另一套是增加 15%,是起重机械指挥与司索作业培训中长期沿用的口径。两套口径并存时按小值从严控制最稳妥,也就是把 10% 写进本单位的检查规程,检查记录里同时注明所用判据来源。两套判据落在同一条钩口宽上,换算成量值差别不小:DG-16 钩口宽 50mm 按 10% 的容许增量是 5mm,按 15% 是 7.5mm;DG-80 钩口宽 100mm 的两个容许增量分别是 10mm 与 15mm。判据越宽,越要靠危险断面磨损与磁粉探伤兜底,现场通常把三项合起来判定,而不是只比开口度一个数字。裂纹判据与检验方法的细节可参考 起重机吊钩裂纹报废标准与检验方法详解——GB/T 10051安全检测指南。
表中前两项属于不可修复缺陷,其余三项属于尺寸类缺陷,尺寸类缺陷一旦触线同样只能更换吊钩,不允许通过打磨、堆焊或加热校正把尺寸修回允值范围。吊运熔融金属与易燃易爆物品的吊钩判废尺度再紧一档,钩颈出现塑性变形痕迹就直接更换,不做观察使用。行业老手说,判废尺度按严的一档取,吊钩在吊运中一旦开裂,留给操作者的反应时间不足 1 秒。
四、检验周期与记录要点
开口度检查按两个层面安排:随班前点检与月检做目视加量具检查,吊钩使用频繁、吊运熔融金属或重级工作制的场合,月检必须量开口度并留记录;定期检验时再复测一次并核对台账。行业老手说,台账上只有「正常」两个字的吊钩,比没有台账的吊钩更让人担心,因为数字没留下,趋势也就看不出来。
磁粉探伤是发现钩体表面与近表面裂纹的主要手段,多数企业把吊钩磁粉探伤排在 6~12个月一次,吊运熔融金属或重级工作制的吊钩缩短到 3~6个月。探伤部位以钩身危险断面、钩颈螺纹根部与钩口圆角过渡区为主,这几处是应力集中最明显的位置。探伤周期与缺陷分级的详细做法可参考 吊钩探伤检测周期与报废标准——磁粉超声波探伤方法全流程。
定期检验与监督检验的衔接以 TSG 51—2023《起重机械安全技术规程》为准,检验时同步核查吊钩的开口度记录、探伤报告与更换台账,三项资料缺一项都可能被判资料不全。克鲁德重工的安全标准要求吊钩从入库、在役到判废全过程留痕,检查记录保存期不短于设备使用期,这样定检时才拿得出连续的数据链,判废决定也有据可查。
五、超标后的处理与常见误判
开口度超标之后最常见的错误处理,是想办法把它修回去。加热校正会破坏锻造吊钩的热处理组织,堆焊与补焊会在钩体上留下新的热影响区与裂纹源,打磨则直接减薄危险断面,这三种做法都不允许。行业老手说,被判废的吊钩只做一件事——隔离、挂牌、登记后更换,不再进入吊装现场。
更换吊钩组时不能只看吨位。新钩的钩口宽要与原钩一致,以便沿用原始基线;同时核对滑轮组倍率、钢丝绳直径与吊钩组自重是否与起升机构匹配,5t~20t 常用吊钩组的穿绳方式与倍率关系紧密,配错会改变钢丝绳的实际受力。更换后按空载试运行与额定载荷试吊各 1 次确认,重点看制动下滑量与钩口有无异常变形。接下来把配套件数据摊开核对:DG-20 型吊钩组自重约 15kg,配 24mm 钢丝绳与 4 倍率滑轮组;DG-50 型配 36mm 钢丝绳与 5~6 倍率滑轮组。钩口宽、绳径与倍率三项对不上,起升机构的受力分布就会变,换钩后 30天内再复测一次开口度,确认新钩在磨合期没有异常变形。日常检查与保养项目可参考 起重机吊钩日常检查与维护保养指南——从探伤周期到报废判定全解析。
另一类误判是只量开口度、不看磨损。开口度没有超线,但危险断面磨损已经接近 10%,吊钩的强度储备同样在被吃掉;反过来,开口度略超而钩颈已经出现塑性变形,那就是必须立即判废的组合。把量具读数、探伤报告与现场工况放在一起看,才算一次完整的吊钩检查。
常见问题解答
问:为什么吊钩开口度超标后不能焊补或加热校正?
答:锻造吊钩的强度靠整体组织与截面尺寸共同保证。加热校正会改变材料组织,堆焊会引入热影响区与新的裂纹源,打磨修整则直接减薄危险断面。三项做法都让吊钩失去可计算的强度储备,而吊钩在役无法重新做整体力学检验,所以尺寸类缺陷一律按判废处理。
问:开口度超标与危险断面磨损,判废时以哪个为准?
答:两者是并列判据,任何一项触线都要停用,不存在互相抵消。开口度看的是整体塑性变形,危险断面磨损看的是截面减薄,同一只吊钩两项同时接近判废线时,剩余安全裕度下降更快。检查时两项都要量,并各自记录相对原尺寸的百分比。
问:20t 级吊钩的开口度允值是多少毫米?
答:以 DG-20 型锻造单钩为例,钩口宽原始值 55mm,按增加 10% 的判据,开口度达到 60.5mm 触及判废线;按 15% 的判据对应 63.3mm。同级的危险断面磨损上限同样是原尺寸的 10%,钩体直径 50mm 的部位磨损超过 5mm 就要判废,实际以本单位规程选定的判据为准。
问:哪些吊钩必须做磁粉探伤,复查周期多长?
答:吊运熔融金属、易燃易爆与有毒有害物品的吊钩,以及重级、特重级工作制起重机的吊钩,通常要求按期做磁粉探伤,一般用途吊钩按企业规程安排抽检。多数企业把探伤周期定在 6~12个月,高温高腐蚀工况缩短到 3~6个月,发现裂纹不再复探,直接判废。
克鲁德重工|河南克鲁德重工有限公司专注起重机吊钩组与取物装置的检查规范、判废口径与配套服务,可按冶金、港口、电力、仓储等不同工况提供起重量、跨度、工作级别与安全装置的一体化选型建议,并配合在役吊钩的开口度建档、探伤安排与易损件供应,需要在检查前统一判废口径的客户可以直接联系工程师团队,我们会结合现场条件给出配置方案与报价参考。咨询热线:400-086-9590 手机:13903802779(贾经理)
▸ 您厂里的吊钩最近一次开口度实测值是多少?欢迎在评论区留言——把吊钩额定起重量、钩口宽原始值和本次实测值发过来,克鲁德重工技术团队会按 10% 与 15% 两套判据帮您核对是否触及判废线,并给出可直接打印的开口度检查记录表;也可以直接拨打热线与工程师一对一沟通,先明确判废口径再安排更换,避免该换的没换、不该换的换早。
河南克鲁德重工有限公司
原创文章,作者:克鲁德重工,如若转载,请注明出处:https://i.qizhongji.com/w/20405.html