一、大车啃轨的典型现象与判定
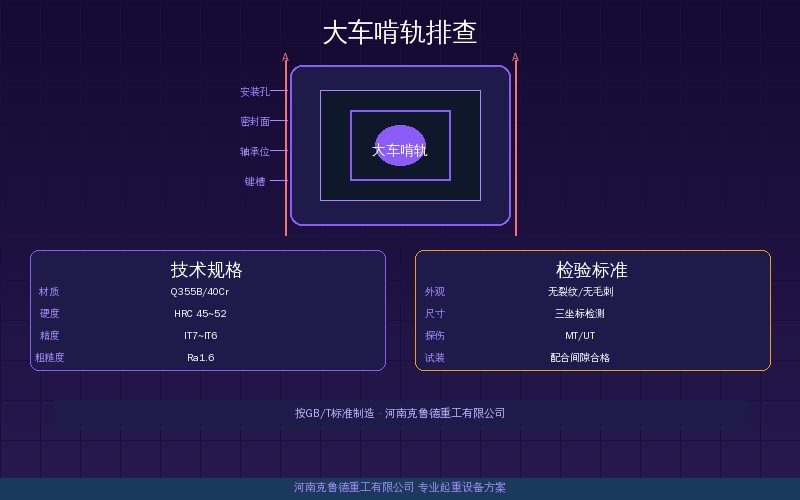
- 轮缘内侧出现连续亮带,轨道侧面磨出沟槽
- 运行时有金属摩擦声,电机电流比空载基准偏高
- 车轮轮缘厚度单侧磨损快于另一侧
- 轨道压板螺栓松动或出现剪切变形痕迹
大车啃轨的本质,是轮缘与轨道侧面之间出现了持续的侧向挤压。正常状态下,圆柱形踏面双轮缘车轮靠轮缘与轨道之间留出的间隙自由运行,轮缘与轨道单侧间隙一般留 10mm~20mm,正常运行轮缘基本不接触轨道;一旦轨距、轨道标高、车轮偏斜其中一项超差,轮缘就会被挤向轨道侧面,形成啃轨。轻的时候只是轮缘内侧磨亮,重的时候轨道侧面会被啃出深沟,两侧车轮轮缘磨损量相差 2mm 以上,运行阻力上升,电机电流跟着抬头。起重量 5t~50t 的通用桥式起重机,大车运行侧的偏差控制要求基本一致,差别主要在轨道型号与轮压大小。
判断是不是啃轨,可以按侧向磨痕的位置区分。两侧轮缘内侧同时出现亮带,通常是轨距偏小,或者两条轨道的间距整体超差;只有一侧轮缘发亮,多数是两条轨道标高不等、车轮跨度相对差偏大或者吊车梁局部沉降;如果亮带出现在轮缘顶部而不是内侧,要怀疑车轮垂直偏斜。行业老手说,先用粉笔在轮缘上画一条线,空载走一个来回,看线被磨掉的位置,比凭空猜原因快得多。
二、先测三项数据再定原因
数据要按顺序量。轨距用轨距尺或钢卷尺配弹簧秤,在跨度两端与中部分三点测量,允许偏差 ±5mm,超过 ±10mm 就必须处理;轨道纵向直线度按 2mm/10m 控制,超 4mm/10m 报警;两条轨道同一截面的标高差用水平仪测,控制在 5mm 以内;轨道接头错位应小于 2mm,超过 3mm 会形成周期性冲击。这些安装允值在 GB 50278-2010《起重设备安装工程施工及验收规范》中有对应条文,验收与复查都按同一套数值执行。对 8小时 以上连续作业的车间,建议把轨距复测间隔先按 3~6 个月安排,稳定之后转入季度点检,测量记录保存 3 年。定期检验时轨道与车轮的检查项目,按 TSG 51-2023 的要求同步核对。
车轮侧要量四项。车轮跨度相对差反映两侧车轮组的实际间距与轨距的匹配程度,是啃轨最直接的诱因;同侧两个车轮的直径差会让直径大的车轮承重偏高,轮缘更容易贴轨;车轮中心平面相对轨道中心线的水平偏斜控制在 0.5mm/m 以内,垂直偏斜用框式水平仪配合塞尺测;轮缘厚度用卡尺卡三点取平均值,同时量车轮椭圆度,0.5mm 以内正常,超过 1mm 车就要下机检查。设计侧的允许值依据 GB/T 14405-2011 与 GB/T 3811-2008 校核,安装侧的复查按 GB 50278-2010 逐项比对。
测量前的状态很关键。把起重机停到跨中,吊钩升至高位,记录空载运行电流作为基准;随后低速点动走完整个行程,观察轮缘接触痕迹的起止位置,痕迹段落在哪一段轨道,就重点复测那一段的轨距与标高。行业老手说,把痕迹位置和测量数据画在同一张平面图上,往往一眼就能看出是轨道的问题还是车轮的问题。测量数据建议连续测 3 个班次,单次数据受载荷位置影响较大,取 3 组趋势更稳。
三、轨道侧的调整方法
轨距偏差分两种情况。整条轨道向外偏移的,松开轨道压板螺栓,用千斤顶把钢轨顶回设计位置,再按对角线顺序复紧压板,螺栓按 8.8 级标准力矩拧紧;只是局部弯折的,用轨道调直器逐段校正,直线度按 2mm/10m 收口。两条轨道标高不等时,在轨道与吊车梁之间加钢板垫板,垫板宽度不小于轨底宽度,层数不超过 3 层,垫实后复测同一截面的标高差。大车轨道常用 QU70、QU80 起重轨或 P43 轻轨,材料与规格按 GB/T 11264-2012、YB/T 5055-2014 对照选用,轨道型号变更后安装允值要重新核对。
轨道侧还有两个常被忽略的点。压板间距与螺栓状态要重点看,间距一般在 500mm~600mm,螺栓一旦出现剪切变形,说明轨道受到过横向冲击,要把整段压板排查一遍;另一个是轨道接头,错位超过 3mm 会在运行中形成冲击载荷,接头间隙与鱼尾板紧固的具体允值,可以对照起重机轨道接头间隙多少?鱼尾板紧固与错位允差速查逐项核对。克鲁德技术团队在现场调整大车轨道时,要求轨距与标高在同一工位一次性校正到允值内,先垫标高再调轨距,避免两道工序互相破坏。
行业老手说,轨道侧的调整做完,一定要在同一位置空载往返 3~5 次,再看轮缘亮带是否变窄。如果亮带位置没变,说明偏差不在轨道侧,继续查车轮;如果亮带整体移动,则要确认是不是调整量给多了,把车轮反向挤到了另一侧轮缘上。
四、车轮侧的更换判定
车轮跨度相对差偏大时,先看车轮组的定位方式。多数桥式起重机的车轮组通过定位键与端梁连接,可用调整垫片或更换定位键修正跳动;少数结构采用偏心轴套,调整幅度受结构限制,这种情况通常要连轨道一起校。车轮水平偏斜的修正原则是让车轮中心平面与轨道中心线平行,调整后复测平行度是否回到 0.5mm/m 以内。更换车轮的完整流程与测量方法,可以对照起重机大车车轮检修更换全流程:轮缘踏面磨损测量与更换判断执行。
轮缘厚度磨损到一定程度就必须更换,不做补焊。轮缘厚度磨损量达到原厚度的 50% 时应安排更换计划,超过 60% 属于严重状态,必须停用处理;踏面出现踏面剥落、掉块或者椭圆度超过 1mm,同样按更换处理。原厚度 12mm 的轮缘磨到 6mm 就接近更换线,测量时按同一位置固定卡点。车轮材质多为 42CrMo 锻造或 ZG340-640 铸钢,踏面淬火硬度保证在 HRC 40~50 范围,补焊过的车轮很难恢复原来的接触强度。更换与报废的判定口径按 GB 6067.1-2010 执行,同一台设备上成组更换时,两侧轮缘厚度的差值建议控制在 2mm 以内。
同侧两个车轮的直径差要一起核对。直径差不一致时,直径大的车轮轮压偏高,轮缘啃轨往往就集中在这一侧;成组更换时按同一批号配对,避免新旧车轮混装。行业老手说,现场换车轮建议两侧成对下手,只换磨得狠的那一侧,另一侧轮缘很快会被顶上来继续啃,等于白换一次。克鲁德重工在生产中对大车车轮组按同一批次配对出厂,轮缘与踏面的跳动量在同一台设备上一次性检测,减少现场再配对的工作量。
五、复测与预防维护周期
调整后的复测按顺序走。先空载往返 3~5 次,看轮缘亮带是否收窄、轨道侧面是否还有新的磨痕;再记录两侧电机电流,偏差控制在 10% 以内;最后在连续运行 8 小时后复测压板与车轮组螺栓力矩,连续作业工况按 24 小时跟踪一次,残余力矩偏差不超过标准力矩的 10%。复测数据留档,下一次周期点检时直接对比趋势,比凭印象判断可靠得多。
日常维护按周期排。每 30天 测一次轨距与轨道接头错位,每季度量一次轮缘厚度与车轮椭圆度,每年结合定期检验按 TSG 51-2023 的要求检查制动器、轨道与车轮状态;轨道侧涂油、轮缘加装润滑装置能明显降低磨耗,但油脂不能落在踏面与制动轮上,否则会削弱制动力。周期点检的记录要与复测数据放在同一台账里,作业前的日常检查项目可以对照起重机作业前检查项目有哪些?班前必检12项与判定标准逐项确认。行业老手说,啃轨最怕的不是修不好,而是修完不复测,两周之后同一位置又开始磨。
常见问题解答
问:轨距偏差还在允值范围里,轨道也需要调整吗?
答:轨距偏差在 ±5mm 以内、两条轨道同截面标高差不超过 5mm 时,可以先按季度监控,不必立即动轨道。但如果车轮轮缘内侧已经磨出亮痕,或者运行电流比空载基准高出 10% 以上,说明偏差与车轮偏斜叠加,需要同步校正轨道与车轮组,只调一边往往过两三个月又复发。
问:大车啃轨和小车啃轨的原因有什么区别?
答:大车啃轨多来自轨距超差、两条大车轨道标高不等、吊车梁沉降或车轮跨度相对差偏大,属于厂房轨道与整机之间的关系问题。小车啃轨的原因集中在主梁上的小车轨道:小车轨距偏差、小车轨道接头错位、车轮垂直偏斜,以及主梁上拱度不足带来的运行偏摆。排查顺序也不同,大车先量轨距与标高,小车先查小车轨距与主梁挠度。
问:大车啃轨后车轮轮缘磨损多少就必须更换?
答:轮缘厚度磨损量达到原厚度的 50% 时应安排更换,超过 60% 属于严重状态,必须停用处理。测量位置选轮缘顶部往下 10mm 处的厚度,用游标卡尺或专用样板卡量三点取平均值。以原厚度 12mm 的轮缘为例,磨到 6mm 时已接近更换线;如果轮缘已经出现裂纹、掉块,或者踏面椭圆度超过 1mm,同样直接更换,不做补焊修复。
问:日常点检中怎么提前发现啃轨的苗头?
答:点检时蹲在轨道旁看轮缘内侧有没有出现一条连续亮带,再听运行中是否夹着摩擦声。空载走完一个行程,比较两侧电机电流偏差,超过 10% 说明阻力不对称。同时检查轨道压板螺栓有无剪切痕迹、轨道侧面有无金属粉末,发现任一项就进入测量流程,不要等到轮缘磨掉一半再处理。
克鲁德重工|河南克鲁德重工有限公司专注大车运行机构与轨道车轮配套检查的研发制造与配套服务,可按冶金、港口、电力、仓储等不同工况,提供起重量、跨度、工作级别与安全装置的一体化选型建议,并配合安装调试、点检维护与易损件供应,需要在采购前核对参数表的客户可以直接联系工程师团队,我们会结合现场条件给出配置方案与报价参考。咨询热线:400-086-9590 手机:13903802779(贾经理)
▸ 您现场的大车运行是否也出现过轮缘发亮、轨道侧面磨痕?欢迎在评论区留言——把轨距实测值、两条轨道标高差和车轮轮缘厚度发过来,克鲁德重工技术团队会结合参数表给出调整顺序与更换建议,也可以直接拨打热线与工程师一对一沟通,先定方案再动工,避免调错方向返工。
河南克鲁德重工有限公司
原创文章,作者:克鲁德重工,如若转载,请注明出处:https://i.qizhongji.com/w/20402.html