一、新国标到底变了什么
- 发布:2026年7月2日,推荐性国标
- 实施:2027年2月1日起执行
- 范围:从焊接结构设计到焊缝检验
- 变化:在役缺欠修复纳入标准
过去起重机的焊接要求是”借”来的。设计端看 GB/T 3811-2008《起重机设计规范》框架解读:载荷组合与结构设计要求 给原则,焊接工艺评定多参照建筑行业的 GB 50661-2011《钢结构焊接规范》、GB/T 6067.1-2010《起重机械安全规程》与 GB/T 14405-2011《通用桥式起重机》的型式要求,无损检测借 GB/T 11345 与 GB/T 3323,监督检验则按特种设备制造许可与 TSG 51-2023 的配套要求执行。这套组合能运转,但起重机械属于交变载荷与疲劳工况设备,工作级别从 A1 排到 A8,在 A6 级工况下主梁焊缝的应力循环次数常在数十万次以上,受力特征和建筑钢结构并不一样。行业老手说,起重机的焊缝质量从来不是”焊得好看”的问题,而是疲劳寿命的问题——一台 20t 门式起重机的主梁一旦在疲劳细节上留了隐患,往往要等到 5年 甚至 10年 之后才显现出来。
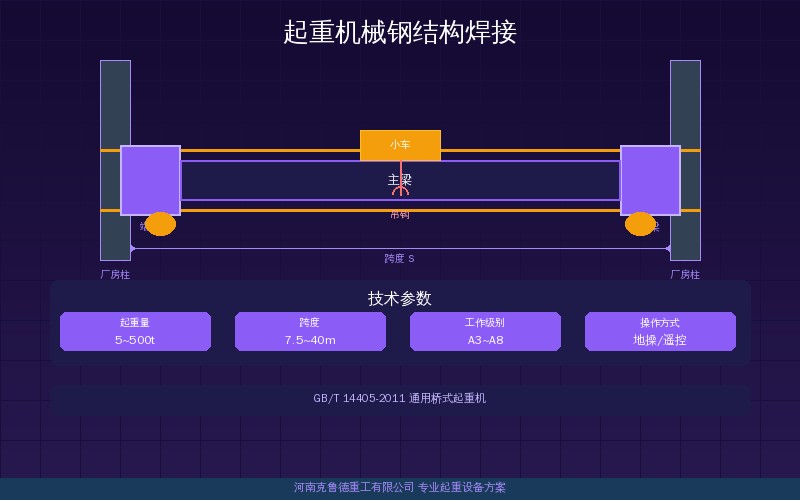
GB/T 47748-2026 的定位就是起重机械专用。据公开的编制信息,标准计划号 20241616-T-604,由全国起重机械标准化技术委员会(TC227)归口,2024年5月31日下达计划,项目周期18个月;2026年7月2日发布,2027年2月1日起实施。内容框架覆盖六个板块:焊接基本要求、焊接结构设计、焊接工艺评定、焊接制作、构件的矫正与缺欠修复、焊缝检验。适用对象覆盖流动式起重机、塔式起重机、臂架起重机、桥式起重机与门式起重机等常见大类,起重量从 5t~500t 都在范围内。
克鲁德技术团队在生产中接触到的反馈很一致:过去最难统一的不是”要不要焊透”,而是同类焊缝在不同厂家、不同检验机构手里的合格尺度。新标准把这条线划到行业层面,对制造企业是工艺文件与评定成本,对采购方则是更清楚的验收依据。
二、时间线从立项到落地
把时间线拉出来看更清楚。2024年5月31日标准计划下达,项目周期18个月;起草阶段由行业骨干企业与检验机构共同参与,初稿讨论会已在上海召开;2026年7月2日国家标准正式发布;2027年2月1日开始实施,从发布到实施间隔约7个月,折算下来也就是 210天 左右的准备窗口。
这段时间不是”等到期再动”的窗口。制造企业的焊接工艺评定要按起重机专用标准覆盖母材类别、板厚范围、焊接方法与焊接位置四个变量,一套评定涉及焊缝金属拉伸、接头拉伸、弯曲、冲击、硬度与宏观酸蚀等项目,试件制备与试验排期通常按周计。常规 8mm 到 60mm 的板厚覆盖区间,要拆成多个评定组别,试件厚度按 25mm 与 40mm 两档分组;等到2027年1月再启动,很容易卡在试件与排期上。
对使用单位来说,时间线的意义落在采购节奏上。2027年2月1日之后交付的设备,验收资料里大概率会多出焊接工艺评定报告、焊工资格证明与焊缝检验记录三类文件;此前签订的合同,建议在技术附件里把这三项的交付口径写清楚。同期发布的还有 起重机抗风防滑新国标解读:GB/T 47722实施影响哪些在用设备 涉及的抗风防滑标准,多份新规叠加,2028年 第一次定期检验时就会发现资料要求的差别。
三、谁受影响最大
受影响最直接的是制造企业。新机出厂前,主要受力构件的焊缝要按标准完成工艺评定,覆盖母材、板厚、方法与位置;焊工需持对应项目资格;焊缝质量等级、外观尺寸与无损检测比例按标准执行。对以 5t~50t 桥式起重机、门式起重机为主力产品的厂家,这是一次工艺文件与质量记录的集中梳理,常规 3t~20t 机型同样要补齐评定覆盖,并按 GB/T 3811-2008 的安全系数取值复核受力水平。
另一块是在用设备。缺欠修复与焊补第一次有了明确的标准落点——主梁、端梁、卷筒支座这类受力部位的现场焊补,过去多靠厂家经验与检验员判断,今后要有依据的焊接工艺方案与焊后检验记录。一台用了15年以上的 20t 门式起重机,主梁下盖板出现裂纹之后怎么修,过去没有统一说法,今后可以按标准里的修复条款界定作业范围与检验要求;跨度 22m 以上的大跨度设备,修复方案的论证还要更细。行业老手说,在役焊补最难的不是焊,而是判断该不该焊——判断错了,一次修复可能把局部裂纹变成整体失稳。
检验检测机构与使用单位同样在范围内。监督检验与定期检验对焊缝外观、无损检测比例的判定尺度会更统一,射线与超声两种方法分别对应 GB/T 3323 与 GB/T 11345 的具体要求;采购方在合同技术附件、到货验收清单里也更倾向于索取焊接类质量文件。三方口径一旦对齐,行业里”同一条焊缝两个结论”的情况会少很多。
四、在用设备焊补有了依据
在役焊补一直是管理里的模糊地带。起重机用上10年、20年之后,主梁下盖板、腹板与端梁连接处出现裂纹并不罕见;按老做法,现场打磨、补焊、再做一次目视或超声检查就交付。问题在于现场焊补的工艺参数、预热温度、焊材匹配与检验比例往往没有书面依据,事后追溯困难。主梁焊接的变形控制与工艺选择可以参考 起重机主梁焊接工艺与焊接变形控制指南 里的做法。
把”构件的矫正与缺欠修复”写进标准框架之后,在役焊补有了评价基准。据克鲁德重工实测,现场焊补失败的高发原因集中在两点:预热不到位引起的延迟裂纹,以及焊材强度与母材不匹配造成的硬度偏高。前者与板厚、碳当量直接相关,当板厚超过30mm 时预热要求明显提高;后者与焊材选型相关,强度级别高出一档反而容易出问题。
对使用单位来说,落地动作有两件事:先把设备焊接档案补齐,至少记录母材牌号、板厚、以往焊补位置与时间;再给在役焊补设定内部审批口径,受力焊缝的焊补方案需经技术负责人确认,焊后按标准要求做外观与无损检测。对板厚超过60mm、起重量 100t 以上或工作级别在 A6 以上的设备,检验要求还应加严。档案不全的设备,正好借这次标准实施的机会做一次梳理。
五、企业要备哪些焊接档案
落到资料层面,制造企业要准备的核心是四类文件:焊接工艺评定报告与配套的焊接工艺规程、焊工与焊接操作工资格证明、焊接材料质量证明与复验记录、焊缝检验记录。焊条按 GB/T 5117、焊丝按 GB/T 8110 核对牌号与批号追溯,这四类文件在监督检验与客户审核里被查到的频率最高。行业老手说,审核时被追着要的往往是三年前的记录,而不是今天刚焊完的那条焊缝。
在用设备使用单位的清单短一些,却更要紧:设备焊接档案要能对上母材、板厚与原始焊缝信息,在役焊补记录要写清时间、位置、工艺与检验结论,后续维保还要有焊缝检查台账,保存周期不宜短于5年,建议每 30天 更新一次,留存范围可参照 TSG 51-2023 的要求把握。克鲁德重工的安全标准要求主要受力构件的焊补必须留存检验记录,这条内部规则与新标准的思路一致。
从合同角度看,建议采购方在技术附件里明确三件事:焊缝质量等级与检验比例、无损检测方法与合格级别、焊接类质量文件的交付目录。写清楚这三条,验收阶段的分歧能减少大半。对 10t~100t 桥式起重机的年采购批次较多的使用单位,可以把这三条写进供应商评价表,作为后续招标的技术门槛。
六、过渡期的成本与常见卡点
一个卡点是评定成本与排期。焊接工艺评定要覆盖对接接头、角接接头与T形接头,动载结构还要增加冲击试样;一套完整评定包含拉伸、弯曲、冲击、硬度与宏观酸蚀等项目。以一台 50t 到 100t 的双梁桥式起重机主梁为例,不同板厚与焊接位置组合下来,需要准备的评定项目往往成倍增加,覆盖范围才是成本的主要来源而不是单项试验——试件厚度从 10mm 到 40mm 分布时,评定组别通常要按厚度档位拆开准备。
另一个卡点是现场作业条件。在役设备的高空焊补受风速、作业空间与停电窗口限制,达到标准要求的环境条件并不容易,这也是不少企业宁愿拆下来回厂修的原因。还有一个卡点是存量档案缺失,二三十年前投用的设备连母材牌号都难核实,只能靠光谱分析回补,一次复核通常要占用 4小时 到 8小时 的停机窗口,单次焊补的准备时间因此被拉长,也把维保排期的复杂度推高了一个量级。
成本账大致可以分成三块:按 GB/T 47748-2026 重建焊接工艺评定的一次性投入、焊工资格与设备的维持费用、每年在焊缝检验与记录管理上的开销。对产量稳定的厂家,前一块属于一次性加常规摊销;对以维修改造为主的企业,后两块会长期存在,而且随着在用设备役龄增长只会上升不会下降。行业老手说,真正拉开差距的不是评定费用,而是记录能不能连续、可追溯,这一点在设备转让、事故追溯和保险理赔时最明显——届时能拿出的档案,才决定责任怎么划分。
常见问题解答
问:GB/T 47748实施后,制造企业的焊接工艺评定要怎么做才合规?
答:先确定主要受力构件清单,再按母材、板厚、焊接方法与焊接位置覆盖评定范围;评定报告与焊接工艺规程要配套归档,实际生产不得超出评定覆盖的厚度与位置。产品试板可按规定减少试样,但动载结构的冲击试验不能省。克鲁德技术团队把新老机型的焊接档案放进同一套台账管理。
问:焊接工艺评定报告的有效期有多久?
答:评定报告本身不设固定有效期,但条件变了就要重新评定:母材或焊材牌号更换、焊接方法改变、板厚超出原评定覆盖范围、主要焊接设备更换,以及长时间停产后恢复生产。行业惯例中,停焊超过6个月会要求复核,不少企业把复查周期定在2~3年。决定要不要重评的是变量是否超范围,而不是日期。
问:起重机械钢结构焊接与建筑钢结构的区别在哪?
答:起重机械以交变载荷和疲劳工况为主,工作级别覆盖 A1 到 A8,焊缝要按疲劳细节控制,动载部位的检验要求更细,主梁常用板厚多在 6mm 到 60mm 区间;建筑钢结构以静载构件为主,质量等级的取舍逻辑不同。另外,起重机专用标准把在役缺欠修复、矫正等使用阶段内容纳入范围,载荷组合按 GB/T 3811-2008 的方法核对。
问:为什么在役设备的焊补比新机制造更难合规?
答:在役焊补受三个客观条件限制:作业位置受限,仰焊与立焊比例高;母材牌号与碳当量常常查不到,预热温度只能靠估算;焊后检验的取样数量远少于新机制造。车间里可以完成完整的预热、层间温度控制与检验,现场只能靠更严格的前置判断来弥补。这也是新标准把缺欠修复单独成章的原因。
设备焊接档案、工艺评定的覆盖范围、在役焊补的验收口径,这三件事在不同企业里的做法差别很大。欢迎在评论区留言,说说你们厂的起重机焊缝是怎么管理记录的、评定周期定在几年,也欢迎把遇到的验收分歧发出来,克鲁德重工技术团队会结合标准要求逐一回复,方便同行对照参考。
河南鸿升起重机有限公司
原创文章,作者:鸿升起重机,如若转载,请注明出处:https://i.qizhongji.com/w/20201.html