一、焊条与焊丝
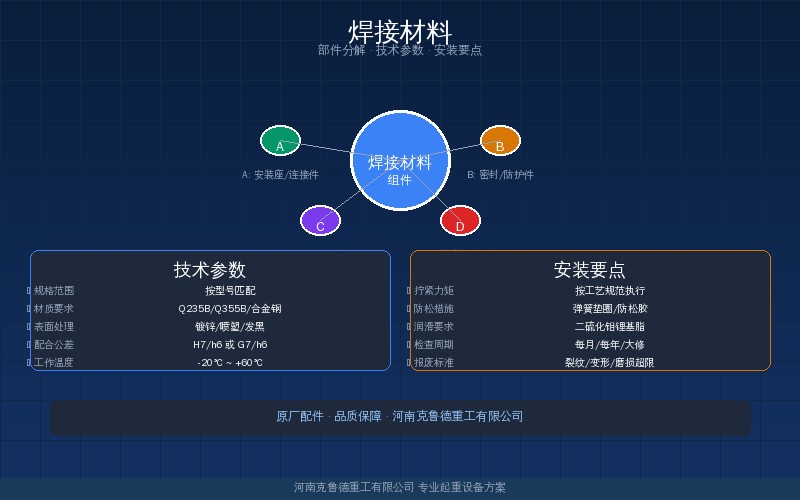
焊条牌号第一位字母E代表焊条,后面数字表示熔敷金属抗拉强度等级:E43对应420MPa级,E50对应490MPa级,焊条直径3.2mm、4mm、5mm三种规格按板厚选用。Q235B母材用E4303钛钙型焊条就够了,药皮稳、易引弧,交直流两用,适合一般厂房吊车梁和端梁的焊接;Q355B母材必须用E5015或E5016低氢型焊条,熔敷金属强度才跟得上母材,低温冲击韧性也更好,适合北方冬季施工的露天吊车梁焊接,焊缝金属的屈服强度能稳定达到355MPa以上的设计要求。
焊丝按GB/T 8110-2020选用,ER50-6是气保焊最常用的实心焊丝,配合二氧化碳或80%氩气加20%二氧化碳的混合气,适合Q235B和Q355B的对接、角接焊缝。药芯焊丝E501T-1按GB/T 10045-2018执行,熔敷效率比实心焊丝高,厚板平焊和横焊成形好。母材强度等级和许用应力如何影响选材,可参考起重机主梁钢材许用应力标准与强度校核公式——Q235B Q355B Q420B材料强度参数速查。
二、保护气体
保护气体选错,焊缝气孔和飞溅立刻见分晓。二氧化碳气保焊对气体纯度要求高,纯度低于99.5%时焊缝易出气孔,瓶装CO2含水量要控制在标准范围内,露点温度不能高于-40度,否则冬天焊丝表面容易结霜。混合气体按ISO 14175分类,80%Ar加20%CO2的配比飞溅小、成形好,适合要求焊缝美观的场合,气体流量一般控制在15~20L/min,焊枪喷嘴与工件的距离保持在10~15mm,气体流量过大或过小都会影响保护效果,车间里最好配一支气体流量计实时监测。
埋弧焊不用保护气体,靠焊剂覆盖熔池,焊剂与焊丝的搭配按JB/T 3223-2017焊接材料质量管理规程执行。行业老手说,气体流量不是越大越好,超过25L/min反而把空气卷进熔池,焊缝氧化夹杂。冬季低温环境下气路容易结霜,减压器前要加装预热装置,这是北方车间常踩的坑,焊丝盘也要放在干燥的保温柜里,焊丝表面一旦生锈,焊缝就会出现密集气孔,返修成本远高于焊丝本身的价格。
三、工艺匹配
工艺匹配的要点是预热温度和层间温度。Q355B主梁板厚超过30mm时焊前预热100~150度,层间温度控制在300度以内,焊后及时进行消氢处理,防止冷裂纹。行业老手说,冬天焊厚板不预热,探伤必出裂纹,返工成本比预热高十倍。完整的焊接变形控制方法见起重机主梁焊接工艺与焊接变形控制指南,焊接收缩量的预留值按板厚和焊缝长度核算,一般纵向收缩量按焊缝长度的0.5~1mm/m估算,横向收缩量按板厚的1mm预留,大跨度主梁焊接时要先焊下翼缘再焊上翼缘,两侧焊缝交替施焊控制变形。
焊接电流按焊条直径选取:3.2mm焊条电流90~130A,4mm焊条电流160~210A,5mm焊条电流220~270A。立焊和仰焊电流取下限,平焊取中上限。电流过大会烧穿薄板,过小则熔深不足,焊缝强度打折。焊前清理坡口两侧20mm范围内的油污、铁锈和水分,坡口角度按设计要求控制在60度左右,组对间隙2~3mm,错边量控制在板厚的10%以内,超差先矫正再焊接。
四、质量要求
- 烘干管理:低氢焊条350~400度烘干1~2小时,保温筒内随用随取,领出4小时未用完退回重新烘干
- 领用登记:焊材按批号登记入库时间,先入库先用,避免焊条过期受潮影响熔敷金属性能
- 重复烘干:同一批低氢焊条重复烘干不超过2次,超过后降级使用或报废,严禁用受潮焊条补焊
- 焊缝检验:一级焊缝100%超声波探伤,二级焊缝20%抽检,按GB 50661-2011钢结构焊接规范执行
焊接材料管理出问题,探伤就会出问题。行业老手说,焊条烘干记录和领用记录必须跟焊缝编号对应,出了质量事故能倒查到具体哪批焊材、哪个焊工、哪台焊机。主梁焊缝的探伤周期和缺陷分级标准,可对照焊接探伤周期与缺陷分级——起重机钢结构焊缝质量检验速查逐项执行,返修后的焊缝要重新探伤并单独记录。烘干炉的温度表要每半年校验一次,保温筒使用前先预热到100度以上,焊条从烘干炉取出后2小时内要用完,放保温筒内也不能超过4小时。
克鲁德重工在生产中对焊接材料执行双人复核制度:领料员核对牌号和批号,质检员抽查烘干温度和保温时间,两项记录齐全才允许上机焊接。出厂前按JB/T 3223-2017对焊材质保书归档,每道主焊缝的焊工钢印、焊材批号、探伤报告三样对应存档,确保可追溯性。
常见问题解答
问:焊条受潮了还能继续用吗?
答:焊条药皮吸潮后电弧不稳、气孔增多,一般不建议直接使用。钛钙型焊条可在150度左右烘干1小时,低氢型焊条需在350~400度烘干1~2小时。烘干后放保温筒随用随取,领出4小时未用完要退回重新烘干,重复烘干不超过2次。
问:E4303焊条能不能焊Q355B母材?
答:不建议。E4303熔敷金属抗拉强度约420MPa,低于Q355B母材的屈服强度355MPa和抗拉强度470~630MPa,焊缝强度不匹配,承受重载时容易先开裂。Q355B应选E5015或E5016低氢焊条,熔敷金属强度490MPa以上才匹配,吊车梁、主梁和支腿这些关键受力部位更不能图便宜用低强度焊条。
问:焊条和焊丝能互相替换吗?
答:不能直接替换。焊条用于手工电弧焊,焊丝用于气保焊或埋弧焊,两者的药皮保护方式和熔敷效率不同。同强度等级下可按工艺要求选择,但更换焊接方法前必须重新做焊接工艺评定,不能凭经验直接换,焊缝探伤时会有记录可查。
问:实心焊丝和药芯焊丝怎么选?
答:实心焊丝ER50-6配二氧化碳或混合气,飞溅小、成本低,适合薄板和常规焊缝;药芯焊丝E501T-1自带造渣剂,熔敷效率高、成形好,适合厚板平焊和横焊。要求焊缝美观或效率优先时选药芯,成本优先时选实心,两种焊丝的送丝速度要按设备说明书调。
问:焊接材料烘干温度越高越好吗?
答:不是。低氢焊条烘干温度一般350~400度,保温1~2小时,超过400度药皮中的有机物会烧损,粘结剂失效,焊条直接报废。烘干后未用完的焊条要放保温筒,领出超过4小时需退回重新烘干,重复烘干次数控制在2次以内。
河南克鲁德重工有限公司——专业配套起重机钢结构焊接材料与工艺服务,提供Q235B、Q355B主梁焊条焊丝选型、焊接工艺评定和焊缝质量检验支持。咨询热线:400-086-9590 手机:13903802779(贾经理)
焊接材料选型拿不准,欢迎在评论区留言,把母材牌号和板厚发上来,克鲁德技术团队会逐一回复;也可以拨打页面下方热线,与工程师一对一沟通,获取针对您车间工况的焊条焊丝配置建议。
河南克鲁德重工有限公司

原创文章,作者:克鲁德重工,如若转载,请注明出处:https://i.qizhongji.com/w/17937.html