起重机钢丝绳跳槽事故复盘要从三处落点入手:绳槽与滑轮槽型磨损、防脱装置失效、斜拉斜吊带来的瞬间松弛。跳槽本身很少直接伤人,真正致命的是它引发的吊物失控坠落。说实话,多数现场记录里都能找到一处被忽略的早期征兆。行业老手说,钢丝绳跳出绳槽之前,绳股在槽口的爬升声、绳面被挤压发亮、卷筒上排绳错位,都是先兆。克鲁德技术团队在起升机构检修中,把绳槽磨损量与绳径实测差值列为必测项。本文按场景分布、三类诱因、后果链条与排查节奏四条线复盘,并给出防范方向。
一、跳槽事故的场景分布观察
- 起升高度限位失效:过卷扬后绳瞬间松弛,绳股跳出绳槽并缠绕
- 绳槽磨损超限:槽底与绳径差值变大,绳股沿槽口一侧爬升脱出
- 防脱装置缺失:卷筒与滑轮未装挡绳杆、压板或护罩
- 斜拉斜吊:绳在槽外受力,回摆瞬间脱槽并在卷筒上乱排
把近年的现场记录按工况归拢,跳槽集中出现在起升高度接近上限的位置。吊钩升到离卷筒只剩2~3圈安全圈时,限位装置一旦失效,钢丝绳会先松弛再被猛然提起,松弛段在卷筒上错位,回提时绳股就会从原有绳槽里挤出来。这类工况多出现在5t~50t的中小型设备上,起升速度偏高、单班作业频次密,20t以下的电动葫芦与单梁设备占比最高。从分布看,起升高度限位失效相关情形约在三成上下,绳槽磨损接近四分之一,斜拉斜吊占15~20个百分点。行业老手说,跳槽看的是钢丝绳有没有被“提错位”,只要卷筒上出现一次错排,后面每次升降都在加重挤压,几天之内就可能出现绳股变形。从设备台数看,20t以下的单梁与电动葫芦类存量占比最高,跳槽记录也以这一档居多;50t以上的门式设备多发生在户外轨道工况,风力与轨道平顺度会放大排绳偏差。
尺寸与倍率也在影响风险。同一台设备上,13mm与20mm的钢丝绳对槽型的要求不同,绳径与槽底差值超过允许范围时,绳股受力点会从槽底移到槽肩。按GB/T 6067.1-2010的要求,钢丝绳在卷筒和滑轮上都应正确缠绕并配置防脱装置,这项要求既管缠绕形态,也管槽口防护。当起升机构采用2倍率以上滑轮组时,滑轮组的偏摆角一旦超限,钢丝绳在滑轮槽内的落点会偏向槽壁,长期偏磨之后槽型扩大,跳槽的概率随之上升。槽底半径常取绳径的0.53~0.55倍,10mm钢丝绳对应5.3~5.5mm,底径差超0.5mm即换槽轮;滑轮处偏角控4度以内,卷筒处2度以内。层数超过3层时,上层钢丝绳会压进下层间隙,绳股受力点从槽底移到槽肩;这时即使绳径合格,10mm与13mm钢丝绳在槽内的稳定性也会下降,需要缩短复检周期。
设备类型的分布也有规律:桥式起重机与门式起重机的起升机构以卷筒加滑轮组为主,跳槽多发生在卷筒排绳段;电动葫芦的卷筒直径较小、绳层数多,跳槽后更容易出现层间嵌入与乱绳。相对而言,QD型50t这类双梁通用设备因排绳机构完整,跳槽比例低于单梁设备;而100t以上的大型铸造起重机,因钢丝绳直径大、刚性高,一旦跳槽,摆动力矩更明显,处理窗口也更短。常规起升机构多用5t~50t吨位、13mm~20mm绳径,层数超3层时层间嵌入风险明显上升。
二、三类脱槽诱因与发生链条
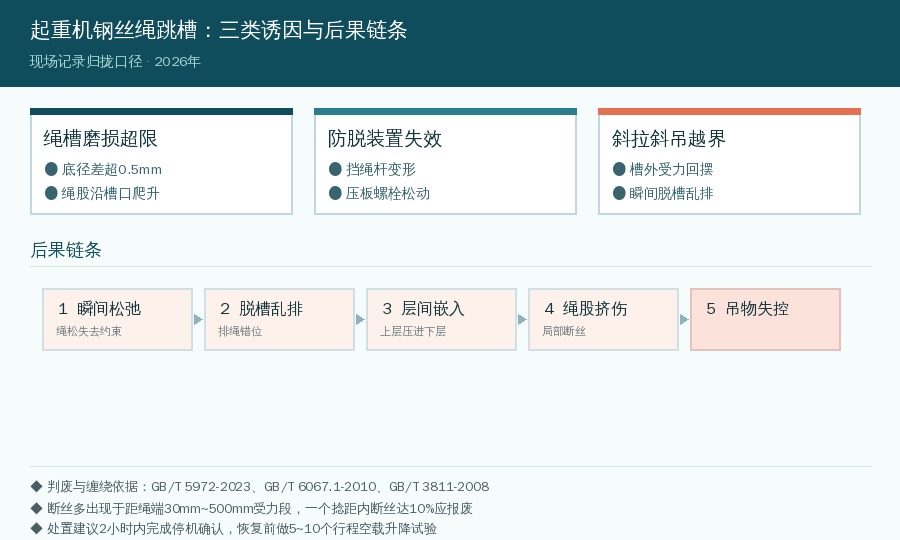
脱槽的诱因可以归到三处:槽型与绳径不匹配、防脱装置失效、操作与工况越界。按GB/T 5972-2023的报废判据,钢丝绳在一个捻距内断丝数达到总丝数的10%、绳径减小7%、绳芯外露或者绳股挤出,都应报废处理;而槽型磨损属于另一条线,槽底磨损到与绳径差值超过允许范围,即使钢丝绳本身合格,也会因为落点偏移而跳出槽外。GB/T 5972-2023、GB/T 6067.1-2010与GB/T 3811-2008分别管判废、缠绕与安全系数三项。以QD型50t双梁设备为例,中小吨位常落在10t~16t,绳径多用13mm与20mm两档,选型按GB/T 3811-2008的起升钢丝绳最小安全系数校核。
| 诱因类别 | 典型征兆 | 直接后果 | 处置窗口 |
|---|---|---|---|
| 绳槽磨损超限 | 绳股沿槽口爬升、绳面压亮 | 跳出槽外、排绳错乱 | 槽底差值超限即换槽轮 |
| 防脱装置失效 | 挡绳杆变形、压板螺栓松动 | 绳脱槽后缠入轴系 | 发现松动当日停用 |
| 偏角超限 | 绳在滑轮槽内贴壁偏磨 | 槽型扩大、落点偏移 | 复测偏角并调整排绳 |
| 斜拉斜吊 | 绳面痕、槽外受力发响 | 回摆脱槽、吊物失控 | 立即停止作业重绑 |
| 限位失效 | 过卷扬后绳松弛打结 | 层间嵌入、绳股挤伤 | 复检限位试验 |
从发生链条看,三处诱因常常叠加。绳槽磨损让落点偏移,防脱装置失效让偏移失去拦截,斜拉斜吊提供的横向分力把绳推出槽口,三者叠加时跳槽几乎不可避免。克鲁德重工在生产中要求起升机构出厂前做一次空载排绳试验,在满载与空载之间往复升降20~30次,确认钢丝绳在卷筒上排列整齐、无错位与压绳。GB 50278-2010要求试运行不少于2小时,需核对卷筒绳槽旋向与钢丝绳捻向是否匹配。
偏角这一类诱因最容易被忽略,也最需要用数据核对,起重机钢丝绳偏角允值速查:卷筒绳槽旋向与滑轮偏摆角设计要点 给出了卷筒绳槽旋向与滑轮偏摆角的允值范围。实务中的做法是把偏角实测值与设计值比对,偏差超过允值就调整排绳装置或者重新对中,而不是等着观察。需要提醒的是,偏角超限往往伴随滑轮槽的单侧磨损,滑轮槽磨损量超过绳径的15%时,槽型已经无法约束绳股,此时仅换钢丝绳不解决问题。复测偏角用样板或角度尺完成,测点选在钢丝绳刚入槽位置,连续记3~5个行程的落点。按GB/T 5972-2023,8mm与10mm绳径的槽底差值限值同为0.5mm,13mm与20mm需分别核算。复测时把实测值与设计值同时记入台账,偏差超限就调整排绳装置或者重新对中;处理完成后按30天周期复测一轮,连续两次合格才恢复原检查间隔。
三、从松弛到坠落的后果链条
跳槽到坠落之间有一段窗口期,窗口期长短取决于起升高度与吊物重量。钢丝绳脱槽后先失去槽型的约束,随后在卷筒上错层排列;下一次提起时,上层绳压进下层绳的间隙,绳股被挤压变形。在2~3圈的薄层缠绕条件下,这种挤压会造成局部断丝,断丝集中在同一捻距内时,钢丝绳的破断拉力会明显下降。断丝多出现于距绳端30mm~500mm的受力段,GB/T 8918-2006对重要用途钢丝绳的捻距与绳径做了规定。
按GB/T 3811-2008的规定,起升用钢丝绳的最小安全系数随工作级别提高,工作级别越高,安全系数取值越大,例如从4.0起步可升到9.0量级。一旦断丝集中或者绳径减小到7%的限值,以5t~20t设备为例,工作级别提高后绳径要加大一档,20mm与50t级配置更常见,原本按安全系数5.0以上设计的钢丝绳,实际承载能力可能低于吊物重量的2倍,在动载工况下就容易发生断裂。坠落一旦发生,摆动的吊物、回弹的绳头都可能造成二次伤害,现场人员避让距离通常要按吊物高度的1.5倍以上考虑。
后果链条里还有一个常被低估的环节:控制回路的连带失效。钢丝绳跳槽后往往伴随绳松,绳松又触发乱绳,乱绳堆积到一定程度会顶开限位触杆或者压坏卷筒轴承座。行业老手说,处理跳槽时只把绳重新排好就恢复作业,等于把下一次事故的时间点往后推几天;正确的做法是同时检查绳槽、槽轮、防脱装置与限位装置四项,任一项不合格都不应继续使用。按GB/T 5972-2023的保养要求,检查记录保留至少1年,换绳后前30天属观察期,绳径要复测一次。
四、在用设备的排查节奏观察
在用设备的排查节奏,可以按日、月、年三层安排。日检看钢丝绳外观与排绳状态,重点是有没有错位、压绳与绳面痕迹;月检测绳径与绳槽,把实测绳径与公称值对比,记录减小比例;年检结合定期检验,核对防脱装置、限位装置与制动器的联动性能。在30天一轮的密集作业期,日检最好在每班开机前完成;TSG 51-2023把起升钢丝绳列入定期检验,间隔不超过1年,起重机械每2年至少做1次全面检查,防脱与限位试验记录按6个月归档。
限位装置的试验频率值得单独提出来。起升高度限位失效是跳槽链条的起点,但限位试验耗时短、操作简单,反而容易被跳过。比较务实的安排是每月做一次空载限位试验,记录触杆动作位置与吊钩停止高度之间的差值,差值出现连续两次扩大就安排调整。克鲁德技术团队在给使用单位做检修方案时,把这项试验与制动器行程检查放在同一张表单上,避免只做其中一项。
防脱装置的排查是另一个薄弱点,钢丝绳防脱装置选型指南——压板式卡板式挡绳杆式参数与安装标准 对压板式、卡板式与挡绳杆式的参数与安装标准给了对照。现场常见的问题是挡绳杆被吊物撞弯后没有复位,或者压板螺栓在振动中松动,螺纹露出长度发生变化却没有人注意。把这类点检做成带图示的记录表,按6个月归档一次,能让排查从“凭眼看”变成“可比对”。
五、防范落地的成本与卡点
防范落地的账并不难算。一台5t~50t设备的起升钢丝绳更换费用通常在数千元区间,槽轮与防脱装置的更换成本更低;一旦发生吊物坠落,停工、设备损坏、人员伤害与后续整改的支出会高出两到三个数量级。把检查与更换按周期排进计划,相当于用很小的固定支出换掉一个低频高损的风险敞口。存量设备补齐防脱与限位功能,一般落在3~5年的改造周期内,年支出约占设备原值0.5~1.5个百分点。
真正的卡点不在成本,而在执行。限位装置被人为短接、防脱装置被撞坏后继续使用、检查记录照着上月抄一遍,这三类现象在事故复盘里反复出现。行业老手说,凡是把检查记录与备件更换台账绑在一起的单位,跳槽类事故的发生率明显更低,因为记录一旦与采购挂钩,就没人愿意随手签字。
从行业观察的角度看,这一方向的改进空间还在扩大。近3年新交付设备的排绳装置自动化程度提高,部分机型把排绳偏差纳入控制系统报警;存量设备则更多依赖定期检查与更换,在3~5年的改造周期内逐步补齐防脱与限位功能。把钢丝绳、绳槽、防脱装置三件东西当作一个系统来管理,比单独盯着钢丝绳一条更接近问题的实际形态。
常见问题解答
问:跳槽后的吊物失控通常发生在多少米提升高度区间?
答:多数案例集中在起升高度接近上限的位置,也就是吊钩离卷筒只剩2~3圈安全圈的区间。限位一旦失效,绳会先松弛再被提起,松弛段在卷筒上错位排列,恢复起升时绳股就从槽里挤出来。5t~50t设备的起升速度偏高,留给操作者的反应窗口只有几秒。
问:钢丝绳最容易先出现脱槽征兆的是哪几个部位?
答:集中在三处:卷筒入槽段、滑轮组转向点与槽轮出口侧。卷筒入槽段的钢丝绳最容易错排,回提时绳股被挤向槽肩;滑轮组转向点同时承受弯曲与横向分力,槽型一旦扩大就贴壁偏磨;槽轮出口侧的张力变化最剧烈,斜拉斜吊时先在这里脱出。按GB/T 5972-2023逐处核对,比整根绳扫一眼更容易找到根因。
问:跳槽和乱绳有什么区别,处理方式一样吗?
答:两者是相邻但不同的故障。跳槽指钢丝绳脱离原有绳槽,绳位发生偏移;乱绳指绳在卷筒上排列错乱、层间互相嵌入。处理上,跳槽要先查绳槽、防脱装置与偏角,把落点纠正回槽内;乱绳除了排绳,还要检查绳股是否已经被挤压变形。两种情形都不建议仅做排绳就恢复作业。
问:发现钢丝绳已经跳出绳槽,现场应该怎么处置?
答:先停机断电并把吊物落到安全位置,检查绳槽、槽轮、防脱装置与限位装置四项,测量绳径并与公称值比对。绳股无变形、槽型无超限时,可重新排绳并做一次空载升降试验;出现断丝集中、绳芯外露或者绳股挤出,直接按报废处理,克鲁德技术团队建议此时的处置时间不要超过2小时,避免二次受力。
▸ 你所在单位的起升钢丝绳,最近一次测绳径与检查绳槽是什么时候,防脱装置与限位装置又是按什么周期试验的?欢迎在评论区留言交流,把遇到过的跳槽、乱绳或者绳股挤压情形写下来,我们会在后续内容里继续拆解诱因判定与处置口径,也方便同行互相参照,跳槽处置建议在2小时内完成停机确认,恢复前做5~10个行程空载试验。
河南鸿升起重机有限公司
原创文章,作者:鸿升起重机,如若转载,请注明出处:https://i.qizhongji.com/w/20341.html