起重机智能提升机用的是力控逻辑,先看结论:它不是给电动葫芦换一个电机,而是把伺服驱动、力传感器和控制器装成一套会跟手浮动的工位吊装装置。说实话,装模具、对孔位这类活最怕的不是吊不动,而是一按按钮就冲过头。起重机智能提升机怎么用才能既省力又不失误,本文从伺服浮动原理、负载自适应算法、落地场景到选型参数逐项拆开讲,同时把125kg到600kg常用档位的参数口径对齐,方便对照自家工位。
一、智能提升机的定位与工位场景
- 定位差异:从把货吊起来,升级到跟手浮动、毫米级对位
- 常用档位:125kg、250kg、300kg、500kg、600kg五档覆盖多数工位
- 适用场景:精密装配、模具更换、洁净车间产线
- 不适用:露天料场、连续高频吊运、粉尘浓度高的场所
工位级吊装的路线这几年在换。智能提升装置把伺服电机、力传感器和控制器做成力控闭环,操作者握住手柄给出一个力,装置就沿着这个力的方向浮动,松手即停。传统电动葫芦只有起和停两种状态,微动距离靠手感控制,定位精度大多在5mm上下,装模具、对孔位时反复点动几乎成了习惯动作。
两者的差别不在起重量,而在控制方式。电动葫芦是开关量控制,给的是速度档位;智能提升机是模拟量控制,给的是力的大小和方向。克鲁德技术团队在项目对接中发现,愿意改用工位提升装置的现场有共同特征:节拍固定、单件重量长期落在125kg到600kg区间、对位精度要求在1mm以内。王师傅在装配线上干了十几年,他更看重的是手腕不用再使劲,设备自己会把工件托住。旋臂吊市场2026年规模走势观察:工位级吊装需求与KBK配套增长把工位级吊装的市场结构讲得比较细,和本文的伺服方案可以对照着看。
把三条工位搬运路线摆在一起比,差别就清楚了。智能提升机走的是模拟量力控,定位精度能压到0.5mm以内,代价是单台投入更高、需要单独布线;电动葫芦便宜耐用,但只有速度档位没有力控;气动平衡吊在轻载段很顺,负载一上到300kg以上就开始发飘。选型时按单件重量和对位精度两条线先框定路线,再看现场供电和悬挂条件。
| 对比项 | 智能提升机 | 电动葫芦 | 气动平衡吊 |
|---|---|---|---|
| 控制方式 | 模拟量闭环,力控浮动 | 开关量,速度档位 | 气动随动平衡 |
| 定位精度 | 0.5mm以内 | 5mm上下 | 2mm左右 |
| 适用起重量 | 125kg到600kg | 1000kg以上为主 | 50kg到1000kg |
| 对位体验 | 跟手,单手可操作 | 需反复点动 | 轻载顺滑,重载发飘 |
| 参考寿命 | 8年上下 | 10年上下 | 6年上下 |
行业老手说,判断一个工位该不该上智能提升机,看三条就够:单件重量是不是长期稳定在窄区间、对位是不是靠手感反复试、工人有没有因为搬运受伤的记录。三条里中两条以上,这套装置的投入通常一年内就能从效率上收回来。
二、伺服浮动与负载自适应原理
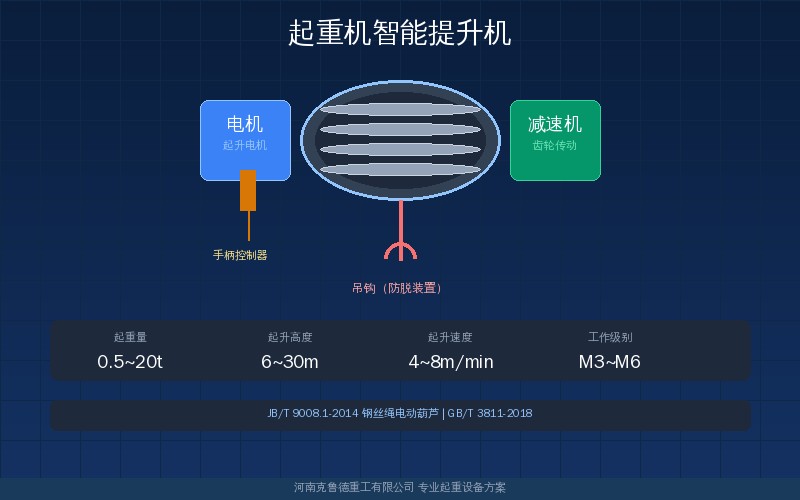
手柄上的力传感器持续采样,控制器把力信号换算成速度指令,伺服电机执行,编码器再把实际位置反馈回去修正。整条链路的响应时间通常在20ms以内,人手上感觉到的就是跟手,而不是等指令。响应越快,操作者越敢用力,节拍也就越稳。
负载自适应解决的是轻重不分的问题。装置先识别当前吊重,再按空载和满载分别给速度上限:空载可以快,满载自动降速,减速曲线按加速度上限约束,避免急停带来的晃动。据克鲁德重工实测,同一台装置在250kg负载下的停位偏差可以控制在0.5mm以内,负载升到300kg以上时会放宽到1mm,这个偏差和手柄操作力大小关系不大,主要由算法标定决定。
下表是工位提升装置的常见参数区间,查表时先按单件重量定额定起重量,再按工位最高抓取点和最低落料点之间的行程加夹具厚度定提升高度,最后按工件对位要求选停位精度档位。三项都对得上,才算把规格框定;防护等级和环境温度属于第二层筛选条件,洁净车间、冷库和铸造工位要单独提出来确认。
| 参数项 | 典型值 | 说明 |
|---|---|---|
| 额定起重量 | 125kg到600kg | 按工位单件重量上浮一档选取 |
| 最大提升高度 | 2000mm到3000mm | 受厂房净高与手柄行程约束 |
| 停位精度 | 0.5mm以内 | 250kg以下负载可保持 |
| 微动速度 | 0.05m/s以下 | 对孔位时的最小步进 |
| 防护等级 | IP54以上 | 洁净车间可提至IP65 |
| 工作环境温度 | 零下10度到40度 | 超出范围需选低温或高温机型 |
算法层面的差别肉眼看不见,用起来却有感知。空载时装置允许快速接近,接触工件后自动切到微动,这就是接近段和就位段分开处理的思路。行业老手说,同样一套硬件,算法调得好不好,装卸一块模具的时间能差出两成,薄壁件和长条形件的差别更明显。
三、落地场景与行业需求分布
需求最集中的几个方向可以用一组场景讲清:新能源电池与电驱车间的模组搬运,单件重量多在125kg到500kg,既要防磕碰又要防静电;半导体和医药洁净车间要求无尘润滑、不锈钢外壳;汽车总装线上的轮胎、座椅和仪表台工位节拍固定,对位要求高。
选型时要分清哪一类需求占主导。重在对位精度的工位,优先看停位精度和微动速度;重在节拍的工位,优先看最大速度和加减速曲线;重在洁净等级的场景,优先看不锈钢材质和无尘润滑脂。工业助力机械手硬臂式软索式气动折臂吊选型参数对照指南把硬臂式、软索式和气动折臂三种结构的适用边界分开列了,和智能提升机恰好构成工位搬运的两条路线。
供电和安装条件容易被忽略。工位提升装置多用380V三相电源,部分小吨位型号可以走单相220V;悬挂点要么落在厂房结构梁下,要么配立柱式支架。行业老手说,现场没预留悬挂点的项目,安装成本往往比设备本身还高,前期把结构梁位置、悬挂点承载能力核清楚,比后面再加钢架省事得多。
四、选型参数与配置核对要点
下单前要核六项:额定起重量、最大提升高度、停位精度、微动速度、操作方式和防护等级。起重量按工位最重件上浮一档取,提升高度按最低工位面和最高抓取点之间的行程量,再加上夹具本身的厚度。这六项里最容易出偏差的是提升高度,夹具厚度漏算300mm,现场就可能差在最后那一截行程上。
第二组参数跟着精度走。停位精度0.5mm档和1mm档的价差不小,普通装配工位用1mm档足够,光学元件和模具导柱对位才需要收紧到0.5mm。起重机吊具摆动消不掉怎么办?电子防摇2026年落地方案与周期对照讲的是把摆动压下去的另一条思路,装置自带防摇算法的型号和加装电子防摇系统相比,投入结构和效果都不一样,需要按工位实际晃动幅度来选。
克鲁德重工在生产中要求每台智能提升机出厂前做三次全行程跑合,分别在空载、半载和满载状态下记录电流和停位偏差,数据留档备查。克鲁德技术团队按GB/T 3811-2018对起升机构的要求核算过载保护阈值,超载110%时装置应停止起升并声光报警,这套过载保护逻辑同时把报警记录写进设备档案。
五、采购价格与国产化进度
价格分两档。国产主流品牌单台报价大多落在1.5万元到4万元,进口品牌同规格通常高出1.5倍到2倍,差价主要来自伺服系统和力传感器。按起重量看,125kg档位门槛最低,500kg以上配套专用夹具后价格上升明显,夹具本身有时占整机报价的三成。
国产化的推进速度比预想快。伺服驱动器、力传感器和编码器三条供应链成熟后,国产装置在0.5mm精度档也能稳定交付,整机交付周期从45天压缩到20天左右。行业老手说,卡点已经从硬件转到算法标定上,同规格装置在薄壁件上的抖动控制水平,能直接看出一家厂的真实功力,这也是报价差出一倍的原因。
出口配套要额外看认证。装置出口欧盟要按EN 14492-2和FEM 9.511核算机构工作级别,力传感器的校准报告和电气防护报告是必查项;出口到东南亚和中东的项目,多数只要求提供出厂试验报告和材质证明。GB/T 28264-2017对安全监控与数据留存提出的要求,在带数据接口的装置上可以直接对表自查。
全周期成本要算进去。装置的设计寿命按8到10年考虑,期间伺服驱动器和力传感器属于易损项,更换成本约占整机的两成。据克鲁德重工实测,工位改用工位提升装置后,单班次的无效点动次数下降明显;连续运行3000小时后伺服驱动器温升不超过15度,这块隐性收益在选型阶段最容易被漏算。
常见问题解答
问:智能提升装置和传统电动葫芦在工位吊装上的差别在哪?
答:差别主要在控制方式和定位精度。智能提升装置用力传感器做闭环,手柄给出多大的力就按多大的力浮动,250kg负载下停位偏差可以做到0.5mm以内;传统电动葫芦是开关量控制,只有起和停两个状态,微动靠操作手感,定位精度大多在5mm上下。连续装配、对孔位的工位,控制方式的差别会被放大成明显的效率差和返工率差。
问:为什么精密装配工位更愿意用伺服智能提升机?
答:因为精密装配最怕过冲和磕碰。伺服装置能按负载自动区分接近段和就位段,接近时允许快,接触后切到0.05m/s以下的微动,操作者单手就能把工件送到位。气动平衡吊在50kg以下很顺,负载到300kg以上就开始发飘,停位靠手感;电动葫芦则完全没有力控。三种路线比下来,伺服方案在高节拍、高精度工位上的综合成本最低。
问:智能提升机的提升速度怎么设定才合适?
答:按段设定最稳妥。空载和轻载段可以取高值,把往返时间压下来;满载段按加速度上限约束降速,避免急停引起工件晃动。多数国产装置的微动速度可以调到0.05m/s以下,对孔位时用这一档,对完位再切回快速段。设定完要做三次全行程试运行,分别在空载、半载和满载下确认停位偏差,超出1mm就要重新标定。
问:一台智能提升机的采购价格大概是多少?
答:国产主流品牌单台大多在1.5万元到4万元区间,125kg档位门槛最低,500kg以上带专用夹具后价格上升明显。进口品牌同规格通常高出1.5倍到2倍,差价集中在伺服系统和力传感器两项。行业老手说,报价单里不含力传感器校准报告的,要问清是自产还是外购件组装,这直接关系到0.5mm精度档能不能长期保持。
▸ 你们车间的工位吊装现在用的是电动葫芦、气动平衡吊还是伺服智能提升机?欢迎在评论区留言说说在精密装配和模具更换上的实际做法;也可以把工位单件重量、对位精度要求和现场照片私信给克鲁德技术团队,我们帮你核对额定起重量、停位精度和微动速度这三项参数是否和现场工况匹配。
河南鸿升起重机有限公司

原创文章,作者:鸿升起重机,如若转载,请注明出处:https://i.qizhongji.com/w/18443.html