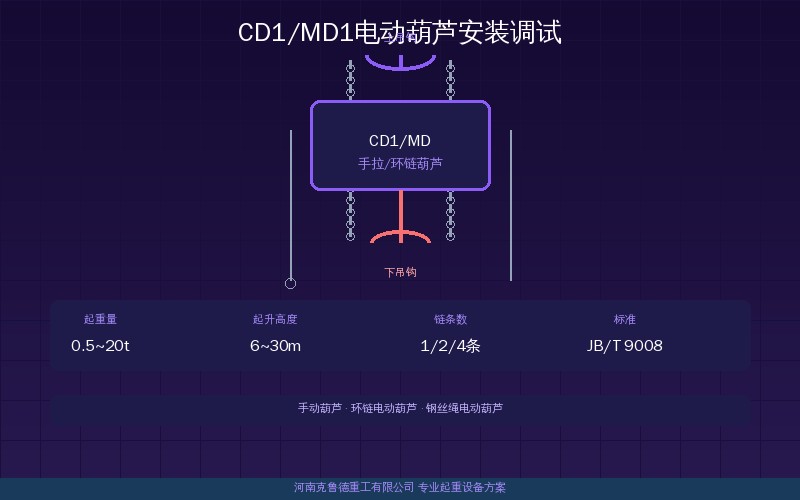
- 安装依据:GB/T 9008-2008钢丝绳电动葫芦、JB/T 9008.1-2014
- 关键工序:轨道复核→主机吊装→钢丝绳穿绕→限位调整→载荷试验
- 验收要点:静载1.25倍、动载1.1倍,限位动作灵敏无溜钩
一、安装前准备
电动葫芦到货后先做开箱验收,核对铭牌上的起重量、起升高度与订货合同一致。CD1型单速电动葫芦与MD1型双速电动葫芦的外形差异不大,区别在电机:MD1采用变极双速电机,慢速挡约为常速的1/10~1/6,用于吊装对位和精密就位。CD1/MD1系列起重量按0.5t、1t、2t、3t、5t、10t、16t、20t九个档位生产,其中2t、3t、5t、10t是车间配套最常用的四档。检查卷筒、钢丝绳、吊钩组、导绳器和电气箱有无运输磕碰,随机文件(合格证、说明书、电气图)应齐全,缺件立即联系厂家补发。
轨道复核是安装前最重要的一道工序。CD1/MD1电动葫芦通过运行小车悬挂在工字钢轨道下翼缘上行走,轨道型号由厂家按起重量与跨度选定,安装前核对实际工字钢规格与小车车轮跨距是否匹配。用拉线法检查轨道直线度,偏差控制在±2mm/10m以内;轨道下翼缘应无锈蚀、无变形,同一跨两条轨道的接头错位不大于1mm。克鲁德技术团队在现场发现,多数小车运行卡顿都源于轨道接头高差超标,务必先处理轨道再吊装主机。
行业老手说,工具和吊装条件要提前一天备齐,别等主机吊到半空才发现少东西。常规工具包括扭力扳手、塞尺、水平仪、兆欧表(500V级)、万用表和接地电阻测试仪。吊装主机前确认作业区平整、电源到位,吊装半径内无人员停留,起吊索具按主机自重选择,安全系数不小于4倍。
安装前准备检查清单
二、主机吊装与小车就位
第一步:主机起吊。在电动葫芦顶部吊环或专用吊点上穿挂索具,缓慢起吊至轨道下方,调整方位使运行小车车轮对准工字钢下翼缘。起吊过程中严禁磕碰卷筒和导绳器,钢丝绳卷筒外圆是易损部位,碰撞后绳槽变形会直接导致乱绳。吊装作业风速超过6级时应停止作业,起吊高度超过3m时加设溜绳控制摆动方向。
第二步:小车落座与调整。将小车车轮平稳落到轨道下翼缘上,检查车轮踏面与翼缘上表面贴合均匀,车轮轮缘内侧与工字钢腹板保持2~3mm间隙,间隙过大运行时晃动、过小会卡轨。用手推动小车沿轨道走一个来回,应无卡阻、无异响。克鲁德技术团队在出厂前会按1.5倍主机自重对小车悬挂点做拉力抽检,现场安装后应复查连接螺栓是否按扭矩拧紧。
第三步:固定与限位挡块。电动葫芦多为悬挂行走式,主机本身不固定,但轨道两端必须装好行程限位挡块和缓冲器,防止小车越出轨道。挡块安装位置按小车行程计算,预留不少于200mm的缓冲距离。配LD型等单梁整机使用时,葫芦小车与端梁的配合尺寸需与主梁轨道一致,具体结构可对照LD型电动单梁桥式起重机技术参数全解析——起重量跨度与工作级别对照指南核验。
三、钢丝绳穿绕与导绳器调整
穿绕顺序。CD1/MD1电动葫芦常见倍率为2(双绳),大吨位采用4绳。穿绳时先将钢丝绳从卷筒绳槽引出,穿过导绳器出绳口,经吊钩组动滑轮后绳端用压板或楔块固定在卷筒端部,其余钢丝绳按绳槽螺旋方向逐圈排列。吊钩放到最低位置时,卷筒上必须保留2~3圈安全圈,防止绳端压板直接承受拉力。钢丝绳在绳槽内应排列紧密、无重叠、无跳槽。
导绳器调整。导绳器的作用是引导钢丝绳整齐地绕上卷筒,其出绳口中心线应对准卷筒绳槽螺旋起点。空钩全程升降一次,观察钢丝绳在卷筒上是否单层紧密排列,若出现乱绳或咬绳,调整导绳器角度或检查绳槽磨损。克鲁德技术团队在调试中还发现,导绳器滚轮与钢丝绳的贴合松紧要适中,压得过紧会加速钢丝绳磨损,压得过松则失去排绳约束,判定标准以手能转动滚轮又无明显旷量为宜。行业老手说,电动葫芦十次乱绳九次出在导绳器磨损或安装角度偏了,别急着换绳,先查导绳器。导绳器磨损超限后应及时更换,规格匹配方法见导绳器选型指南——电动葫芦导绳器型号参数与安装更换规范。
吊钩组检查。穿绳完成后检查吊钩转动是否灵活、防脱钩装置是否到位、滑轮在轴上转动有无卡滞。钢丝绳出绳方向与吊钩滑轮槽应对中,偏斜角过大会加剧钢丝绳与滑轮槽口磨损。克鲁德技术团队实测数据表明,钢丝绳偏斜角超过4度时,绳槽磨损速度约为正常工况的3倍,安装时务必保证吊钩自然垂直状态下的对中度。
四、电气接线与限位调整
电气接线。电动葫芦电源为三相380V/50Hz,控制回路经变压器降压为36V安全电压后接入手电门。接线前用兆欧表测量电机绕组对地绝缘电阻,应不小于1MΩ;金属外壳可靠接地,接地电阻不大于4Ω。手电门防护等级不低于IP65,按钮动作应灵活,急停按钮按下后能自锁、旋转复位后恢复。控制电路含上升、下降、左右运行四路接触器互锁,防止误操作同时接通;接触器线圈电压与电源制式核对无误后再接线,端子排按图纸编号逐一对应,动力线与控制线分槽敷设避免干扰。整套控制原理与故障特征可对照钢丝绳电动葫芦电气控制系统的组成与常见故障排除逐项核对。
上升限位调整。上升限位开关(多为重锤式或压绳式)动作应早于吊钩碰撞小车架。按GB/T 3811-2008的安全间距要求,吊钩升至上限位断电后,吊钩上极限与小车架底部净空不小于100mm。反复升降三次验证限位动作一致性,若限位提前动作则起升高度不足,滞后动作则存在冲顶风险,均需重新调整限位块位置。
下降限位与超载保护。下降限位保证钢丝绳放出到设定圈数后自动断电,卷筒上始终保留安全圈。超载限制器按额定起重量的105%~110%设定动作点,精度±5%,超载时声光报警并切断起升回路。相序保护器确认电源相序正确后,点动试运行一次,防止电机反转导致吊钩向错误方向动作。行业老手说,送电后第一件事是点动确认方向,方向错了继续操作就是事故,这个习惯必须养成。电气元件按GB 6067.1-2010配置,控制箱防护等级不低于IP54,接线端子压接牢固并逐个复查。
五、调试运行与验收标准
空载试运行。接通电源后先做空载试验:分别操作起升、下降、左行、右行各不少于5个循环,每档动作应平稳无冲击,制动器开闭灵活,断电后吊钩下滑量不大于1mm(按起升高度1/1000折算取小值)。检查运行小车沿轨道全程行走无卡阻,导绳器排绳正常,电气箱内无异常发热和异响。钢丝绳直径与卷筒绳槽的配合按GB/T 9008-2008核对,绳径偏小会造成跳绳。空载连续运行时间不少于30分钟。
载荷试验。按GB/T 5905和TSG Q7015要求执行:静载试验吊1.25倍额定载荷悬停10分钟,检查制动器无滑钩、结构无永久变形;动载试验以1.1倍额定载荷完成起升下降和左右运行动作各3次。MD1双速型还要验证慢速挡对位功能:慢速起升速度约为常速的1/10~1/6,用于精确落放。试验载荷可用砝码或经校验的吊重物,起升高度按额定起升高度的1/2考核,试验记录存档不少于3年,作为办理使用登记的原始资料。
行业老手说,载荷试验不光是走流程,制动器滑钩量、限位动作点、小车跑偏量这三项数据一定要当场记下来,三个月后保养时一对比就知道设备状态在变好还是变差。验收合格后,电动葫芦即可随整机投入使用,后续按日检、周检周期做日常检查,维护要点可参照钢丝绳电动葫芦的维护保养周期与检修标准:日检周检月检年检指南执行。
安装调试验收标准对照表
常见问题解答
问:电动葫芦安装调试前需要检查哪些项目?
答:轨道直线度偏差控制在±2mm/10m内,工字钢规格与小车跨距匹配,下翼缘无锈蚀变形;主机核对铭牌起重量和起升高度,检查卷筒、钢丝绳、吊钩组有无磕碰;电气部分用兆欧表测绝缘电阻不小于1MΩ,确认电源相序和接地可靠;扭力扳手、塞尺等测量工具经检定有效。四项合格再开始吊装。
问:CD1型和MD1型电动葫芦安装调试有什么不同?
答:CD1是单速起升,采用锥形转子异步电机,调试项目少,只需验证常速升降和限位动作。MD1是变极双速电机,慢速挡约为常速的1/10~1/6,调试时要分别验证快慢两档的升降动作、制动可靠性和对位精度,慢速挡用于精密就位时不得有爬行和溜钩。两者安装工艺相同,差异集中在电气档位切换验证上。
问:电动葫芦钢丝绳怎么穿绕才算正确?
答:先确认倍率,常见为2绳或4绳。钢丝绳从卷筒绳槽引出,穿过导绳器出绳口,经吊钩组动滑轮后绳端用压板固定,按绳槽螺旋方向逐圈排列。吊钩放到最低点时卷筒上保留2~3圈安全圈。穿完后空钩全程升降一次,钢丝绳应单层紧密排列,无乱绳、无咬绳、无跳槽,吊钩自然垂直且出绳方向与滑轮槽对中。
问:电动葫芦上升限位与吊钩间距调整到多少合适?
答:按GB/T 3811-2008要求,吊钩升至上限位断电后,吊钩上极限与小车架底部的净空不小于100mm。限位块位置以此为准反复升降三次验证:提前动作会损失起升高度,滞后动作则有冲顶断绳风险。同时检查下降限位,保证卷筒上始终保留2~3圈安全圈,防止绳端压板受力脱落。
河南克鲁德重工有限公司专业生产CD1型、MD1型钢丝绳电动葫芦及配套单梁、双梁起重机,提供安装指导与调试服务,产品按GB/T 9008-2008标准制造,可配套提供导绳器、限位器等原厂配件。咨询热线:400-086-9590 手机:13903802779(贾经理)
▸ 正在为您的电动葫芦安装调试或选型问题纠结?欢迎在评论区留言,克鲁德重工技术团队会逐一回复,也可直接拨打热线与工程师一对一沟通,免费提供安装方案核对与调试参数参考,帮您把每一台电动葫芦装得稳、调得准、用得久。
河南克鲁德重工有限公司

原创文章,作者:克鲁德重工,如若转载,请注明出处:https://i.qizhongji.com/w/18299.html