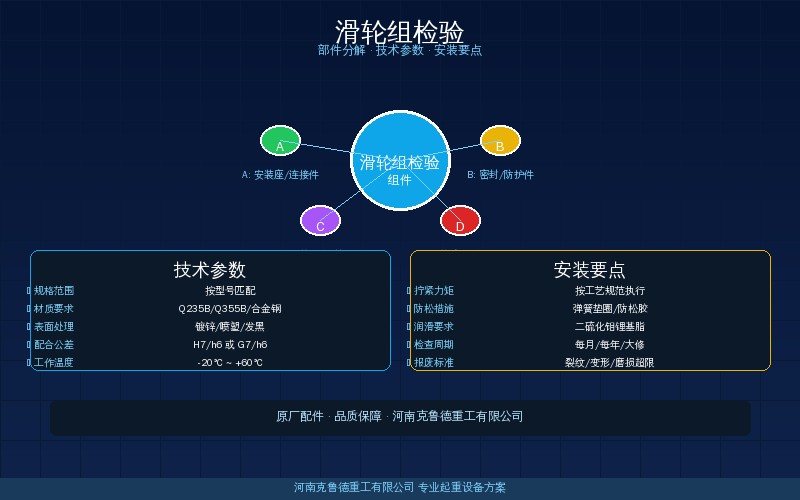
- 绳槽磨损超钢丝绳直径25%报废
- 轮缘裂纹一经发现立即报废
- 外径偏差不超设计值±1.5%
一、滑轮组检验依据与标准体系
滑轮组检验的主要依据包括GB/T 3811《起重机设计规范》中关于滑轮直径与钢丝绳直径的匹配要求、JB/T 9008.1《钢丝绳电动葫芦》中关于滑轮尺寸的规定,以及各类型起重机产品标准中的相关检验条款。行业老手说,检验标准的核心是滑轮与钢丝绳的匹配关系——滑轮直径越小,钢丝绳弯曲应力越大,疲劳寿命越短。GB/T 3811要求M5~M6级机构D/d≥20,M7~M8级D/d≥25,这两组比值是检验计算的首要校核参数。起重机钢丝绳检查与报废标准对照速查表
检验依据涵盖三个层次:第一层是设计阶段参数校核,确认滑轮直径与钢丝绳直径的比值满足标准要求;第二层是制造验收阶段的尺寸精度和表面质量检验;第三层是在用阶段的定期检验,包括磨损量、裂纹和变形的周期检测。据克鲁德重工实测,在用阶段的定期检验可以提前发现80%以上的潜在失效隐患——对50t级起重机5年跟踪数据表明,定期检验使滑轮组故障率降低约62%。
标准规定的滑轮直径与钢丝绳直径比值因机构工作级别不同而差异很大。对于M5~M6级通用起重机构,滑轮直径D与钢丝绳直径d的比值不应小于20;对于M7~M8级重型起重机构,比值不应小于25。这个比值直接决定钢丝绳在滑轮上的弯曲应力水平,是检验中的首要校核参数。直径900mm的滑轮配32mm钢丝绳时D/d=28.1,安全裕度充足;若配到40mm钢丝绳则D/d=22.5,需按M7~M8级严格校核。
二、绳槽磨损检验与判定标准
绳槽磨损是滑轮使用中最常见的失效形式。检验时主要测量绳槽底部直径的变化量,以及绳槽断面形状的变形程度。行业老手说,判断绳槽磨损是否超标的黄金准则是:绳槽底部直径磨损量超过钢丝绳直径的25%时必须报废更换。这个安全裕度区间很关键——超过25%后钢丝绳与绳槽的接触状态会急剧恶化,磨损速率可能从0.1mm/月加速到0.5mm/月。
绳槽检验操作方法:先清除绳槽表面油污和锈蚀,用专用游标卡尺或绳槽量规测量绳槽底部直径,在绳槽圆周上选取三个等分点取平均值。同时还须检查绳槽断面形状——绳槽两侧壁的磨损是否均匀,是否存在偏磨造成的单侧壁厚减薄超过原壁厚20%。对于20mm钢丝绳,绳槽底径极限磨损量为5mm(20mm×25%);对于28mm钢丝绳,极限磨损量为7mm;对于36mm钢丝绳,极限为9mm。起重机主梁腹板加劲肋配置规范
除了磨损量,绳槽表面状态也须重点检查。如果绳槽表面出现明显的凹凸不平、压痕深度超过2mm(对直径500mm及以上滑轮)或1mm(对直径500mm以下滑轮),应及时修磨或更换。修磨后的绳槽底部直径不得小于原设计直径减去钢丝绳直径25%对应的极限值。超过此极限必须报废,严禁继续使用。
三、滑轮直径偏差与轮缘缺损检验
滑轮外径偏差直接影响钢丝绳在滑轮上的包角和工作稳定性。检验标准要求,滑轮实际外径与设计直径的偏差不得超过设计值的±1.5%。直径355mm的滑轮允许偏差约±5.3mm;直径1120mm的滑轮允许偏差约±16.8mm。轮缘端面轴向跳动量不应超过滑轮直径的1/1000。GB/T 3811对滑轮制造公差有明确规定——绳槽半径偏差应在钢丝绳半径的±5%以内,滑轮槽底直径偏差为H9级公差。
轮缘缺损检验包括裂纹、崩角和变形三个方面。轮缘一旦出现裂纹,无论大小都必须立即报废。行业老手说,轮缘裂纹是起升机构中最危险的失效形式——裂纹在运行中会快速扩展,可能在数小时内从微裂纹演变为断裂。轮缘崩角长度超过轮缘厚度30%或崩角深度超过轮缘宽度15%时,也应报废处理。对于工作级别A7~A8的起重机滑轮,建议每3个月进行一次轮缘表面目视检查。低净空电动葫芦桥式起重机怎么选
滑轮轴向位移也是检验的重点。推动滑轮检查轴向窜动量,直径≤500mm时不应超过0.5mm;直径>500mm时不应超过1.0mm。轴向间隙过大导致钢丝绳在绳槽内偏磨加剧,同时引起滑轮两侧受力不均,进一步加速磨损过程。正常工况下,滑轮轴向间隙每6个月应测量一次并记录在案。
四、滑轮裂纹探伤方法与报废判定
滑轮裂纹检测方法主要有磁粉探伤(MT)、渗透探伤(PT)和超声波探伤(UT)三种。铸铁滑轮(HT200)推荐渗透探伤——清洁后施加渗透液保持10~15分钟,清洗后施加显像剂,在充足光线下观察裂纹显示。铸钢滑轮(ZG270~500)可采用磁粉探伤,灵敏度更高。JB/T 9008.1对滑轮表面质量有明确要求——铸钢滑轮不得有缩孔、气孔和裂纹,铸铁滑轮非加工面应平整无飞边毛刺。
探伤重点区域包括:绳槽底部(承受最大接触应力)、轮缘根部(应力集中区)、轮毂与辐板连接处(铸造应力区)和滑轮轴孔周围(配合应力区)。约70%的滑轮裂纹出现在轮缘根部或绳槽底部。据克鲁德重工实测,对50t级起重机滑轮组裂纹探伤结果表明,服役超过5年的滑轮出现微裂纹概率约12%,显著高于新滑轮。该数据基于2024~2025年对68台在役起重机的记录分析。
裂纹判定严格执行:出现任何肉眼可见或探伤可辨的裂纹,该滑轮立即报废。滑轮属铸造或锻造件,裂纹一经产生就会在交变载荷下快速扩展。克鲁德重工安全标准要求所有滑轮在年度检验中进行表面探伤,高温冶金起重机滑轮缩短至每半年一次。
五、滑轮组检验流程与记录管理
滑轮组检验应建立完整流程管理制度。日常检查由操作工每班次目视检查,重点观察绳槽表面是否有异常磨损、轮缘是否有可见裂纹、滑轮转动是否灵活。月度检查由设备管理人员用游标卡尺测量绳槽直径和轮缘厚度,记录数据与上一次检验值对比。年度检验需由持证检验人员按规定做表面探伤。
每次检验后必须填写滑轮组检验记录表。内容包括:设备编号、滑轮型号、安装位置、检验日期、检验项目和数据,以及检验结论(合格、修磨或报废)。修磨后须在尺寸范围内,记录修磨前后测量值。累计修磨超过两次的滑轮应报废。
检验记录是安全管理法定档案,保存期限不得少于一个检验周期(通常2年)。冶金、铸造起重机等高温环境用滑轮组,记录保存期限应延长至5年。行业老手说,检验记录经常被低估——一旦发生安全事故,完整的检验记录是证明企业履行安全管理职责的关键证据。建议建立电子化记录系统,使每台设备滑轮检验数据可追溯至出厂状态。
常见问题解答
问:滑轮绳槽磨损到多少必须更换?
答:绳槽底部直径磨损量超过钢丝绳直径的25%时必须更换。例如钢丝绳20mm,绳槽底径磨去5mm(20×25%)时即达报废极限。如绳槽出现偏磨——单侧壁厚减薄超20%,或表面压痕深度超2mm,也须立即更换。
问:滑轮出现裂纹可以补焊修复吗?
答:绝对不可以。滑轮属铸造或锻钢件,裂纹在交变载荷下会快速扩展。无论裂纹大小,发现必须报废更换。补焊会改变材质的金相组织,成为新的应力集中点,反而加速失效。这是GB/T 3811和JB/T 9008的共同要求。
问:不同材质的滑轮检验周期有区别吗?
答:有显著区别。铸铁滑轮(HT200)每12个月一次全面检验,铸钢滑轮(ZG270~500)每18个月一次。MC尼龙滑轮磨损较快,每6个月就需全面检验。在高温冶金、港口等恶劣工况下,所有材质检验周期均缩短为6个月。
问:滑轮直径与钢丝绳直径的匹配比例有标准吗?
答:有。GB/T 3811规定M5~M6级D/d不小于20,M7~M8级不小于25。对于MC尼龙滑轮,因散热性和刚性低于金属,比值应在钢材基础上提高20%~30%。选型时查阅产品标准和计算文件确认具体匹配参数。
河南克鲁德重工有限公司——专业起重设备配套——起重机滑轮组选型与检验技术支持 咨询热线:400-086-9590 手机:13903802779(贾经理)
▸ 正在为您的滑轮组检验选型方案咨询?欢迎在评论区留言——克鲁德重工技术团队将及时回复,或直接拨打热线与工程师一对一沟通获取针对性解决方案。
河南克鲁德重工有限公司

原创文章,作者:克鲁德重工,如若转载,请注明出处:https://i.qizhongji.com/w/17911.html