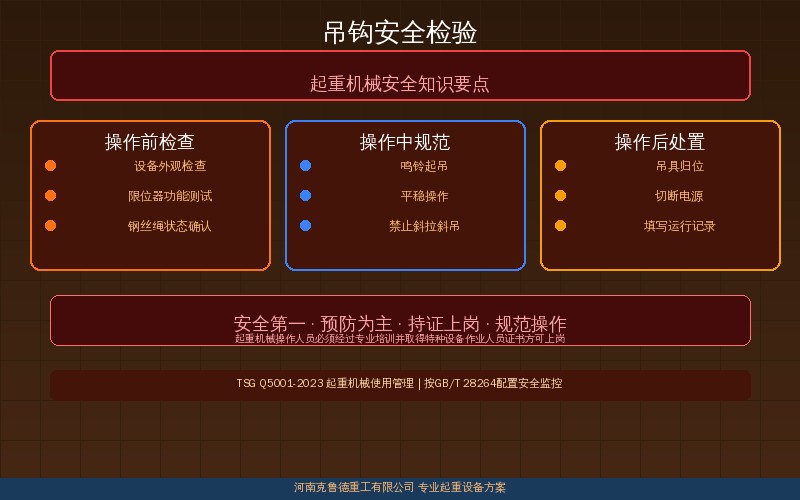
一、吊钩六大安全检验项目
根据GB/T 10051.5-2010《起重吊钩 第5部分:使用与检查》和TSG Q7015-2016《起重机械定期检验规则》的要求,在用锻造吊钩(DG型)应定期进行六大安全检验项目,每项不合格都可能导致吊钩报废。以下逐项说明检验方法、标准和要求。
- 表面裂纹检验——采用磁粉探伤(MT)或渗透探伤(PT)方法检测吊钩表面是否存在疲劳裂纹,出现任何横向裂纹或发裂线即判定报废,纵向裂纹超过2条且长度≥3mm也需报废。
- 开口度检验——测量吊钩原始开口度与当前开口度对比,当开口度比原始尺寸增大15%以上时吊钩必须报废。例如DG-20型原始开口度55mm,增大至63.3mm即超限。
- 扭转变形检验——用专用量具测量吊钩中心线扭转角度,当扭转角度超过10度(约吊钩钩身直径1/10弧长)时需报废处理。
- 磨损量检验——测量吊钩危险断面(钩颈和弯曲处)的截面高度磨损量,当磨损量超过原截面高度的10%时必须报废。如DG-10型钩体直径36mm,磨损至32.4mm即到限。
- 腐蚀与变形检验——目视检查吊钩表面是否出现严重腐蚀或塑性变形,当钩口内侧表面出现无法清除的锈蚀坑、沟槽或吊钩明显弯曲变形时需报废。
- 吊钩螺母与防松装置检验——检查吊钩螺母防松销钉是否完好,开口销有无断裂或脱落,止推轴承转动是否灵活。防松装置失效必须立即修复。
克鲁德技术团队在长期起重机检验中发现,表面裂纹和开口度增大是最常见的两项不合格项,约占吊钩报废案例的65%以上。建议使用单位在每月经常性检查中重点核查这两项指标,并参考DG型吊钩组规格参数核对尺寸基准。
二、锻造吊钩报废标准速查对照
锻造吊钩(DG型)的报废标准主要依据GB/T 10051.5-2010和TSG Q7015-2016的规定,不同吨位型号的吊钩在开口度、磨损量等参数上有差异。以下按常用DG型吊钩规格列出具体报废阈值,便于检验人员现场对照判定。
📊 DG型锻造吊钩报废阈值对照表:吊钩型号起重量原始开口度钩体直径报废开口度磨损限值扭转角度限值腐蚀深度限值
上表数据显示,从DG-5到DG-80型,吊钩的原始开口度从32mm递增至100mm,报废开口度相应增大15%后从36.8mm增至115.0mm。磨损限值为钩体直径的10%,因此大吨位吊钩的磨损容限更大——DG-80型允许磨损至10.0mm深度,而DG-5型仅允许3.2mm。在日常检验中,同一条吊钩上的磨损量不均匀时,应以磨损最严重部位为准判定是否报废。
三、吊钩检验周期与记录要求
吊钩作为起重机的关键受力件,检验周期有明确规范要求。根据TSG Q7015-2016和GB/T 3811-2018的规定,使用单位应建立三级检验制度:
- 日常检查(每班次)——司机每日使用前目视检查吊钩表面有无裂纹、变形、腐蚀等明显缺陷,检查防脱钩装置是否完好。发现问题立即停用报修。
- 经常性检查(每月)——由设备管理员会同操作人员对吊钩进行全面检查,包括开口度测量、磨损量检测和防松装置检查,测量数据记录在设备档案中。
- 定期检验(每年)——由持证检验人员对吊钩进行无损探伤(磁粉或渗透检测),出具检验报告。吊钩累计使用满5年或达到设计寿命期时,应增加探伤频次至每半年一次。
检验记录是吊钩安全管理的重要依据。每项检验数据应详细记录在设备档案中,包含检验日期、检验人员、检验项目、测量数据、判定结果和处理意见。所有记录至少保存至吊钩报废后一年。当检验中发现吊钩达到报废标准的任一项时,应立即停止使用并在吊钩上做明显标识,防止误用。
四、吊钩常见缺陷与处理
在长期使用过程中,锻造吊钩可能出现多种缺陷。以下是起重机械检验中最常见的四种缺陷及其处理方式:
- 钩颈裂纹——出现在吊钩颈部与钩身过渡处,属于危险裂纹。一旦发现必须报废,严禁补焊修复。裂纹通常由应力集中和疲劳共同引起,定期探伤是早期发现的关键手段。
- 钩口磨损沟槽——钢丝绳或吊索长期在吊钩同一位置摩擦形成。沟槽深度超过钩体直径10%即报废。可通过旋转吊钩方向、加装护套等延长使用寿命。
- 吊钩弯曲变形——因超载或碰撞导致的塑性变形,表现为钩口张开或钩身弯曲。开口度增大超过15%必须报废。严禁对变形吊钩进行加热矫直后继续使用。
- 防脱钩装置失效——弹簧片疲劳断裂或卡簧脱落导致防脱功能丧失。可单独更换弹簧片,更换后检验开合灵活性,确保在自由状态下能自动复位。
克鲁德技术团队提醒:吊钩裂纹严禁补焊修复,这是GB/T 10051标准的强制规定,详情可参考我站起重机吊钩安全标准GB/T 10051深度解读。任何形式的补焊都会改变吊钩材质的金相组织,降低其承载能力,反而增加断裂风险。一旦发现裂纹,唯一正确的处理方式就是报废更换。
五、吊钩安全使用注意事项
除了定期检验外,吊钩的日常使用也有多项安全规范需要遵守。以下是吊钩安全使用的五个关键注意事项:
- 严禁超载使用——吊钩的额定载荷在出厂时已标定,超载会加速吊钩疲劳。特别注意吊索夹角过大时吊钩实际受力可能超过标称载荷。
- 吊索安装要到位——吊索应放置在吊钩钩底中心位置,不得挂在钩尖上,防止吊索滑脱造成吊物坠落。
- 防脱钩装置必须完好——每次使用前检查防脱钩弹簧片是否弹力充足,如发现卡滞或复位不到位需立即更换。
- 避免偏载吊运——吊钩应垂直受力,避免侧向拉力。吊运双点起吊物件时使用平衡梁,确保两个吊点受力均匀。
- 定期更换有记录——吊钩累计使用达设计寿命后应及时更换,新吊钩安装后应进行载荷试验和探伤检测,确认合格后方可投入使用。
常见问题解答
问:吊钩探伤检验必须每三年做一次吗?
答:根据TSG Q7015-2016规定,在用吊钩的无损探伤检验周期为每两年一次,而非三年。当吊钩累计使用满5年后,探伤频次应加密至每半年一次。冶金、铸造等高温工况下使用的吊钩,每半年探伤一次为最低要求。未经定期探伤的吊钩不得继续使用。
问:吊钩出现微小裂纹可以补焊修复吗?
答:不可以。GB/T 10051.5-2010强制规定吊钩裂纹严禁补焊。焊接产生的高温会改变吊钩材料的金相组织和力学性能,降低承载能力且产生新的应力集中区,补焊后的吊钩更易断裂。一旦发现裂纹,唯一正确的处理方式是报废更换。
问:吊钩防脱钩装置坏了能继续使用吗?
答:不能。防脱钩装置是吊钩的安全保护部件,GB 6067.1-2010明确要求吊钩必须配备防脱钩装置并保持完好有效。弹簧片断裂或卡簧脱落的防脱钩装置应及时更换,更换后检验开合灵活性,确保弹簧力足够。在修复完成前,该吊钩不得投入吊运作业。
问:不同型号吊钩的报废标准一样吗?
答:基本一致但具体数值不同。所有锻造吊钩都遵循开口度增大15%、磨损超过原截面10%、扭转超过10度等通用报废标准。但DG-5和DG-80型的具体阈值不同——5t吊钩开口度增大至36.8mm报废,而80t吊钩增大至115.0mm才报废。检验时应按对应型号的原始参数计算报废阈值。
问:新买的吊钩有哪些验收检验项目?
答:新吊钩安装前应进行三项验收检验:首先核对吊钩型号与起重量是否与设备匹配,检查出厂合格证和探伤报告;其次测量吊钩原始开口度、钩体直径等关键尺寸,记录在设备档案中作为后续检验的基准值;最后进行1.25倍额定载荷的静载试验,持续10分钟后测量残余变形,变形量不超过原尺寸0.25%为合格。
欢迎在评论区留言交流起重机械吊钩检验经验,如果您在吊钩日常检验中有好的方法或遇到的典型案例,欢迎分享讨论。
河南鸿升起重机有限公司

原创文章,作者:鸿升起重机,如若转载,请注明出处:https://i.qizhongji.com/w/17826.html